
¿Los plásticos compuestos de fibra vegetal son biodegradables o no biodegradables?
El contenido de base biológica describe de dónde procede el material. La biodegradabilidad describe qué pueden hacer los microorganismos con su estructura molecular en condiciones definidas. El comprador debe evaluar ambos aspectos.
Preguntas frecuentes de compradores e ingenieros
Preguntas que hacen los compradores sobre los plásticos de fibra vegetal y su degradación
¿Añadir fibra vegetal hace biodegradable el polipropileno?
No. La fracción vegetal puede biodegradarse en condiciones adecuadas, pero la matriz continua de PP sigue siendo polipropileno convencional a menos que la formulación final tenga una vía de degradación demostrada de forma independiente. El contenido de fibra por sí solo no permite sostener una afirmación de biodegradabilidad.
¿Desaparecerá el PLA común en el suelo o en un compostador doméstico?
No de forma fiable. La mayoría de las afirmaciones de compostabilidad del PLA comercial dependen de condiciones industriales controladas, con temperatura elevada, humedad, aireación y actividad microbiana. Un producto necesita evidencia para el entorno de destino exacto; la certificación de compostaje industrial no demuestra el comportamiento en compostaje doméstico ni en suelo abierto.
¿Certifica un resultado ASTM D5511 que un producto es biodegradable en vertedero?
No. ASTM D5511 es un método de ensayo de laboratorio para la digestión anaerobia de alto contenido en sólidos. Informa de la conversión medida del carbono de la muestra en carbono gaseoso durante el periodo de ensayo real. No genera una afirmación de biodegradabilidad sin restricciones ni garantiza el mismo resultado en todos los vertederos.
¿Basta la dosificación de aditivo para establecer un porcentaje de degradación?
No. La dosificación puede definir un punto de partida de la formulación, pero la afirmación debe proceder del compuesto acabado o del artículo acabado ensayado según el método, la duración y las condiciones indicados. El grado de resina, la carga de fibra, el pigmento, el espesor de pared y el historial de procesado pueden influir en el resultado.
¿Qué evidencia debe acompañar a una afirmación de base biológica?
Indique la fracción renovable exacta y el método de medición o de balance de masa utilizado. En un compuesto de PP con carga vegetal, distinga el contenido físico de fibra vegetal del contenido de carbono de base biológica medido, y nunca use “de base biológica” como sinónimo de biodegradable o compostable.
Para una especificación defendible, defina la resina, la fracción vegetal, la vía de eliminación prevista, el mercado objetivo, el método de ensayo, el umbral de aceptación y el artículo acabado antes de elegir la afirmación ambiental.
Es una de las preguntas que más plantean los equipos de compras y también una de las más fáciles de responder mal. “De origen vegetal”, “de base biológica”, “biodegradable” y “compostable” describen cosas distintas. Un material puede cumplir una de esas descripciones sin cumplir las demás.
El contenido de base biológica se refiere al origen de la materia prima: cuánto del material, o de su carbono, procede de biomasa y no de recursos fósiles. La biodegradabilidad se refiere a la estructura molecular y a un proceso biológico: si los microorganismos pueden convertir los componentes orgánicos en dióxido de carbono, agua, biomasa y sales minerales, o en metano cuando falta oxígeno, en condiciones definidas y dentro de un periodo medido. La compostabilidad es aún más restrictiva, porque exige biodegradación, desintegración y criterios de calidad en un sistema de compostaje gestionado.
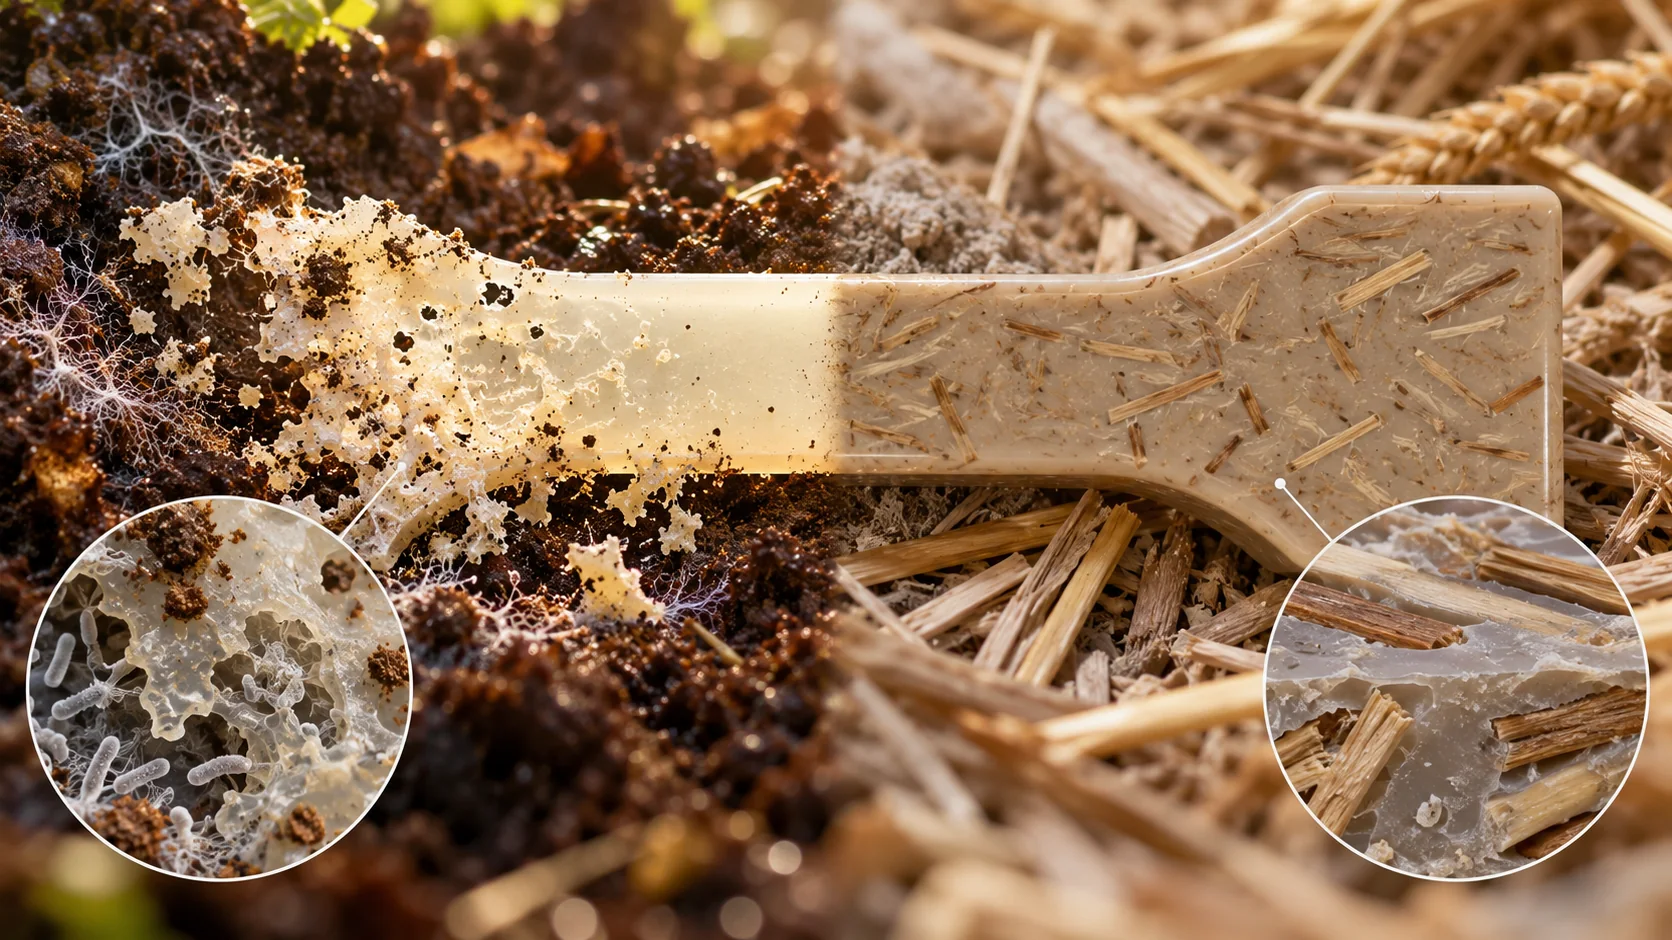
Un compuesto de polipropileno que contiene paja de trigo, fibra de cereales, fibra de madera, residuo de té o posos de café contiene una fracción vegetal renovable, pero su matriz continua sigue siendo PP. El PP convencional no se vuelve biodegradable por el simple hecho de añadir una carga vegetal. La fracción vegetal puede alterarse primero, mientras que la fase de PP puede permanecer en forma de fragmentos. La descripción exacta es, por tanto, la de un compuesto de PP con carga vegetal y base parcialmente biológica, con menor contenido de resina fósil, no la de un plástico intrínsecamente biodegradable.
| Pregunta | Qué mide | Qué no demuestra |
|---|---|---|
| ¿Es de base biológica? | Materia prima renovable o proporción de carbono de base biológica medida | Biodegradación, compostabilidad o seguridad frente al abandono en el entorno |
| ¿Es biodegradable? | Conversión microbiana en un entorno y un periodo de ensayo declarados | Comportamiento en cualquier suelo, mar, compostador o vertedero |
| ¿Es compostable? | Biodegradación, desintegración y criterios de calidad del compost en un sistema controlado | Degradación en compostaje doméstico o en entorno abierto, salvo ensayo específico |
| ¿Contiene fibra vegetal? | Una carga de origen vegetal que sustituye parte del compuesto polimérico | Que la matriz polimérica continua vaya a biodegradarse |
1. PLA: una vía compostable con una ventana de producción más estrecha
El poli(ácido láctico), o PLA, es el polímero compostable de base biológica más conocido que se utiliza en envases y productos moldeados de consumo. El PLA comercial se produce a partir de materia prima de ácido láctico obtenida habitualmente por fermentación de carbohidratos renovables. Su cadena principal de poliéster alifático puede hidrolizarse y biodegradarse después en condiciones adecuadas. Eso no significa que todo artículo de PLA se descomponga rápidamente a la intemperie. La mayoría de las afirmaciones habituales se refieren al compostaje industrial gestionado, donde se controlan la temperatura, la humedad, la aireación y la actividad microbiana.
En el moldeo por inyección, los grados de PLA sin modificar o de cristalización lenta presentan limitaciones reconocibles. El PLA amorfo moldeado estándar puede empezar a perder estabilidad dimensional en torno a su región de transición vítrea, y el comportamiento a la deflexión térmica suele situarse cerca de 55–60°C según el grado, la carga, la cristalinidad y el acondicionamiento. El PLA puro también tiende a ser rígido y frágil. Los modificadores de impacto, los agentes nucleantes, las vías de estereocomplejo, el refuerzo y la cristalización en el molde o posterior al moldeo pueden mejorar el rendimiento, pero cada medida cambia la fórmula, el proceso y la evidencia de fin de vida útil que debe evaluarse.
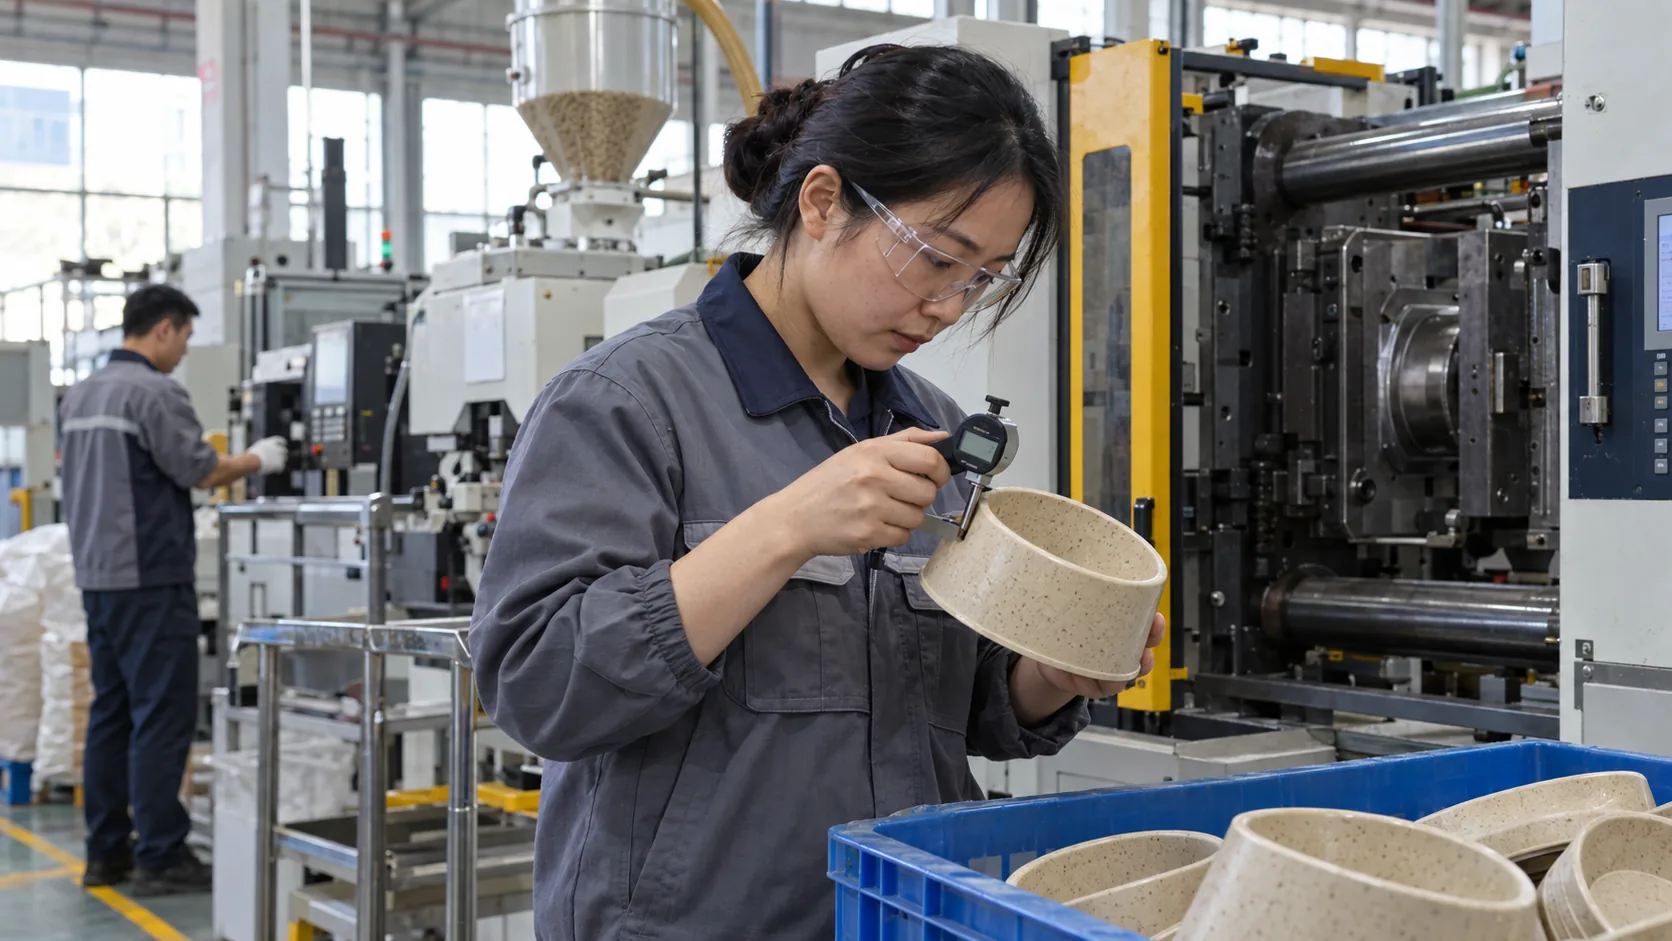
La cristalización es determinante para el tiempo de ciclo y la resistencia térmica. El PLA puro suele cristalizar con demasiada lentitud para un ciclo de moldeo convencional corto cuando se utiliza un molde frío. Aumentar la temperatura del molde, añadir un sistema nucleante eficaz y permitir una permanencia suficiente en el molde puede elevar la cristalinidad y la resistencia térmica, pero también puede alargar el ciclo. Por tanto, un comprador que compare PLA con PP debería comparar un grado de PLA modificado listo para producción, y no dar por sentado que todo el PLA se comporta como una única resina.
La humedad y el historial térmico también importan. El PLA debe secarse hasta el límite de humedad especificado por el proveedor de la resina antes del procesado en fundido. La hidrólisis en el fundido puede reducir el peso molecular, mientras que una temperatura o un tiempo de permanencia innecesarios pueden acelerar la degradación y provocar cambios de color, olor y propiedades mecánicas. Una ventana típica de moldeo por inyección está muy por debajo de 300°C; el reto práctico es controlar la humedad y la permanencia dentro del intervalo de fundido específico del grado, a menudo en torno a 170–210°C.
El PLA es un candidato sólido cuando la recogida y el compostaje industrial son realistas y el producto puede funcionar dentro del margen térmico y mecánico del grado elegido. Algunos ejemplos pueden ser determinados envases para servicio en frío, artículos compostables de servicio alimentario y aplicaciones certificadas de residuos orgánicos. Una pieza para alimentos calientes, un componente estructural de larga vida útil o un producto de alto impacto requieren un grado modificado y una validación sobre la pieza acabada, y no una suposición genérica sobre el PLA.
2. PP con fibra vegetal: favorable para la producción, pero la matriz de PP permanece
El PP con fibra vegetal sigue una lógica de diseño distinta. El polipropileno aporta la fase continua y confiere al compuesto un procesado en fundido conocido, resistencia química, resistencia a la humedad y un amplio equilibrio entre rigidez, tenacidad y coste. La fracción vegetal sustituye parte del compuesto, introduce una textura natural visible y puede modificar la densidad, la rigidez, el olor y el carácter superficial. Puede reducir la cantidad de PP fósil virgen utilizada por kilogramo, pero no reescribe la estructura molecular del PP.
Los grados de wooyopet como WYC-PP P179002N (PP con fibra de cereales), WYC-PP P179050 (PP con paja de trigo), WYC-PP P179302 (PP con fibra de madera) y WYC-PP P179506N (PP con posos de café) se basan en esta vía. Sus datos mecánicos, su MFR, su contracción y sus ventanas recomendadas de secado y moldeo se publican por grado. Para un moldeador por inyección, esto hace que la ruta de desarrollo se parezca más al procesado de PP habitual que a un cambio directo a un polímero compostable frágil y de cristalización lenta.
El beneficio es práctico más que absoluto. Un compuesto estable a base de PP suele poder procesarse en equipos de inyección convencionales y con utillaje de PP existente tras la revisión habitual de la contracción, el llenado, la ventilación, la orientación de la fibra y la temperatura del molde. Puede conservar mejor el rendimiento en uso en caliente y la durabilidad de la pieza que un grado estándar de PLA amorfo. Una vida útil más larga puede reducir la frecuencia de sustitución en productos reutilizables, pero eso es un beneficio ambiental a nivel de producto, no una prueba de biodegradación.
Al final de la vida útil, la distinción resulta decisiva. La exposición ambiental puede afectar a la fracción vegetal y debilitar la interfaz, pero esto no equivale a la biodegradación final de todo el artículo. La fragmentación, la fragilización, la erosión superficial y la pérdida de resistencia a la tracción no son por sí mismas prueba de que el carbono del polímero haya sido convertido por microorganismos. El comprador debe distinguir la desintegración física de la biodegradación medida.
3. Aditivos de degradación anaerobia: una vía condicional que debe someterse a ensayo
Para proyectos de PP orientados a una vía de fin de vida útil anaerobia de alto contenido en sólidos, wooyopet puede evaluar un masterbatch de degradación anaerobia compatible con PP. El aditivo se mezcla físicamente con el compuesto de PP con fibra vegetal acabado. Alrededor del 1% puede utilizarse como punto de partida para el desarrollo de la formulación en sistemas de PP adecuados, seguido del moldeo y el ensayo de la formulación de producción real.
El mecanismo previsto no es el compostaje industrial. Se dirige a condiciones anaerobias de alto contenido en sólidos, con actividad biológica y oxígeno limitado, en las que está presente una comunidad microbiana metanogénica. El almacenamiento normal, la venta al por menor, el uso y la exposición al aire libre no deben describirse como el desencadenante. Del mismo modo, el “enterramiento profundo” es demasiado amplio por sí solo: un suelo seco con actividad biológica limitada no equivale automáticamente a un ensayo controlado de digestión anaerobia de alto contenido en sólidos.
La norma ASTM D5511-26 determina la velocidad y el grado de biodegradación anaerobia en condiciones de digestión anaerobia de alto contenido en sólidos. El material de ensayo se expone a un inóculo metanogénico en condiciones estáticas, sin mezcla, con más del 20% de sólidos totales. El resultado se basa en la conversión del carbono de la muestra en carbono gaseoso, incluidos el dióxido de carbono y el metano. La norma ISO 15985:2014 utiliza el mismo principio general de digestión anaerobia de alto contenido en sólidos y mide el biogás generado; sigue vigente tras su confirmación en 2024.
Estas normas son métodos de ensayo, no certificaciones universales de apto/no apto. La norma ASTM D5511 limita específicamente cualquier declaración de prestaciones al resultado numérico obtenido y a la duración real del ensayo. No permite una declaración de “biodegradable” sin restricciones, y el resultado no debe extrapolarse más allá del ensayo. Por lo tanto, una dosificación de masterbatch, una estimación de formulación del proveedor o un resultado de materia prima no pueden sustituir a un informe sobre el compuesto final o el artículo acabado.
| Elemento de evidencia | Qué debe verificar el comprador | Por qué es importante |
|---|---|---|
| Entorno de ensayo | Digestión anaerobia de alto contenido en sólidos, compostaje aerobio, suelo, agua marina u otra condición definida | Los resultados de un entorno no pueden trasladarse a otro |
| Probeta de ensayo | Formulación moldeada final, incluidos fibra, pigmento, aditivo e historial de producción | Un resultado de masterbatch no describe un producto acabado diluido |
| Métrica reportada | Conversión de carbono, biogás generado, desintegración, pérdida de masa o cambio de peso molecular | Estas mediciones no son intercambiables |
| Duración y control | Tiempo de exposición real, material de referencia y corrección del blanco | Un porcentaje sin tiempo ni controles no es comparable |
| Redacción de la declaración | Condición exacta, método y resultado medido | Evita que un resultado condicional se convierta en una declaración de marketing absoluta |
La incorporación del masterbatch también requiere la validación de ingeniería habitual. La ventana inicial de procesado del PP puede mantenerse cercana a la del compuesto original, pero deben comprobarse el índice de fluidez, el color, el olor, la resistencia al impacto, la retención de resistencia a la tracción, los requisitos de migración y la estabilidad en almacenamiento a largo plazo. La misma dosificación no puede trasladarse automáticamente de un grado de PP, una carga de fibra o un espesor de pared a otro.
4. La compostabilidad no es lo mismo que la biodegradación anaerobia
Las normas de compostabilidad industrial describen una vía de fin de vida útil diferente. La norma EN 13432 se aplica a los envases valorizables mediante compostaje y biodegradación. Su conocido requisito de 12 semanas se refiere a la desintegración: tras el ensayo de compostaje especificado, no debe quedar más del 10% de la masa seca original en forma de fragmentos mayores de 2 mm. El criterio de biodegradación se evalúa durante un periodo más largo —hasta seis meses— y exige al menos un 90% de biodegradación respecto a la referencia o en términos absolutos según lo definido por la norma. Las características químicas y los efectos sobre la calidad del compost también forman parte de la evaluación.
La norma ASTM D6400 establece de forma similar los requisitos para etiquetar plásticos y productos como compostables en instalaciones aerobias municipales o industriales. Ni la EN 13432 ni la ASTM D6400 deben utilizarse como sinónimo de degradación anaerobia en vertedero. A la inversa, un resultado de ASTM D5511 o ISO 15985 no demuestra compostabilidad industrial.
La distinción es importante en los documentos de compra. Si la marca exige compostabilidad industrial certificada, el material y el envase acabado deben seguir la vía de compostabilidad aplicable, normalmente con polímeros y aditivos diseñados para ese sistema. El PP con fibra vegetal y un aditivo anaerobio sigue una estructura de ensayos y declaraciones diferente. No debe venderse con una etiqueta de compostable EN 13432 o ASTM D6400 a menos que el artículo acabado cumpla esa especificación de forma independiente.
5. El caso del bambú-plástico en la UE fue un problema de conformidad para el contacto alimentario
La acción coordinada europea conocida comúnmente como “Bamboo-zling” identificó 748 casos de artículos plásticos en contacto con alimentos que contenían polvo de bambú no autorizado u otros aditivos de origen vegetal. En la acción participaron 21 países; 644 casos correspondieron a productos detectados en el mercado de la UE y 104 a rechazos en frontera. La mayoría de los productos ilegales identificados procedían de China.
Este episodio se mezcla a menudo con los debates sobre biodegradabilidad, pero su problema principal fue la autorización para el contacto alimentario y una presentación engañosa, no la prueba de que todo plástico con carga vegetal sea técnicamente inutilizable. Según las normas de la UE sobre plásticos en contacto con alimentos, las sustancias utilizadas en materiales plásticos de contacto alimentario deben estar autorizadas para ese fin. El polvo de bambú y otros aditivos vegetales no figuraban en la lista pertinente de la Unión.
La lección de compra es precisa: el lenguaje ambiental no sustituye a la autorización reglamentaria. Todo proyecto de contacto alimentario debe verificar la resina exacta, el aditivo vegetal, el colorante, el coadyuvante de procesado y la formulación acabada para el mercado de destino. Una declaración como “natural”, “de origen vegetal” o “con menos plástico” no puede compensar la falta de una vía de conformidad para el contacto alimentario.
6. Cómo debe seleccionar la vía el departamento de compras
Empiece por la fase de uso y trabaje después hacia atrás desde el sistema real de residuos. Un producto que debe contener alimentos calientes, soportar caídas repetidas o mantener un encaje a presión durante años plantea un problema de materiales distinto al de una lámina compostable certificada recogida con residuos orgánicos. Elegir primero la etiqueta ambiental y forzar la pieza a cumplirla suele ser la vía cara.
| Requisito del proyecto | Vía más práctica que evaluar | Validación requerida |
|---|---|---|
| Uso en caliente, resistencia al impacto, estabilidad dimensional y moldeo por inyección convencional | PP con fibra vegetal seleccionado según el grado y la geometría de la pieza | Ensayos mecánicos, térmicos, de olor, de aspecto, de migración y de producción |
| Recogida para compostaje industrial con exigencias de servicio moderadas | PLA compostable certificado, PBAT u otro sistema diseñado a tal efecto | Especificación de compostabilidad aplicable en el producto acabado |
| Contenido renovable medido sin declaración de degradación | PP con fibra vegetal con una fracción vegetal declarada | Control de la composición y, cuando se declare, ensayo reconocido de carbono de origen biológico |
| La digestión anaerobia de alto contenido en sólidos es la vía de fin de vida útil definida | Prueba de aditivo anaerobio compatible con PP en la fórmula exacta de PP con fibra vegetal | Resultado de ASTM D5511 o ISO 15985 con condición, duración y conversión de carbono |
| Aplicación de contacto alimentario | Solo una formulación con una vía de conformidad válida en el mercado de destino | Revisión de migración y documentación de la formulación acabada |
Si el único objetivo es reducir el uso de resina fósil y obtener un aspecto moldeado natural, un compuesto de PP con fibra vegetal es directo y favorable para la producción. Indique la fracción vegetal real o el contenido de origen biológico medido, en lugar de calificar todo el artículo como biodegradable. Si la compostabilidad certificada es obligatoria, seleccione un material diseñado para esa vía y confirme que existe la infraestructura de recogida. Si se requiere biodegradación anaerobia, defina el sistema objetivo y ensaye la formulación acabada con el método pertinente.
No incluya las botellas de cuidado personal sopladas de HDPE en una declaración de aditivo exclusiva para PP. Esas botellas suelen utilizar una matriz de PE y requieren una formulación compatible con PE y una validación por separado. El mismo límite se aplica al ABS: no debe darse por sentado que un aditivo desarrollado para PP funcione en ABS sin un portador compatible, un estudio de procesado y evidencia de ensayo.
7. Conclusión
El plástico compuesto de fibra vegetal no constituye una única categoría de fin de vida. Un compuesto de PP con fibra vegetal contiene material vegetal renovable y puede reducir la proporción de resina fósil, pero su matriz de PP sigue siendo no biodegradable a menos que la formulación final exacta demuestre una vía de degradación específica y condicionada. El PLA puede ofrecer una ruta compostable industrialmente, aunque su resistencia térmica, tenacidad, cristalización, control de humedad y tiempo de ciclo deben diseñarse para el producto.
Las dos rutas resuelven problemas distintos. El PLA prioriza una vía de compostaje controlado cuando los requisitos de uso y la infraestructura de residuos lo permiten. El PP con fibra vegetal prioriza la compatibilidad con la producción, el rendimiento y la sustitución parcial de resina fósil. Un aditivo anaerobio compatible con PP puede evaluarse cuando la digestión anaerobia de alto contenido en sólidos es realmente pertinente, pero la declaración debe basarse en el resultado de ensayo del producto acabado y no en el porcentaje de aditivo.
En las compras, cinco preguntas resuelven la mayoría de los proyectos: ¿cuál es la matriz polimérica continua? ¿qué fracción renovable está realmente presente? ¿qué entorno se espera al final de la vida útil? ¿qué norma mide el comportamiento en ese entorno? ¿se ha ensayado la formulación final de producción? Una vez documentadas esas respuestas, “de base biológica” y “biodegradable” dejan de ser eslóganes enfrentados y pasan a ser especificaciones distintas y verificables.