Guía de uso de plásticos compuestos con fibras vegetales: selección de materiales, proporciones de dilución del masterbatch y condiciones de procesamiento de referencia
Los plásticos compuestos con fibras vegetales pueden inyectarse directamente, pero la forma del material y la proporción de dilución determinan el éxito: los gránulos precompuestos están listos para procesarse, mientras que los masterbatches concentrados deben mezclarse primero con un plástico virgen compatible. Este artículo explica ambas vías, tres proporciones de dilución y sus condiciones de procesamiento de referencia.
Preguntas frecuentes de compradores e ingenieros
Preguntas clave antes de elegir la forma del material y la proporción de dilución
¿Pueden utilizarse directamente los plásticos compuestos con fibras vegetales en moldeo por inyección?
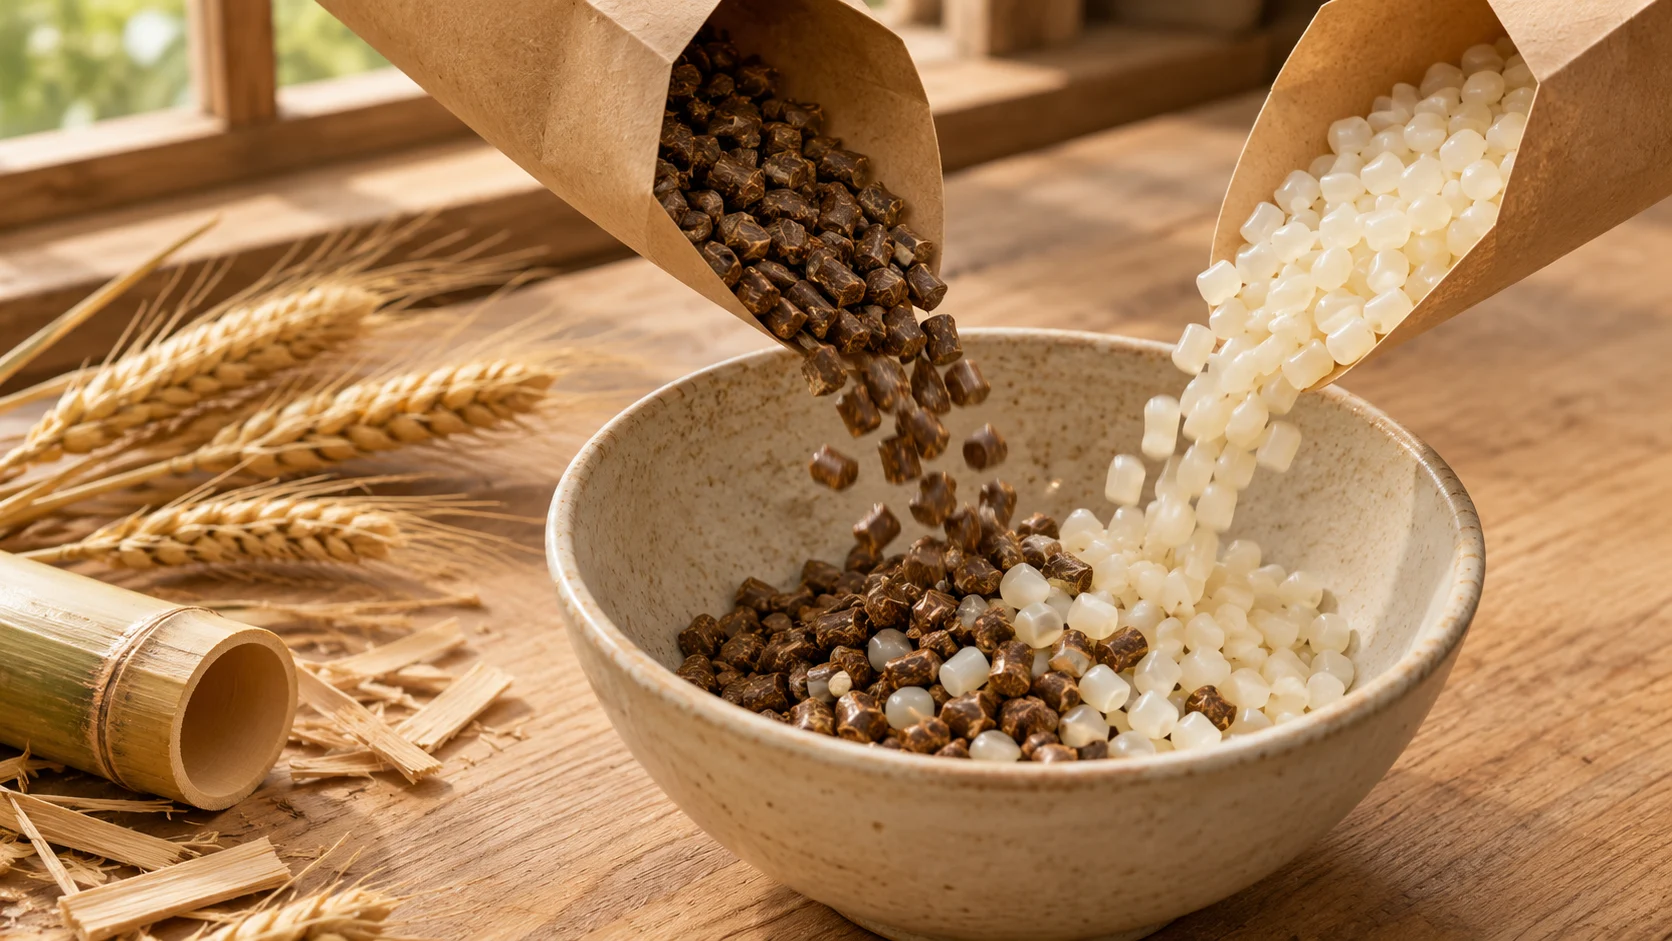
Sí. En los gránulos precompuestos, la fibra y la resina ya se han mezclado durante la granulación, por lo que pueden procesarse directamente con las condiciones de secado y temperatura del grado correspondiente. Los masterbatches concentrados son distintos: deben mezclarse primero con un plástico virgen compatible en la proporción adecuada antes de introducirlos en la inyectora.
¿Cuánto plástico virgen debe añadirse a un masterbatch concentrado de fibras vegetales?
Para un masterbatch con vehículo de PP se recomienda una proporción en peso masterbatch:PP virgen de al menos 1:1; también puede ajustarse a 1:2 o 1:3 según los requisitos de la pieza. Al aumentar la dilución, crece la proporción de PP virgen, disminuye la densidad de fibras y se hacen más evidentes las características de la matriz. Conviene preparar muestras de las tres proporciones antes de decidir.
¿El 50%–60% indicado en un masterbatch corresponde a su contenido de fibras vegetales?
No necesariamente. Puede referirse a la carga total, incluidos otros rellenos. Antes de calcular la fracción másica final de fibra, debe confirmarse el contenido real de fibras vegetales del masterbatch y aplicar después la proporción de dilución; de lo contrario, puede sobreestimarse la parte vegetal de la pieza.
¿Un material diluido a 1:3 equivale a PP virgen?
No. Al aumentar la proporción de PP virgen, el material presenta progresivamente más características de la matriz seleccionada, pero las fibras siguen modificando la adhesión interfacial, la resistencia al impacto y la fluidez. Las piezas que requieren alta tenacidad, estabilidad dimensional o llenado de paredes delgadas deben reevaluarse con el grado de PP y la proporción de dilución reales.
¿Puede añadirse un masterbatch con vehículo de PP al PE?
Tras evaluar la compatibilidad, algunos masterbatches pueden estudiarse en formulaciones de PE con adiciones de hasta el 5%, según la formulación concreta. Para productos de PE con mayor contenido de fibras vegetales, suele recomendarse un masterbatch desarrollado específicamente con vehículo de PE, como WYC-PE YS60E de fibra de coco.
Para decidir con rapidez, facilite la pieza objetivo, la resina matriz, el intervalo de contenido vegetal deseado, el proceso de moldeo y el consumo anual. El equipo técnico propondrá un grado, una proporción inicial de dilución y un plan de muestras.
¿Pueden utilizarse directamente los plásticos compuestos con fibras vegetales en moldeo por inyección? ¿Cuánto plástico virgen necesita un masterbatch concentrado? ¿Cómo afectan las distintas proporciones de dilución al aspecto y a las prestaciones del producto?
Los plásticos compuestos con fibras vegetales se procesan de forma similar a los plásticos tradicionales, pero sus fibras naturales introducen diferencias en las proporciones de mezcla, las temperaturas de procesamiento y el mantenimiento del molde.
Actualmente existen dos formas principales de utilizar los compuestos con fibras vegetales: utilizar directamente gránulos precompuestos o diluir un masterbatch concentrado antes de su uso. Este artículo presenta ambas opciones y sus condiciones de procesamiento de referencia mediante productos reales de WOOYOPET.
I. ¿Qué son los plásticos compuestos con fibras vegetales?
Los plásticos compuestos con fibras vegetales (Plant Fiber Composite Plastics) son materiales obtenidos al combinar materias vegetales naturales, como paja de trigo, fibra de bambú, harina de pino rojo, posos de café o cascarilla de arroz, con termoplásticos como PP, PE o ABS, mediante ajustes de formulación y granulación.
Pueden sustituir parte del plástico derivado del petróleo, conservar algunas características de procesamiento de los termoplásticos convencionales y aportar a las piezas vetas vegetales naturales, textura granulada y determinados aromas vegetales.
Cada fibra vegetal tiene características de aspecto y procesamiento distintas. El bambú puede formar una textura natural fina; la paja de trigo suele producir un efecto de partículas claras, mientras que el pino rojo puede crear una textura de madera más marcada.
Los plásticos compuestos con fibras vegetales no equivalen a plásticos totalmente biodegradables. Sus prestaciones, procesabilidad y atributos ambientales dependen de la resina matriz, el tipo de fibra y las proporciones de la formulación.
II. Dos formas principales de utilizar los plásticos compuestos con fibras vegetales
1. Uso directo: gránulos precompuestos con fibras vegetales
El uso directo es una opción relativamente sencilla para fabricantes que desean producir con sus equipos actuales de transformación de plásticos sin incorporar una etapa adicional de mezcla.
WOOYOPET puede suministrar habitualmente formulaciones precompuestas con aproximadamente un 10%–20% de fibras vegetales. La fibra y el plástico ya se han mezclado durante la granulación, de modo que el material puede introducirse directamente en el equipo siguiendo los requisitos del producto.
La proporción real de fibra puede ajustarse a los requisitos de aspecto y prestaciones; el contenido específico de cada grado depende de su formulación.
Ejemplo de producto 1: compuesto de PP con paja de trigo
Grado: WYC-PP P179050
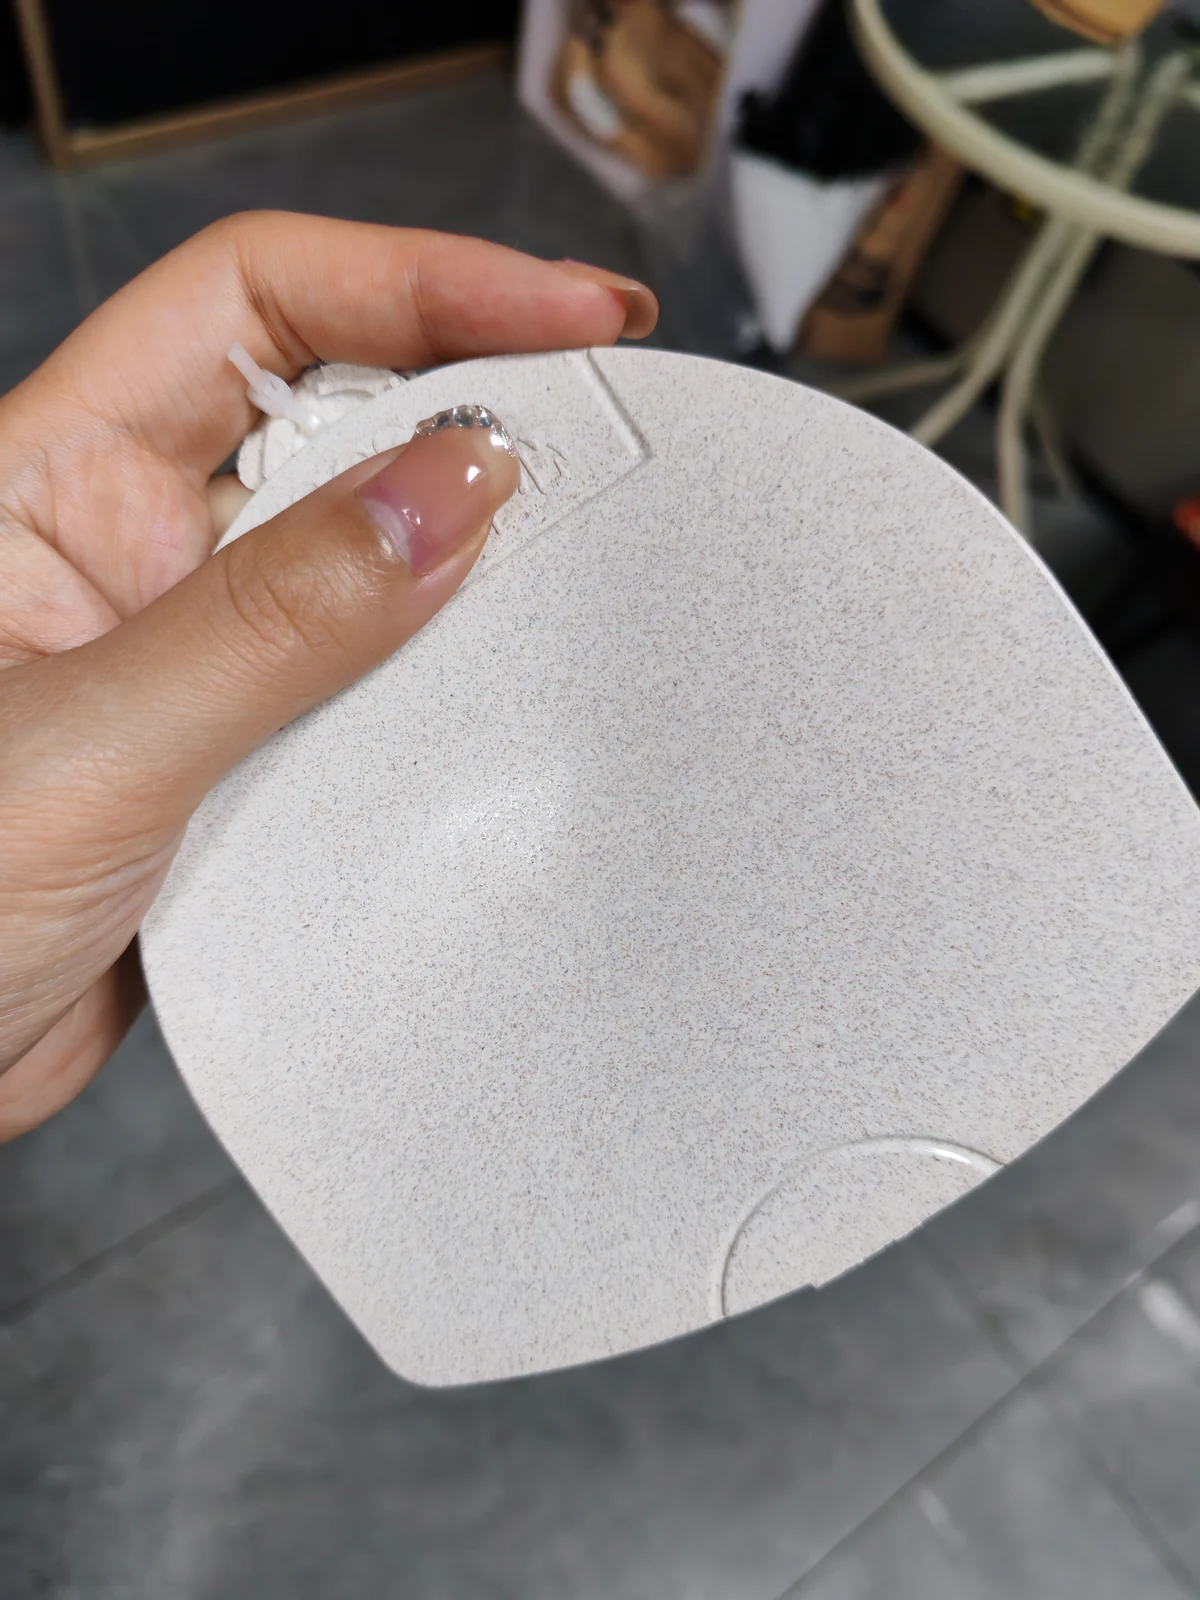
El PP con paja de trigo combina una matriz de PP con fibras naturales de paja. Su color va del beige claro al tono natural de la paja, con partículas vegetales visibles en la superficie.
Sus propiedades físicas de referencia incluyen:
- Densidad: 1.35 g/cm³
- Resistencia a la tracción: 18 MPa
- Resistencia a la flexión: 34 MPa
- Módulo de flexión: 2,000 MPa
- Resistencia al impacto con entalla (23 °C): 3.1 kJ/m²
Puede utilizarse en macetas, cajas de almacenamiento, perchas, artículos para mascotas y otros productos cotidianos moldeados por inyección.
Este grado es un compuesto directamente procesable; también admite PP virgen para ajustar aún más la concentración de fibras según el aspecto deseado.
Ejemplo de producto 2: compuesto de PP con fibra de bambú
Grado: WYC-PP P179203
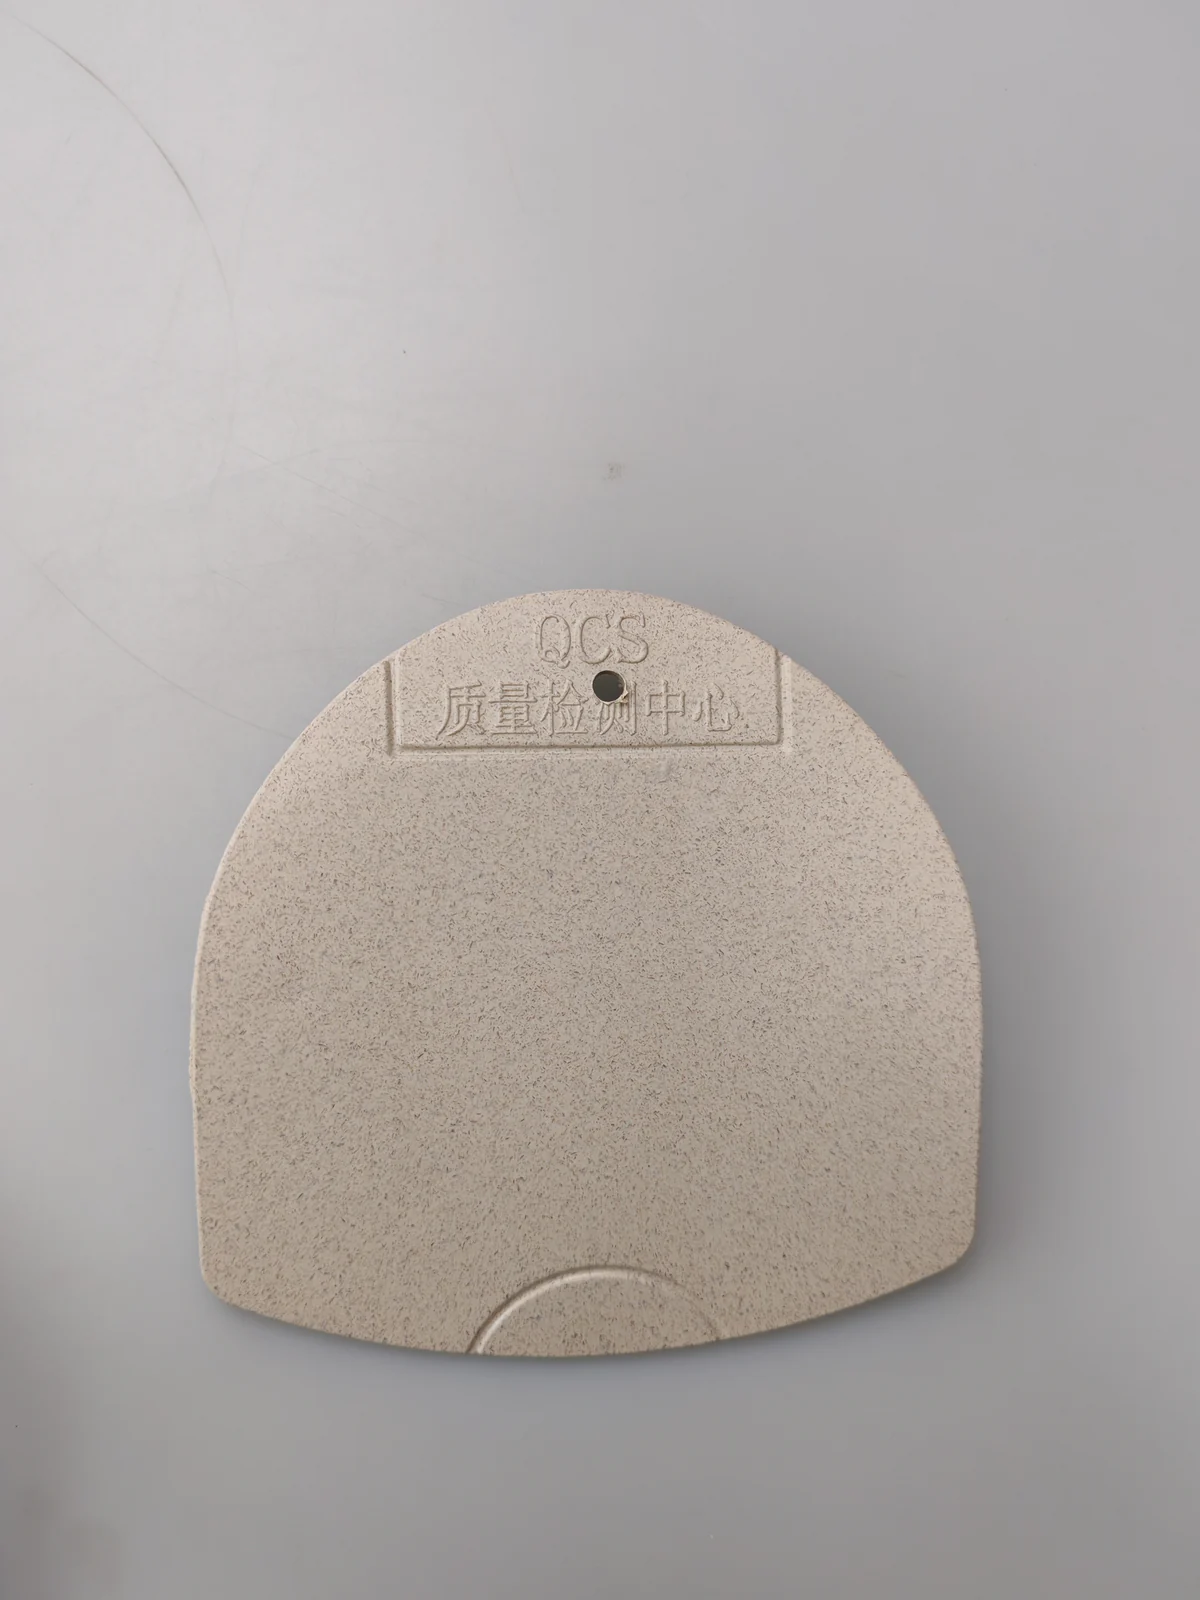
El PP con fibra de bambú combina fibras naturales de bambú tratadas con PP, con un color claro y una textura vegetal relativamente fina.
Sus propiedades físicas de referencia incluyen:
- Densidad: 1.19 g/cm³
- Resistencia a la tracción: 35 MPa
- Resistencia a la flexión: 62 MPa
- Módulo de flexión: 2,420 MPa
- Resistencia al impacto con entalla (23 °C): 4.0 kJ/m²
Es adecuado para artículos de almacenamiento, macetas, perchas, accesorios para mascotas y otras piezas inyectadas que necesitan un aspecto vegetal natural.
Estas propiedades son datos públicos de referencia de los productos correspondientes; no significan que todas las formulaciones con un 10%–20% de fibra vegetal tengan las mismas prestaciones.
Condiciones de procesamiento de referencia para uso directo
Las fibras vegetales suelen tener menor estabilidad térmica que el PP convencional, por lo que la temperatura de procesamiento requiere especial atención.
En algunos sistemas de PP con fibras vegetales puede probarse una reducción de aproximadamente 10–20 °C respecto a la temperatura original del PP virgen. 160–190 °C puede servir como intervalo inicial de evaluación para algunas formulaciones, aunque los ajustes reales deben adaptarse al grado y al equipo.
Por ejemplo, los parámetros de inyección de referencia de WYC-PP P179050 y WYC-PP P179203 son los siguientes:
| Parámetro de proceso | Valor de referencia |
|---|---|
| Secado del material | 100–120 °C, 4–5 horas |
| Zona posterior del cilindro | 155–165 °C |
| Zona central del cilindro | 160–175 °C |
| Zona delantera del cilindro | 160–175 °C |
| Temperatura de boquilla | 160–175 °C |
| Temperatura del molde | 70–80 °C |
Son condiciones iniciales de referencia de grados concretos y no deben aplicarse directamente a todos los materiales con fibras vegetales. En producción deben ajustarse a la geometría del husillo, el espesor de la pieza, la estructura del molde, el flujo del fundido y el tiempo de residencia.
Conviene priorizar una temperatura baja que asegure una plastificación estable y un llenado completo, evitando temperaturas innecesariamente elevadas.
2. Uso tras dilución: masterbatch concentrado de fibras vegetales
Además de los compuestos directamente procesables, otra opción habitual es utilizar un masterbatch de fibras vegetales (Plant Fiber Masterbatch).
Algunas formulaciones concentradas de WOOYOPET alcanzan una carga total del 50%–60%. Debido a esta concentración elevada, estos productos deben mezclarse con un plástico virgen compatible antes de utilizarlos.
Para un masterbatch de fibras vegetales con vehículo de PP, suele recomendarse diluir con una proporción en peso masterbatch:PP virgen de al menos 1:1. En producción también pueden utilizarse proporciones como 1:2 o 1:3 según los requisitos de la pieza.
La ventaja principal es que el fabricante puede controlar la concentración final de fibras, la textura superficial y determinadas propiedades físicas del producto.
Ejemplo de producto: masterbatch de PP con fibra de pino rojo
Grado: WYC-PP P179HSML
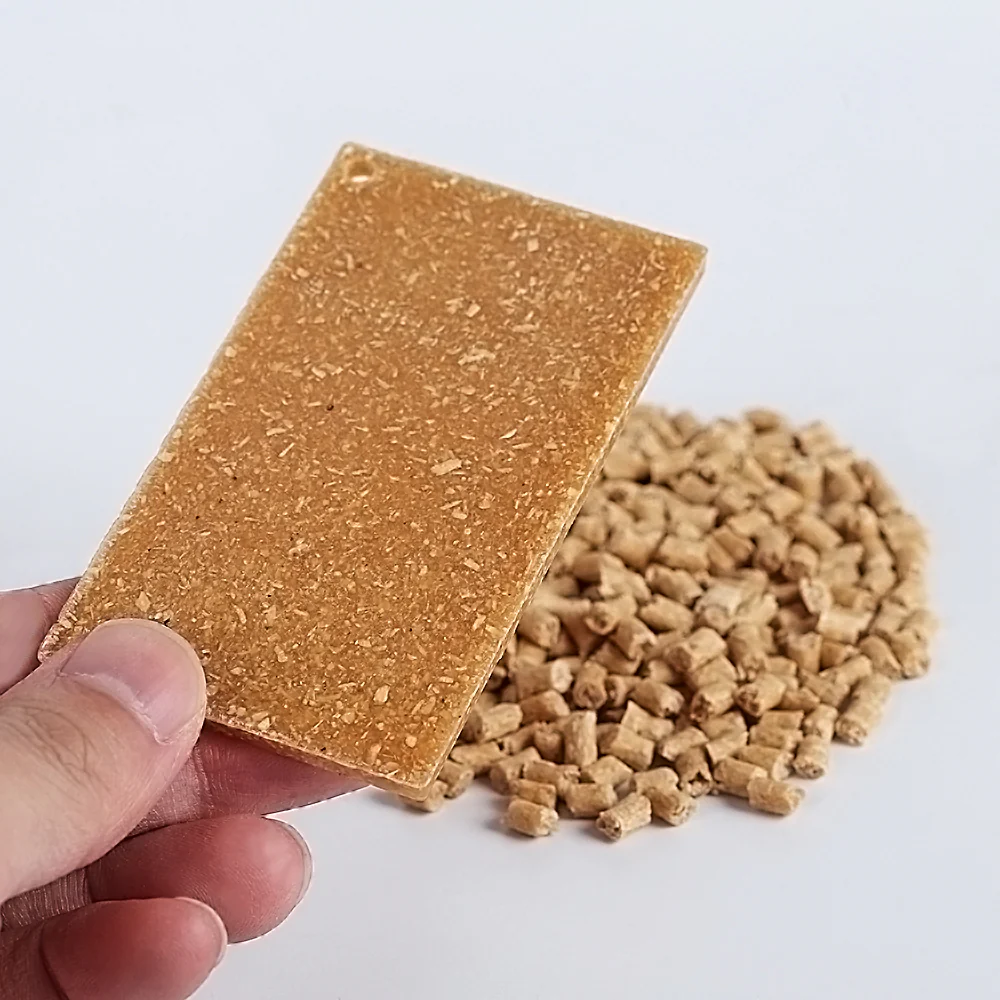
Este producto combina fibras de madera de pino rojo con PP y es un masterbatch concentrado que requiere dilución antes de su uso.
Presenta una textura natural de madera marrón rojiza y puede conservar un ligero aroma a pino con condiciones de procesamiento adecuadas.
Sus propiedades físicas públicas de referencia incluyen:
- Densidad: 1.11 g/cm³
- Resistencia a la tracción: 33 MPa
- Alargamiento a la rotura: 2.7%
- Resistencia a la flexión: 65 MPa
- Módulo de flexión: 5,500 MPa
- Resistencia al impacto con entalla (23 °C): 3.0 kJ/m²
Estos datos corresponden al masterbatch original. Las propiedades cambian después de la dilución, por lo que no pueden considerarse directamente propiedades de la pieza final.
Se recomienda preparar muestras con estas tres proporciones:
| Masterbatch:PP virgen (proporción en peso) | Proporción de masterbatch en la mezcla | Aspecto de referencia |
|---|---|---|
| 1:1 | 50% | Fibras más densas y textura de madera marcada |
| 1:2 | 33.3% | Menor distribución de fibras, equilibrio entre textura natural y características del PP |
| 1:3 | 25% | Fibras más dispersas y superficie más próxima al PP virgen |
Debe distinguirse la proporción de masterbatch añadido del contenido real de fibras vegetales.
Por ejemplo, suponiendo un masterbatch con un contenido real de fibra vegetal del 60%, las diluciones 1:1, 1:2 y 1:3 dan fracciones másicas finales aproximadas de fibra del 30%, 20% y 15%, respectivamente.
Este cálculo solo corresponde a una formulación hipotética con un 60% real de fibra. Si el 50%–60% se refiere a la carga total, incluidos otros rellenos, debe recalcularse utilizando el contenido real de fibra.
¿Cómo afectan al aspecto las distintas proporciones de dilución?
Al aumentar la proporción de PP virgen, suelen disminuir la cantidad y la densidad de distribución de fibras vegetales en la superficie de la pieza.
Tomando como ejemplo el masterbatch de fibra de pino rojo:
Con una proporción 1:1, la pieza suele mostrar una textura de fibras de madera más densa y unas características vegetales visualmente más evidentes.
Con una proporción 1:2, aumenta la distancia entre las partículas de fibra y la textura se vuelve más dispersa.
Con una proporción 1:3, la densidad de fibras disminuye aún más y el aspecto de la matriz se aproxima al PP virgen, aunque pueden mantenerse algunas motas vegetales naturales.
El tamaño de las partículas también influye. En general, cuanto más finas sean las fibras, más fina será la textura superficial y menos visibles serán las partículas individuales.
En masterbatches con partículas de fibra más visibles, como el pino rojo, una mayor dilución puede producir un efecto visual particular: las motas individuales parecen más gruesas y destacadas, pero su número total disminuye y su distribución es más dispersa.
Esto refleja principalmente cambios en la distribución, la agrupación local y el contraste superficial; no significa que la dilución aumente el diámetro físico de las fibras.
Para productos donde la textura natural sea importante, conviene determinar el aspecto final con placas reales inyectadas a distintas proporciones de dilución.
¿Cómo cambian las prestaciones después de diluir?
Al aumentar la proporción de PP virgen, el compuesto suele mostrar progresivamente más características de la matriz de PP elegida.
Por ejemplo, con una formulación y dispersión adecuadas, la tenacidad, el alargamiento a la rotura y la fluidez pueden acercarse gradualmente a los del PP virgen utilizado.
Sin embargo, las fibras siguen afectando a la adhesión interfacial, la resistencia al impacto y el flujo durante el procesamiento; no puede suponerse que un material diluido a 1:3 tenga las mismas prestaciones que el PP virgen.
Las piezas que requieren mayor tenacidad, estabilidad dimensional o llenado de paredes delgadas deben volver a evaluarse con el grado de PP y la proporción de dilución reales.
Condiciones de procesamiento de referencia del masterbatch de pino rojo
Las recomendaciones iniciales publicadas para WYC-PP P179HSML son:
| Parámetro de proceso | Valor de referencia |
|---|---|
| Proporción masterbatch:PP virgen | 1:1 o mayor dilución |
| Secado del masterbatch | 120 °C, 2–3 horas |
| Temperatura de inyección de referencia | Aproximadamente 175 °C |
| Temperatura del molde | Adaptar al molde y a los requisitos de la pieza final |
| Método de procesamiento | Moldeo por inyección |
Durante la mezcla debe garantizarse una dispersión uniforme del masterbatch y del PP virgen; si es necesario, puede recurrirse a una premezcla para reducir diferencias locales de concentración de fibras.
Después de modificar la proporción de dilución, deben confirmarse de nuevo el llenado, el aspecto de la pieza y las propiedades mecánicas.
III. Precauciones de procesamiento de los plásticos compuestos con fibras vegetales
1. Controlar la temperatura para evitar la carbonización de las fibras
Las fibras contienen componentes naturales como celulosa, hemicelulosa y lignina, sensibles al exceso de temperatura y a tiempos prolongados de residencia térmica.
Si la temperatura es excesiva o el fundido permanece demasiado tiempo en el cilindro, las fibras pueden degradarse térmicamente, quemarse e incluso carbonizarse.
Esto suele observarse como oscurecimiento de la pieza, puntos negros, olor a quemado u otros olores anómalos; en casos graves puede afectar a las propiedades del material.
Por ello, no deben copiarse todos los parámetros habituales del PP virgen: debe reducirse la temperatura según las características del compuesto y minimizarse la residencia a alta temperatura.
2. Elegir materiales de molde resistentes al desgaste y la corrosión
La presencia de fibras puede aumentar el riesgo de desgaste superficial del molde durante el procesamiento prolongado. La humedad y los residuos de degradación también pueden elevar el riesgo de corrosión.
Se recomienda un acero de molde con dureza y resistencia al desgaste y la corrosión adecuadas, además de un tratamiento superficial adaptado a la concentración de fibras, el volumen de producción y la estructura del molde.
En formulaciones muy cargadas o de fibras más gruesas, debe prestarse especial atención al desgaste de cavidades, puntos de inyección y canales.
3. Limpiar el molde inmediatamente después de producir
Las fibras absorben cierta humedad y sus residuos pueden perjudicar el mantenimiento del molde en condiciones húmedas.
Se recomienda limpiar rápidamente cavidades, canales y ranuras de ventilación al terminar la producción, evitando que los residuos de fibras permanezcan adheridos a las superficies durante mucho tiempo.
Al detener el equipo, también deben limpiarse el cilindro y la boquilla según sus requisitos para evitar que la fibra residual se queme en el siguiente calentamiento.
Los moldes que vayan a permanecer inactivos deben mantenerse secos y recibir la protección antioxidante necesaria.
4. Prestar atención al secado y al control de humedad
Las fibras vegetales naturales absorben cierta humedad. Un exceso puede causar ráfagas plateadas, burbujas u otros defectos superficiales durante el procesamiento.
Las condiciones de secado varían según la formulación. Por ejemplo, el PP con paja de trigo y el PP con bambú mencionados antes tienen condiciones de referencia de 100–120 °C durante 4–5 horas, mientras que el masterbatch de PP con pino rojo utiliza 120 °C durante 2–3 horas.
Estas temperaturas y tiempos son parámetros iniciales de grados específicos y deben adaptarse al estado de la materia prima, al equipo de secado y a los requisitos del producto.
IV. Otras recomendaciones de uso
¿Puede añadirse masterbatch de fibras vegetales al PE?
Tras evaluar la compatibilidad, algunos masterbatches de fibras vegetales pueden estudiarse en formulaciones de PE con adiciones de hasta el 5%.
Sin embargo, no todos los masterbatches con vehículo de PP son directamente adecuados para PE. Las matrices difieren en compatibilidad y fluidez, por lo que debe considerarse la formulación concreta.
Para productos de PE que necesitan mayor contenido vegetal, suele recomendarse un masterbatch desarrollado específicamente con vehículo de PE.
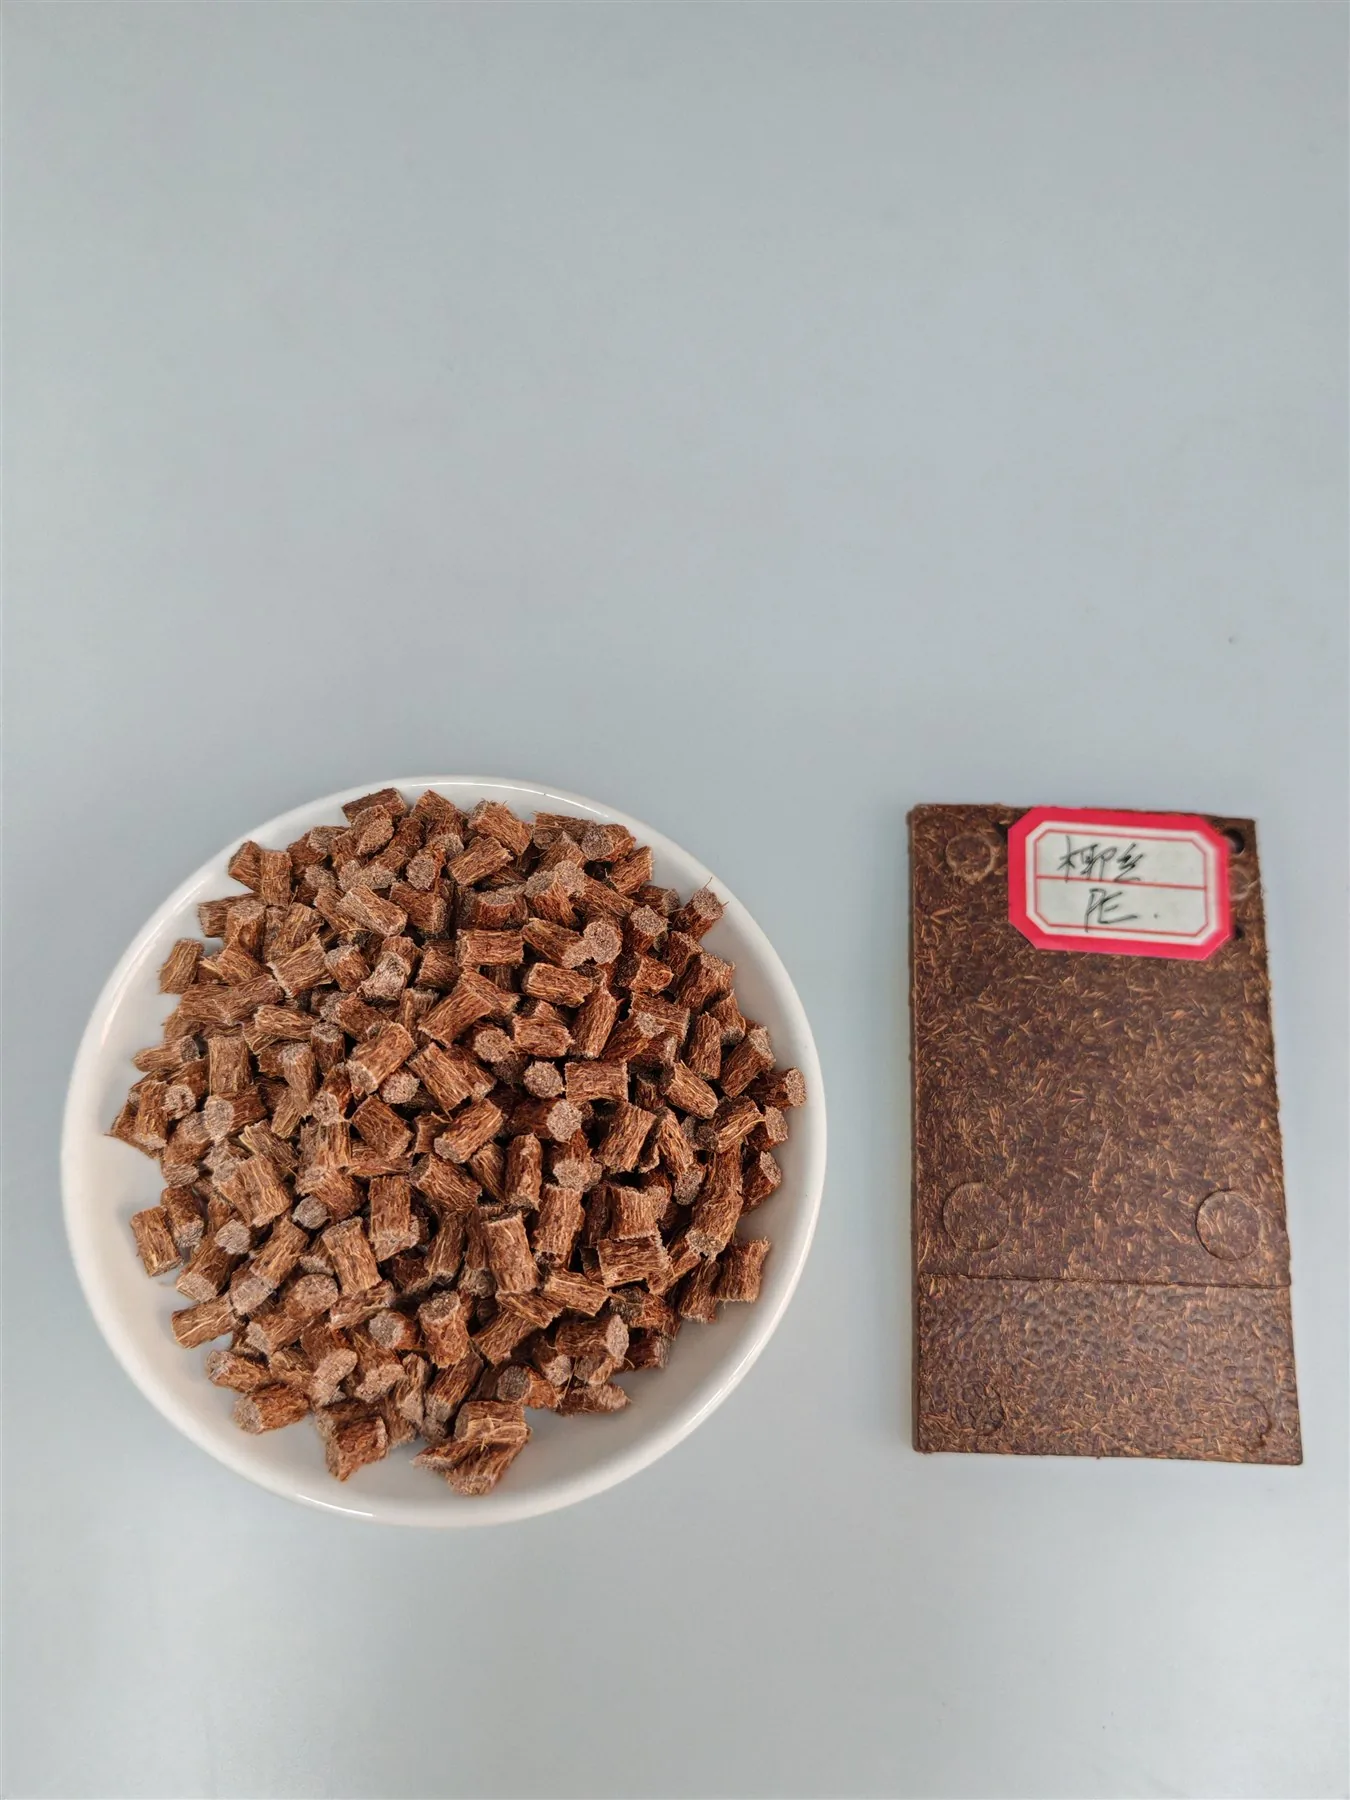
Por ejemplo, el masterbatch de PE con fibra de coco WYC-PE YS60E de WOOYOPET utiliza PE como vehículo y contiene un 60% de fibras vegetales. Debe mezclarse con PE virgen compatible y se recomienda empezar la evaluación con una dilución de al menos 1:1.
¿Pueden utilizarse en inyección, extrusión y soplado?
Los plásticos compuestos con fibras vegetales pueden formularse para inyección, extrusión y determinados procesos de soplado.
La inyección es un método relativamente común, adecuado para artículos de almacenamiento, macetas, accesorios para mascotas y otras piezas estructurales de plástico.
En extrusión deben considerarse el flujo del fundido, la dispersión de fibras y la calidad superficial; en soplado también son especialmente importantes la resistencia del fundido, la estabilidad del parisón y la distribución del espesor de pared de la pieza final.
No todos los compuestos con fibras vegetales pueden utilizarse indistintamente en los tres procesos. La compatibilidad real depende del tipo y la concentración de fibras, la resina matriz y el equipo de procesamiento.
Para proyectos cuya formulación o parámetros aún no estén definidos, puede contactar con los ingenieros de WOOYOPET para seleccionar materiales según la pieza, el molde y el equipo y obtener recomendaciones iniciales de procesamiento.
V. Conclusión
El uso de plásticos compuestos con fibras vegetales no es complicado. La clave es elegir la forma correcta del material y adaptar las proporciones y el proceso a las características de las fibras.
Los fabricantes que quieran simplificar la producción pueden priorizar gránulos precompuestos cuya formulación ya esté ajustada para procesarse directamente.
Para fabricantes que desean controlar libremente la concentración vegetal y la textura superficial, los masterbatches concentrados ofrecen más margen de ajuste. En PP, por ejemplo, pueden prepararse muestras a 1:1, 1:2 y 1:3 para comparar aspecto, fluidez y prestaciones de la pieza final.
Sea cual sea la opción, deben controlarse la temperatura, la residencia a alta temperatura y el secado, y limpiarse los moldes rápidamente tras producir.
WOOYOPET ofrece compuestos con distintas fibras vegetales y matrices plásticas y puede ayudar a evaluar la concentración de fibra, la formulación y el método de procesamiento según las necesidades del producto.
Las proporciones y los parámetros de este artículo son puntos de partida de referencia. Las condiciones finales deben determinarse según el grado concreto, el equipo y los resultados de validación del producto real.