
Ключевые практики литья под давлением для композитов с растительным волокном: от сушки до защиты пресс-формы от коррозии
PP и ABS с растительным волокном нельзя перерабатывать по режиму чистой смолы. Влажность, нагрев, доля волокна, текучесть, оснастка и порядок остановки должны контролироваться как единая производственная система.
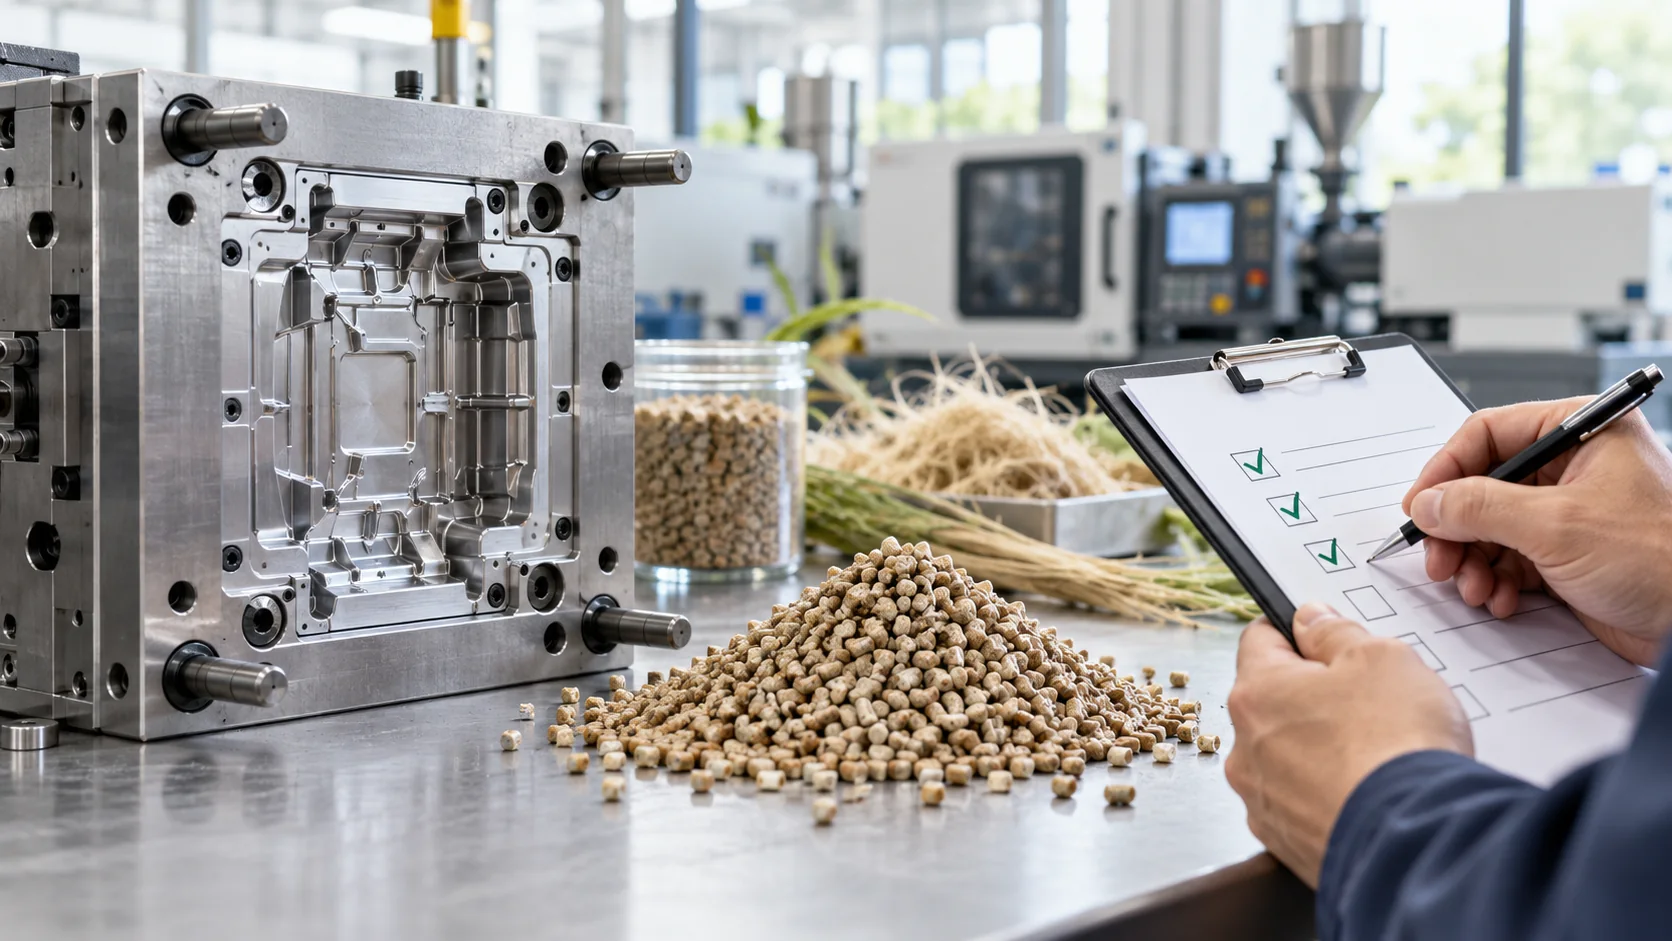
Вопросы покупателей и инженеров
Вопросы, на которые нужно ответить до первого пробного литья
Можно ли любой PP с растительным волокном сушить при 100–105 °C в течение 2–3 часов?
Нет. Режим сушки зависит от точной марки, от того, является ли материал готовым компаундом или концентрированным мастербатчем, от условий хранения упаковки и влажности окружающего воздуха. Для действующих марок PP wooyopet указаны диапазоны от 100–120 °C в течение 4–5 часов до 120 °C в течение 2–3 часов. Пользуйтесь действующим паспортом марки и проверяйте влажность, а не применяйте одну уставку ко всем материалам.
Является ли 220 °C универсальным пределом карбонизации для любого растительного волокна?
Нет. Тепловое повреждение зависит от вида волокна, остаточной влаги, кислорода, добавок и времени пребывания. Если компаунд слишком долго остаётся нагретым, запах или чёрные точки могут появиться ниже номинальной температуры разложения. Применяйте минимальную температуру расплава, обеспечивающую стабильную пластикацию и заполнение.
Нужно ли каждую форму изготавливать из нержавеющей стали 304 или 316?
Нет. Это сплавы с общей коррозионной стойкостью, а не универсальный выбор для полостей и сердечников. Вместе с изготовителем оснастки выбирайте закалённую коррозионно-стойкую инструментальную сталь или подходящее защитное покрытие с учётом качества поверхности, давления, износа, планируемого тиража и рецептуры. Существующая оснастка из обычной стали может применяться при дисциплинированной очистке и защите.
Очищает ли продувка цилиндра пресс-форму и защищает ли её?
Нет. Продувка удаляет остатки компаунда из шнека, цилиндра, сопла и горячего канала. Защита формы — отдельная операция: удалите отложения из полостей и вентиляционных каналов, высушите поверхности, осмотрите систему охлаждения и участки возможного образования конденсата и перед хранением нанесите утверждённое средство защиты от ржавчины.
Можно ли лить любой мастербатч с высокой долей волокна после фиксированного разбавления 1:1?
Нет. Для нескольких мастербатчей PP и PE wooyopet отправная минимальная доля — одна часть совместимой первичной смолы на одну часть мастербатча, но окончательное соотношение должно соответствовать конкретной марке и целевому внешнему виду, текучести и механическим свойствам. Никогда не переносите соотношение для PP на PE или ABS.
Многие предприятия получают компаунд PP или ABS с растительным волокном и сначала копируют режим переработки ненаполненной базовой смолы. Уже первые отливки могут показать серебристые полосы, следы течения, подгоревшие частицы, запах, облой, хрупкие углы или нестабильные размеры. После повторных остановок при высокой влажности на оснастке также могут появиться отложения или ржавчина.
Решение не сводится к одному снижению температуры цилиндра. Композит с растительным волокном включает полимерную матрицу, чувствительную к влаге природную составляющую, систему межфазного взаимодействия, а в некоторых случаях поставляется в виде концентрированного мастербатча. Сушка, тепловая история, сдвиг, температура формы, вентиляция, выдержка под давлением, соотношение разбавления и порядок остановки взаимосвязаны. Это руководство объединяет их в производственную последовательность для компаундов PP с зерновым, бамбуковым, древесным, чайным волокном и кофейным жмыхом, а также для ABS с растительным наполнителем.
1. Сначала определите форму материала
Прежде чем настроить сушилку, выясните, является ли материал готовым к литью компаундом или концентрированным мастербатчем. Готовый компаунд уже содержит предусмотренную долю волокна и обычно перерабатывается после предписанной подготовки. Мастербатч содержит более высокую долю растительного компонента и требует разбавления совместимой базовой смолой. Если спутать эти формы, текучесть расплава, влаговая нагрузка, жёсткость, ударная прочность, усадка и цвет изменятся ещё до начала пробного литья.
Запросите действующий технический паспорт для точной марки и партии. Зафиксируйте базовую смолу, условия измерения ПТР, плотность, рекомендованный режим сушки, температуры зон цилиндра и формы, соотношение разбавления мастербатча и любые нормативные ограничения. Результаты испытаний пластины из мастербатча нельзя автоматически переносить на конечную разбавленную смесь.
2. Сушка: используйте диапазон для марки и проверяйте влажность
Природные волокна содержат компоненты, богатые гидроксильными группами, которые притягивают влагу. Когда влажный материал попадает в цилиндр, вода может резко превратиться в пар и вызвать разводы, серебристые полосы, пузыри, следы течения и нестабильный блеск поверхности. В чувствительных к влаге матрицах, таких как ABS, остаточная влажность также усиливает дефекты внешнего вида. Нужна контролируемая подготовка материала, а не простое продление сушки без проверки системы смолы и волокна.
Действующие рекомендации wooyopet по переработке показывают, почему единое правило ненадёжно. Для зернового PP P179002N, PP с пшеничной соломой P179050, бамбукового PP P179203 и PP с кофейным жмыхом P179506N указаны 100–120 °C в течение 4–5 часов. Для древесного PP P179302 указаны 100–110 °C в течение 4–5 часов. Для концентрированного чайного мастербатча PP P179-CZML — 120 °C в течение 2–3 часов. Для бамбукового ABS A7015 WT234S — 90–100 °C в течение 4–5 часов, а для ABS с кофейным жмыхом PA757 520 — 90–100 °C в течение 5–6 часов.
| Пример марки | Форма материала | Опубликованный начальный режим сушки | Основной контроль |
|---|---|---|---|
| P179002N / P179050 / P179203 / P179506N | Компаунды PP с растительным волокном | 100–120 °C, 4–5 ч | Храните высушенный материал герметично закрытым и ограничивайте повторное поглощение влаги в бункере |
| P179302 | Древесный компаунд PP | 100–110 °C, 4–5 ч | Удаляйте влагу без излишней тепловой нагрузки |
| P179-CZML | Чайный мастербатч PP | 120 °C, 2–3 ч | Сушите мастербатч и совместимый PP согласно их собственным требованиям |
| A7015 WT234S | Бамбуковый компаунд ABS | 90–100 °C, 4–5 ч | Контролируйте сухой воздух для стабильной поверхности готовой детали |
| PA757 520 | Кофейный компаунд ABS | 90–100 °C, 5–6 ч | Не допускайте поглощения влаги при перегрузке материала и остановках |
Во влажном климате и при высоких требованиях к внешнему виду наиболее воспроизводимый выбор — сушилка с осушением воздуха. Записывайте точку росы воздуха на входе, температуру материала, время пребывания и производительность. Бункер с горячим воздухом может работать в некоторых стабильных условиях низкой влажности, но одна уставка температуры не доказывает достижение требуемого уровня влажности материала. Когда требования к поверхности высоки или брак дорог, измеряйте влажность.
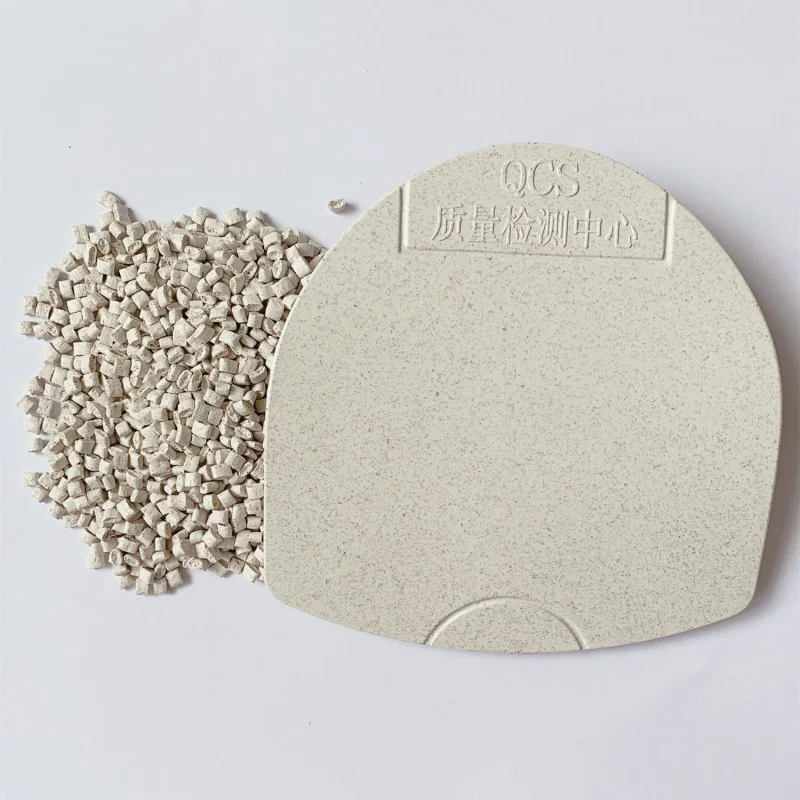
3. Температура расплава: контролируйте и уставку, и время пребывания
При чрезмерном нагреве природная растительная составляющая может изменить цвет, выделить запах или образовать карбонизированные отложения. Единой температуры карбонизации 220 °C для зерновых, бамбуковых, древесных, чайных волокон и остатков кофе не существует. На поведение влияют состав волокна, остаточная влага, кислород, добавки, сдвиг в шнеке и время воздействия температуры. Если компаунд слишком долго остаётся в горячем цилиндре или горячем канале, чёрные точки могут появиться даже ниже часто упоминаемой температуры разложения.
Практическое правило — начинать с нижней границы, указанной в паспорте марки, и повышать температуру только тех зон, для которых это необходимо для однородной пластикации и полного заполнения. Не компенсируйте повышением температуры сопла холодную форму, недостаточную вентиляцию, слишком маленький литник или неподходящую высоковязкую смолу для разбавления.
| Пример материала | Задняя зона | Средняя зона | Передняя зона / сопло | Форма |
|---|---|---|---|---|
| Зерновой, пшенично-соломенный, бамбуковый PP или PP с кофейным жмыхом | 155–165 °C | 160–175 °C | 160–175 °C | 60–80 °C в зависимости от марки |
| Древесный PP P179302 | 165–175 °C | 165–175 °C | 175–185 °C | 70–80 °C |
| Бамбуковый ABS A7015 WT234S | 165–175 °C | 175–180 °C | 180–200 °C | 60–90 °C |
| ABS с кофейным жмыхом PA757 520 | 165–175 °C | 175–180 °C | 180–195 °C | 60–90 °C |
Это начальные параметры, а не гарантия для каждой машины. Фактическая температура расплава может отличаться от уставки контроллера из-за конструкции шнека, противодавления, частоты вращения и времени пребывания. Оценивайте вид материала при продувке и, когда это возможно, измеряйте температуру расплава. Используйте цилиндр наименьшего размера, подходящего для массы впрыска, избегайте длительных простоев, снижайте обороты шнека и противодавление при усилении разрушения волокна или тепловой нагрузки и продувайте систему перед запланированной остановкой.
Запах служит технологическим сигналом лишь при сравнении с утверждённым эталоном. В некоторых рецептурах может сохраняться лёгкий зерновой, древесный, чайный или кофейный запах, но его интенсивность зависит от природного сырья, хранения, дозировки и переработки. Резкий запах горелого, едкий или обугленный запах вместе с потемнением либо отложениями указывает на чрезмерную тепловую историю. Не обещайте определённый аромат без утверждения отлитого производственного образца.
4. Защита формы от коррозии: отдельно выбирайте сталь, очищайте форму и продувайте цилиндр
Влага, конденсат, летучие вещества растительного происхождения, отложения и некоторые компоненты рецептуры могут повышать риск коррозии полостей, вентиляционных каналов, линий разъёма и каналов охлаждения. Риск зависит от рецептуры, влажности, температуры формы, длительности остановки и обслуживания оснастки. Компаунды с растительным волокном могут также содержать твёрдые минеральные или зольные частицы, способствующие износу. Поэтому слишком упрощённо считать стекловолокно исключительно абразивным, а растительное волокно исключительно коррозионно-активным.
Нержавеющая сталь 304 или 316 не является универсальным решением для литьевой формы. Материал полостей и сердечников должен также отвечать требованиям по твёрдости, полируемости, стабильности размеров, давлению, износу и ремонтопригодности. Для новой формы с большим планируемым тиражом обсудите с изготовителем закалённую коррозионно-стойкую инструментальную сталь. Для существующей оснастки из обычной стали можно рассмотреть подходящее твёрдое хромирование, химическое никелирование или другую инженерную защитную обработку после оценки допусков, качества поверхности и обслуживания. Качество покрытия и защита кромок столь же важны, как название покрытия.
Продувка цилиндра и очистка формы — две разные операции. Продувка совместимой смолой или утверждённым продувочным составом удаляет остатки компаунда с растительным волокном из цилиндра, со шнека, из сопла и горячего канала. Она не удаляет отложения, уже осевшие в полости или вентиляционных каналах. После выпуска безопасно откройте форму, удалите отложения утверждённым способом, не повреждающим поверхности, высушите их, осмотрите вентиляционные каналы и проверьте утечки воды, затем нанесите установленное средство защиты от ржавчины перед хранением. Число продувочных впрысков зависит от размера цилиндра, массы впрыска, объёма литниковой системы и требуемой чистоты; «20–30 впрысков» не является универсальным нормативом.
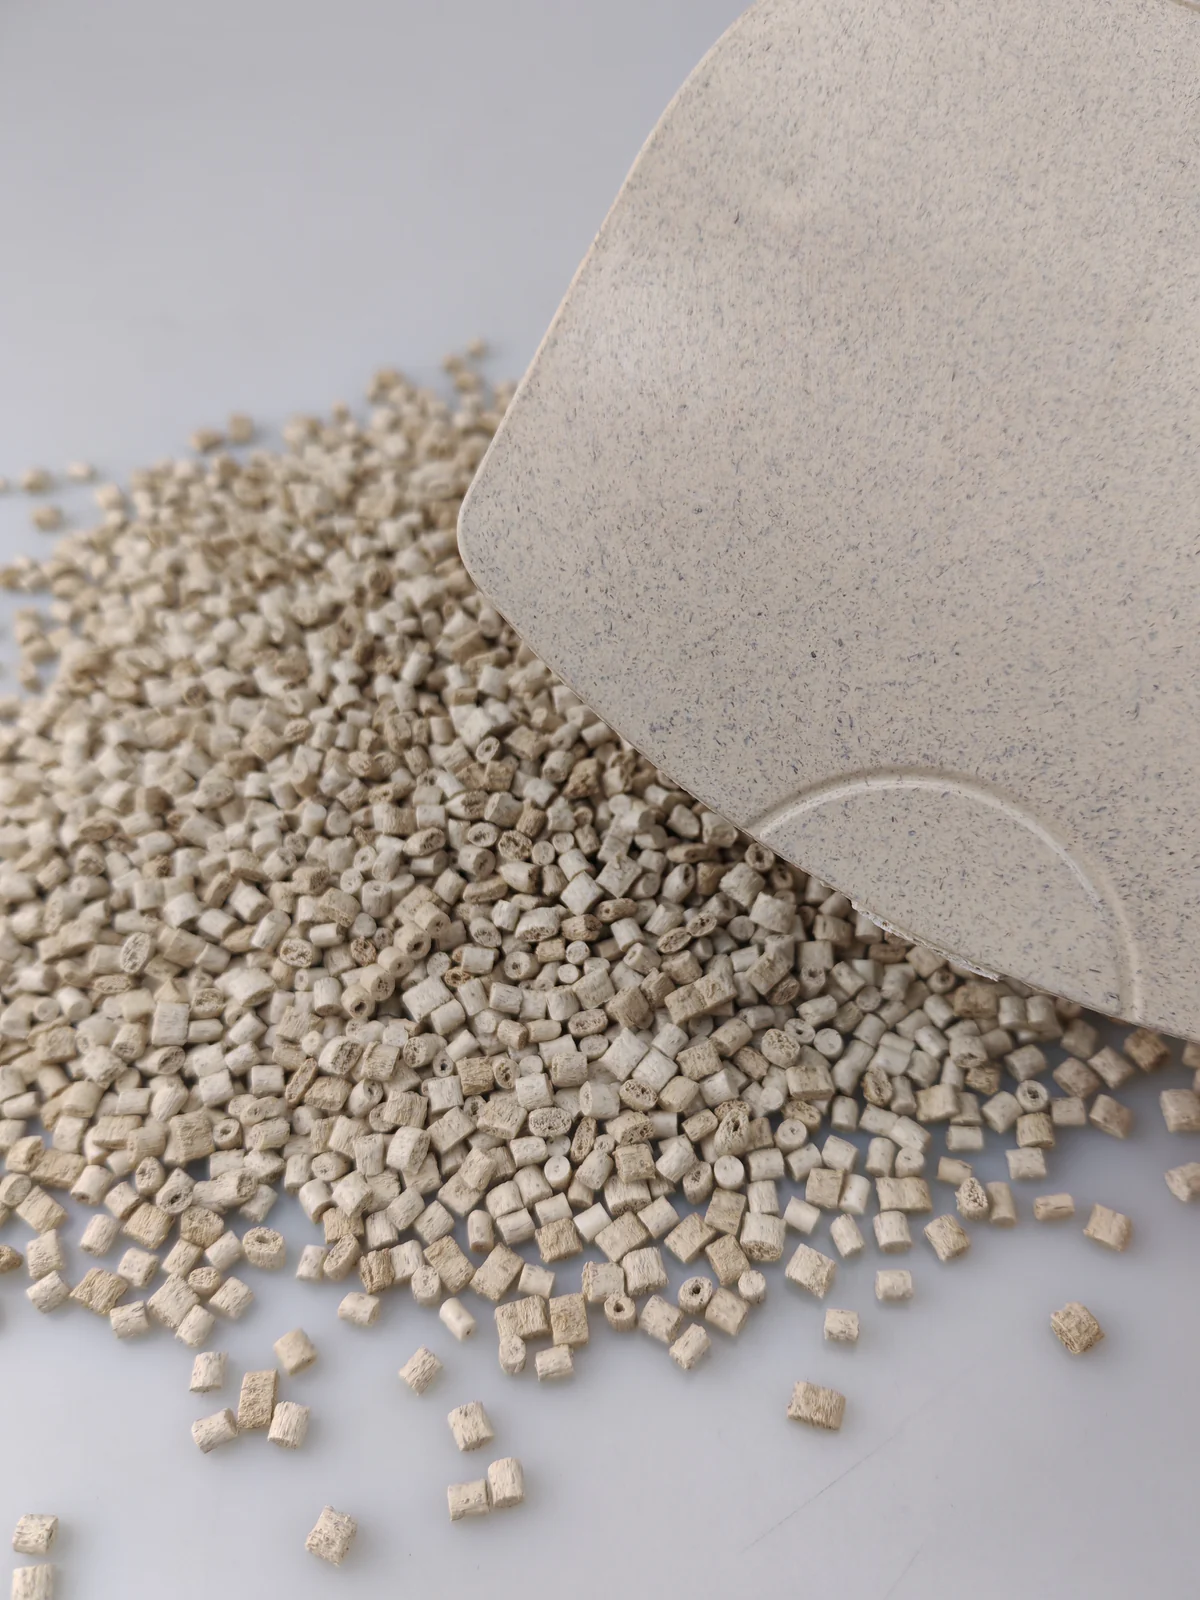
5. Разбавление мастербатча: подтвердите полимер-носитель, соотношение и свойства конечной смеси
Концентрированные мастербатчи с растительным волокном не следует считать готовыми компаундами, если технический паспорт прямо не допускает их непосредственное литьё. Высокая концентрация может снизить текучесть и ударную прочность, увеличить влаговую нагрузку и дать внешний вид или усадку, сильно отличающиеся от предполагаемой конечной рецептуры.
Для нескольких действующих мастербатчей PP wooyopet, в том числе с остатками чая, кофейным волокном, кокосовой койрой и волокном красной сосны, начальная рекомендация предусматривает не менее одной части совместимого чистого PP на одну часть мастербатча. Кокосовый мастербатч PE YS60E также требует совместимого чистого PE, а не PP, при начальном минимальном соотношении 1:1. Увеличение количества разбавляющей смолы до соотношений 1:2 или 1:3 может улучшить текучесть или ударную вязкость и уменьшить интенсивность цвета и плотность видимых частиц, но результат зависит от ПТР, ударной прочности и пакета добавок этой смолы.
Рассчитайте долю растительного компонента в конечной смеси по результатам анализа мастербатча и соотношению разбавления, затем испытайте фактическую смесь. Например, мастербатч с 50 % растительного компонента при смешении 1:1 с чистой смолой теоретически даёт 25 % растительного компонента до других корректировок рецептуры. Не выдавайте процент растительного компонента в мастербатче за процент в готовом изделии.
Сохраняйте совместимость полимера-носителя. Мастербатч PP следует вводить в совместимую матрицу PP, если отдельно не разработана и не утверждена иная смесь. Мастербатч PE нельзя просто добавлять в PP лишь потому, что оба материала являются полиолефинами. Для ABS необходима собственная совместимая система. Несовместимость носителя может привести к расслоению, низкой прочности линий спая, нестабильному блеску и неожиданному снижению ударной прочности.
6. Как устранять облой, недолив и хрупкость
Облой после добавления чистого PP
Если при разбавлении повышается ПТР или снижается вязкость расплава, прежний профиль впрыска может продавить материал через линию разъёма или вентиляционные каналы. Сначала проверьте усилие смыкания, соосность и износ формы, повреждения линии разъёма и глубину вентиляционных каналов. Затем оцените пиковое давление впрыска, момент перехода между скоростями, остаточную подушку расплава, давление и время выдержки под давлением. Снижение давления может помочь, но не должно скрывать повреждение формы или лишать деталь подпитки, необходимой для стабильных размеров.
Недолив и слабые линии спая
Не повышайте автоматически температуру расплава. Проверьте сушку, стабильность подачи, массу впрыска, работу обратного клапана, размер литника, вентиляцию и температуру формы. Умеренное повышение температуры формы или контролируемое изменение скорости впрыска могут улучшить соединение фронтов течения без избыточного нагрева волокна. Для тонкостенных деталей выбирайте совместимую разбавляющую смолу с подходящей текучестью, а не пытайтесь продавить малотекучую конструкционную рецептуру через слишком маленький литник.
Хрупкие крышки, защёлки или углы
При увеличении содержания волокна относительное удлинение наполненного PP может снизиться. Проверьте, нет ли избыточной выдержки под давлением, слишком малого радиуса надреза, линии спая в месте трещины, теплового повреждения или потери вязкости из-за вторичного материала. Совместимый ударопрочный сополимер PP может повысить ударную вязкость, но также изменить модуль, усадку, цвет, теплостойкость и нормативный статус применения. Утверждайте конечную смесь по испытаниям литых деталей.
Серебристые полосы, чёрные точки и запах гари
При появлении серебристых полос обычно проверяют влагу, захват воздуха, недостаточную вентиляцию или загрязнение. Чёрные точки требуют проверки температуры, времени пребывания, застойных зон, состояния шнека, равномерности работы горячего канала и ранее перерабатывавшегося материала. Запах гари вместе с потемнением предупреждает о чрезмерной тепловой истории; устойчивый природный оттенок запаха без изменения цвета может быть особенностью утверждённой рецептуры. Храните эталонные пластины и контрольные образцы партий, чтобы производственная команда не оценивала запах по памяти.
7. Усадка, плотность и стоимость зависят от конкретной марки
PP с растительным наполнителем часто усаживается меньше и весит больше на единицу объёма, чем ненаполненный PP, но одно значение нельзя назначать для всех видов волокна. Значение имеют вид и доля волокна, ориентация, минеральные компоненты, базовая смола, расположение литника, выдержка под давлением и толщина стенки. Уже опубликованные примеры различаются: плотность P179302 составляет 1,11 г/см³, P179506N — 1,14 г/см³, P179203 — 1,19 г/см³, P179002N — 1,20 г/см³, а P179050 — 1,35 г/см³.
При проектировании формы начните с опубликованного диапазона усадки действующей марки, затем отлейте геометрию, представляющую серийную деталь, и после заданной подготовки измерьте усадку вдоль и поперёк направления течения. Не обрабатывайте сталь по условному значению 0,8–0,9 % для всех растительных композитов и не применяйте без пробных данных допущение 1,5–2,0 % для ненаполненного PP.
Для закупок рассчитывайте стоимость готовой детали, а не только цену за килограмм. Более плотный компаунд требует большей массы для заполнения того же объёма. Сравнение должно учитывать плотность материала, полезный выход литниковой системы или горячего канала, энергию сушки, длительность цикла, брак, допустимую долю вторичного материала, требования к покрытию или обслуживанию формы и ценность утверждённого внешнего вида поверхности.
8. Выбирайте волокно исходя из готового изделия
Зерновой PP и PP с тонко обработанной пшеничной соломой могут дать светлую природную основу и контролируемые мелкие вкрапления для изделий общественного питания, бытовых товаров и аксессуаров для животных при условии подтверждения соответствия точной марки. PP и ABS с бамбуковым волокном могут дать более линейную природную текстуру и подойти для электронных аксессуаров и бытовых корпусов, если выбранная рецептура соответствует требованиям по жёсткости, ударной прочности и размерам.
Древесный PP создаёт более выраженный древесный облик и может сочетать высокую изгибную жёсткость с заметной природной текстурой для жевательных товаров для животных, корпусов акустических систем, предметов хранения и декоративных деталей. Чайный мастербатч поддерживает связанный с чаем цвет и визуальную концепцию для вкладышей упаковки, чайных принадлежностей и бытовых изделий. PP и ABS с кофейным жмыхом дают узнаваемый коричневый оттенок и поверхность с мелкими частицами для аксессуаров кафе, подносов, упаковочных компонентов и потребительских товаров.
Природный запах зависит от партии и режима переработки. Антибактериальные свойства, пригодность для контакта с пищей, компостируемость и другие регулируемые заявления относятся к точной конечной рецептуре и подтверждающему отчёту; их нельзя переносить с исходного растения или другой марки.
9. Контрольный список запуска производства и остановки
| Этап | Контрольный пункт | Основание для допуска |
|---|---|---|
| Приёмка материала | Проверьте марку, партию, различие между компаундом и мастербатчем, герметичность упаковки | Совпадают сертификат анализа, этикетка и сохранённый образец |
| Сушка | Применяйте температуру и время для конкретной марки; контролируйте точку росы и производительность | Результат измерения влажности или утверждённая запись процесса сушки |
| Смешение | Проверьте полимер-носитель, соотношение разбавления, краситель и долю вторичного материала | Записанные массы и однородная смесь |
| Пластикация | Начинайте с низкой температуры; контролируйте обороты, противодавление и время пребывания | Однородный материал после продувки без чёрных точек или резкого запаха гари |
| Литьё | Сбалансируйте заполнение, вентиляцию, переключение и выдержку под давлением до повышения нагрева | Утверждённые внешний вид, масса и критические размеры |
| Защита оснастки | Очистите полости и вентиляционные каналы, высушите поверхности и нанесите утверждённую защиту | Подтверждение обслуживания и условий хранения |
| Остановка машины | Продуйте шнек, цилиндр, сопло и горячий канал по совместимой процедуре | Чистый материал при продувке и задокументированные условия повторного запуска |
Литьё композитов с растительным волокном становится воспроизводимым, когда материал рассматривают как конкретный инженерный компаунд, а не как обычную смолу с декоративными частицами. Высушивайте точную марку, защищайте её от повторного увлажнения, используйте минимальную стабильную тепловую нагрузку, разделяйте разбавление мастербатча и переработку готового компаунда, проверяйте материал формы и план её обслуживания, а причины облоя и хрупкости выясняйте системным анализом дефектов. Такой контроль превращает узкий диапазон пробных настроек в стабильный производственный режим.