
PE compuesto de fibra vegetal para botellas sopladas y aplicaciones ampliadas del masterbatch de PE con fibra de coco
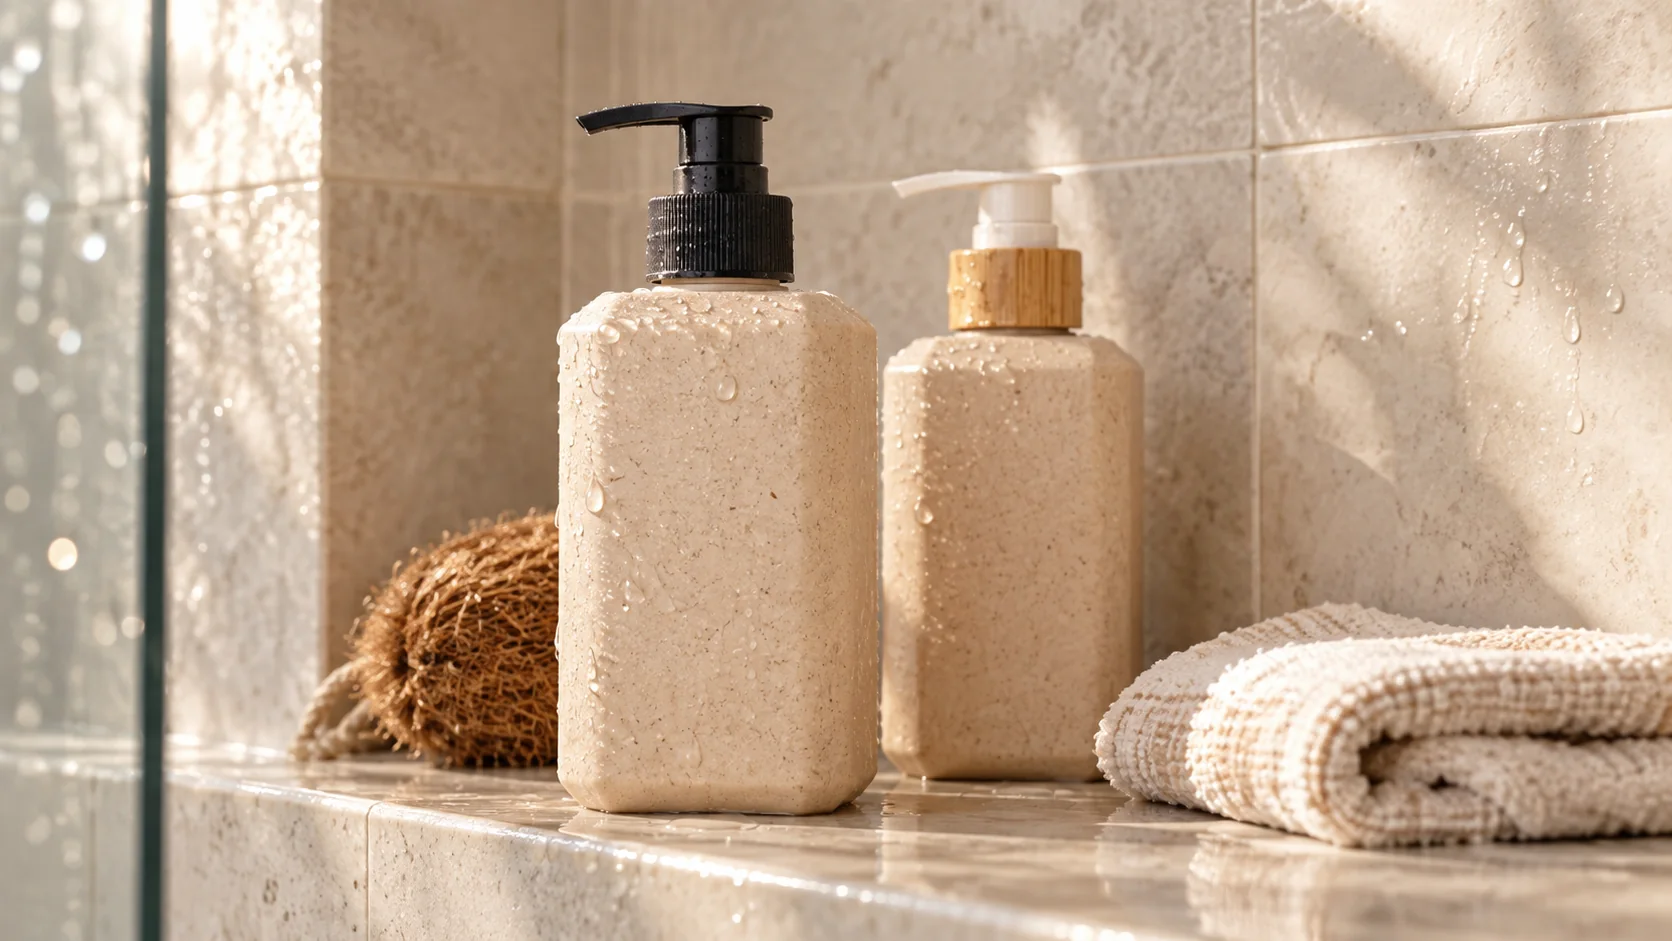
Un caso de botella de champú de 500 mL y un masterbatch de PE con fibra de coco de alto contenido de fibra muestran dónde encajan el PE listo para soplado y las formulaciones ajustables para inyección.
Preguntas frecuentes de compradores e ingenieros
Preguntas sobre el PE con fibra vegetal para botellas y masterbatch de fibra de coco
¿Por qué es importante un MFR bajo en una botella moldeada por extrusión y soplado?
El parison colgante debe conservar suficiente resistencia del fundido para resistir el estiramiento por su propio peso antes de que cierre el molde. Un MFR bajo puede cumplir ese requisito, pero la estabilidad del parison también depende de la temperatura del fundido, el diseño del cabezal, el tiempo de residencia y la formulación final.
¿Puede procesarse el P179 WT020 con el perfil de temperatura de HDPE existente?
La máquina y el molde actuales pueden servir de punto de partida para una prueba, pero el perfil de temperatura del HDPE convencional no debería copiarse de forma automática. La ventana documentada del PE con fibra vegetal es más baja, y una temperatura excesiva del fundido o del cabezal puede oscurecer la fibra, reducir la viscosidad y aumentar el pandeo del parison.
¿Puede añadirse YS60E directamente a una línea de moldeo por soplado?
YS60E es un masterbatch de PE con un 60% de fibra de coco cuya vía de procesado publicada es el moldeo por inyección tras mezclarlo con PE compatible. Cualquier uso en moldeo por soplado requiere un estudio aparte por lotes pequeños del contenido final de fibra, el MFR, la resistencia del fundido, la dispersión y el comportamiento de la botella.
¿Una mezcla 1:3 de masterbatch y PE garantiza un módulo concreto?
No. Una mezcla 1:3 da un contenido teórico de fibra de alrededor del 15% cuando el masterbatch contiene un 60% de fibra, pero la rigidez y el comportamiento al impacto finales dependen del PE de dilución, la compatibilidad, la humedad, la dispersión y el historial de procesado. La mezcla final debe moldearse y ensayarse; la guía de partida publicada por wooyopet recomienda como mínimo una mezcla 1:1 salvo que una prueba específica del proyecto respalde otra proporción.
Para una recomendación específica de la pieza, comparta con wooyopet el volumen de la botella, la geometría del cuello y el hombro, la distribución de pared objetivo, los datos del cabezal y de la máquina, el contenido del producto, el método de ensayo de caída y el aspecto de fibra deseado.
Por qué las botellas de cuidado personal moldeadas por soplado necesitan otra estrategia de fibra vegetal
Las botellas de HDPE se utilizan a una escala enorme para champú, acondicionador, gel de baño, limpiadores domésticos y envases cosméticos. Las razones son prácticas: el polietileno cuenta con una vía consolidada de moldeo por extrusión y soplado, buena resistencia a muchas formulaciones, un rendimiento útil en la caída y una cadena de suministro conocida por las fábricas de envases de todo el mundo. Al mismo tiempo, un envase fabricado íntegramente con PE convencional deja a la marca un margen limitado para hablar de materias primas renovables o recuperadas.
El PE de compuesto de fibra vegetal ofrece una vía de ingeniería intermedia. Una cantidad controlada de fibra natural se incorpora a una matriz de PE para que la botella conserve el proceso básico de moldeo por soplado y gane una textura vegetal visible, además de reducir la proporción del material derivada íntegramente del petróleo. Esta vía no hace que la matriz de PE sea intrínsecamente biodegradable ni elimina la necesidad de evaluar la compatibilidad, la resistencia al contenido, la migración, la caída y el reciclaje. Su valor es la posibilidad de introducir un componente vegetal trazable sin abandonar un proceso de conformado de botellas ya conocido.
wooyopet dispone de dos materiales de base PE que cumplen funciones distintas. El WYC-PE P179 WT020 es un compuesto de PE con fibra vegetal listo para procesar, desarrollado para el moldeo por soplado. Tiene un índice de fluidez bajo y está pensado para alimentarse como formulación final aprobada. El WYC-PE YS60E es un masterbatch de PE con un 60% de fibra de coco y color marrón oscuro. Está diseñado para mezclarse con PE compatible, de modo que un moldeador por inyección pueda ajustar el contenido final de fibra, el color y la rigidez en cajas de almacenamiento, bandejas, carcasas y piezas estructurales.
Este artículo sigue primero un proyecto de botella de champú de 500 mL desde el HDPE convencional hasta el PE con fibra vegetal, incluidos el pandeo del parison, la variación longitudinal del espesor de pared y la textura superficial. Después explica qué aporta el masterbatch YS60E de alto contenido en fibra a la gama de PE, y dónde sus datos de moldeo por inyección no deben tomarse como prueba del rendimiento en moldeo por soplado.
1. Qué significan los datos del P179 WT020 para el moldeo por soplado
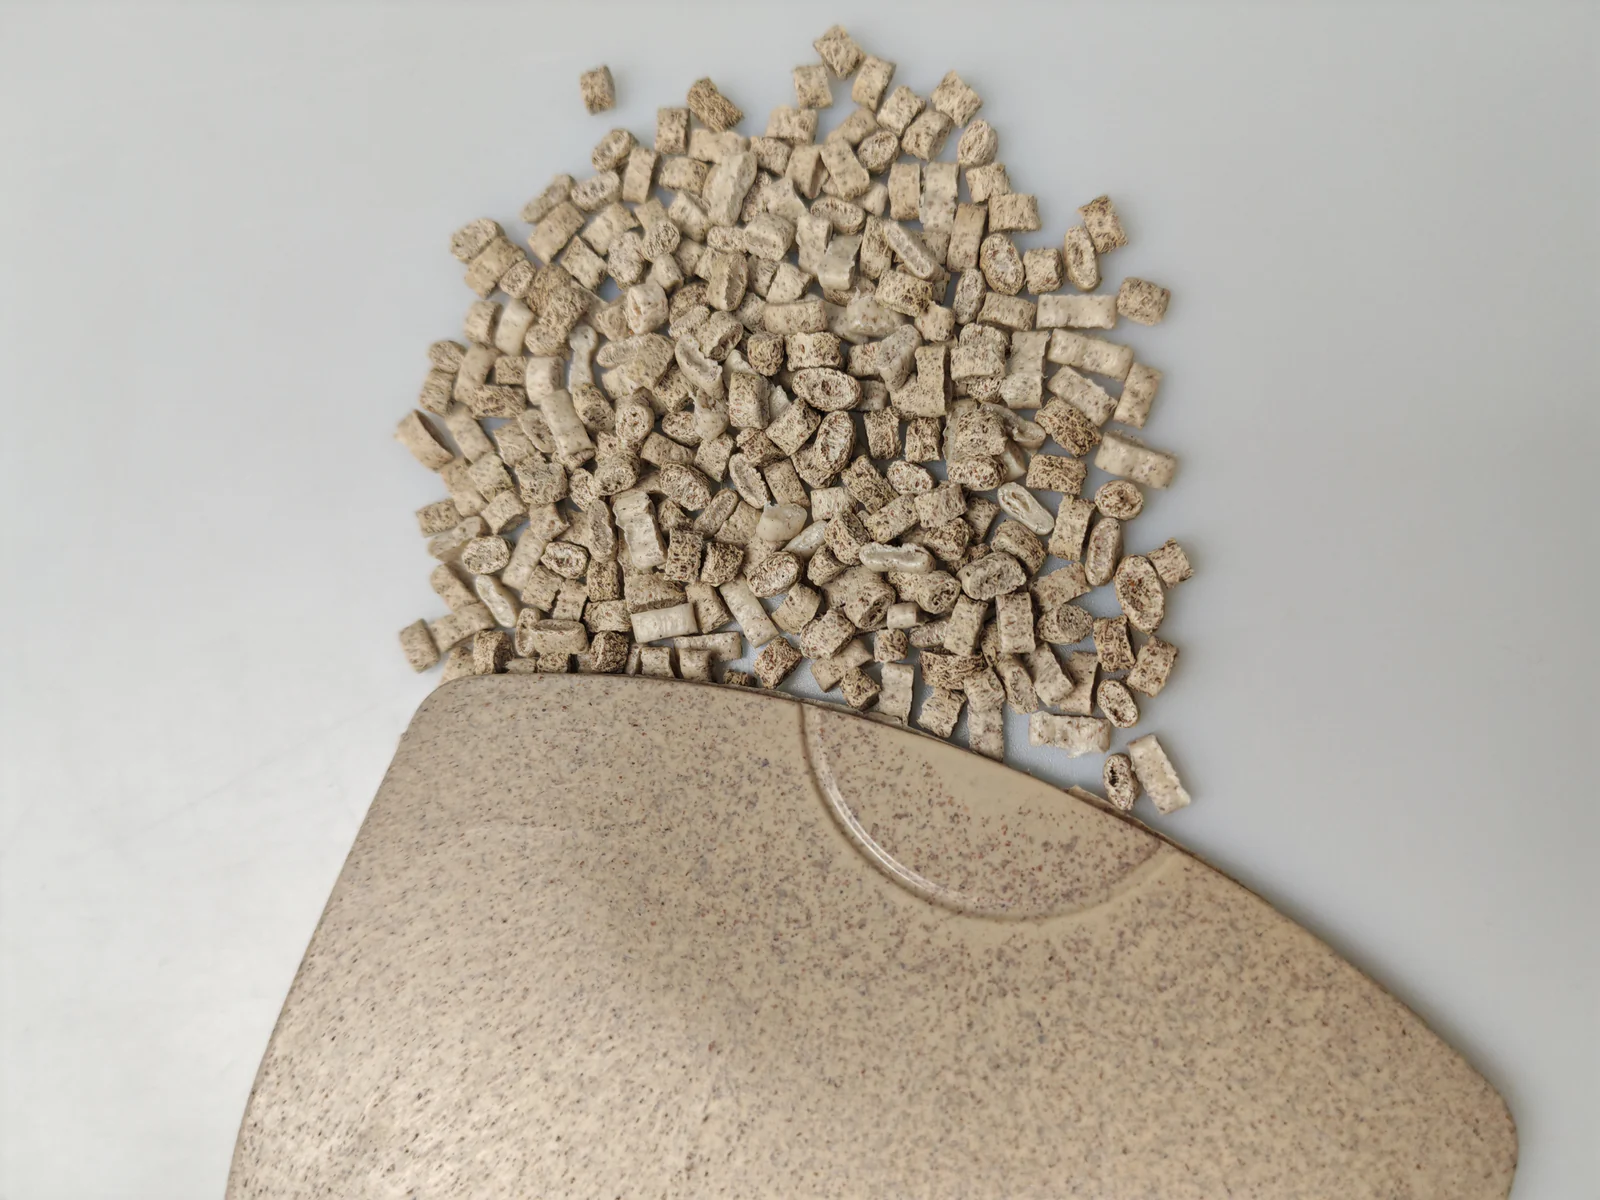
El P179 WT020 se identifica como PE compuesto con fibra vegetal seleccionada. El material natural es pálido, presenta partículas visibles similares a granos y puede conservar una leve nota vegetal. Su flujo bajo, su elevado valor de impacto declarado y su módulo moderado lo distinguen de los compuestos de PP y ABS para moldeo por inyección del resto de la gama wooyopet.
| Propiedad | Valor típico | Método / condición | Relevancia para el moldeo por soplado |
|---|---|---|---|
| Material | PE + fibra vegetal | Compuesto listo para usar | Formulación final destinada al procesado directo |
| Densidad | 1.04 g/cm³ | ISO 1183 | Sirve para calcular el peso de la botella y el consumo de material |
| Índice de fluidez | 0.3 g/10 min | 230 °C / 2,16 kg | Región de flujo bajo asociada a una resistencia del fundido útil en el parison |
| Resistencia a la tracción | 24 MPa | ISO 527-2, 50 mm/min | Forma parte de la evaluación de carga y compresión de la botella |
| Alargamiento a la rotura | 8.0% | ISO 527-2, 50 mm/min | Muestra una deformación limitada frente al PE flexible puro; la geometría sigue siendo importante |
| Resistencia a la flexión | 37 MPa | ISO 178, 10 mm/min | Relevante para el tacto del panel y la respuesta a la carga superior |
| Módulo de flexión | 1,050 MPa | ISO 178, 10 mm/min | Rigidez moderada, adecuada para una vía de botella exprimible |
| Resistencia al impacto Izod con entalla, 23 °C | 16 kJ/m² | ISO 180/1U | Respalda el desarrollo resistente a la caída, pero no sustituye un ensayo de caída con la botella llena |
| Dureza Shore | 65 HD | ISO 868 | Útil para comparar el tacto superficial entre lotes aprobados |
| Punto de fusión | 135°C | Referencia de grado | La temperatura de procesado debe seguir garantizando una plastificación completa y uniforme |
Un MFR de 0.3 g/10 min es una pista de proceso, no una receta completa
Un PP de fibra vegetal para moldeo por inyección puede declarar un MFR en el rango de 7–15 g/10 min. Un PE de moldeo por soplado a 0.3 g/10 min trabaja en una región de flujo muy distinta, porque el proceso de extrusión exige que el parison caliente cuelgue sin soporte antes de que lo encierre el molde. Si la resistencia del fundido es demasiado baja, la gravedad estira el parison, su zona superior se adelgaza y la zona inferior acumula material.
El MFR bajo es, por tanto, coherente con el proceso previsto, pero no garantiza por sí solo un comportamiento estable del parison. La temperatura del fundido, el hinchamiento a la salida del cabezal, el diseño del cabezal, la velocidad de extrusión, la dispersión de la fibra, la humedad y el tiempo de residencia modifican el modo en que cuelga el parison. Lo mejor es usar el MFR de entrada como una comprobación de consistencia bajo el mismo método y las mismas condiciones de ensayo.
La resistencia al impacto debe confirmarse en la botella llena
El valor declarado de 16 kJ/m² en el ensayo Izod con entalla es alto en comparación con muchos compuestos rígidos de fibra vegetal para inyección. Indica que la formulación ensayada conserva una respuesta al impacto útil, lo que resulta valioso para una botella que se llenará, tapará, envasará, transportará y dejará caer. El resultado de una probeta moldeada no es lo mismo que el comportamiento de la botella. El pinzamiento de la base de la botella, la transición del hombro, la geometría del asa o del agarre, la distribución de pared y el contenido determinan dónde se concentra la tensión durante una caída.
Por ese motivo, el proyecto que se describe a continuación utilizó caídas de botellas llenas una vez estabilizado el programa de espesores de pared. Los datos del material seleccionaron la vía de desarrollo; el ensayo de la botella aprobó el envase real.
Un módulo moderado es adecuado para una botella
Un módulo de flexión de 1,050 MPa está por debajo de los valores de más de 2,000 MPa declarados para algunos grados de PP con fibra de madera y de bambú. Eso no es una debilidad en esta aplicación. Una botella de champú no necesita la rigidez de un juguete mordedor ni de una carcasa electrónica con encaje a presión. Necesita un apriete controlado, recuperación, tolerancia al impacto y una pared estable. Aumentar la rigidez sin comprobar la resistencia al pinzamiento y el comportamiento al apretar podría hacer que el envase se perciba frágil o resulte difícil de dosificar.
2. El moldeo por soplado plantea problemas distintos con la fibra vegetal
El moldeo por inyección y el moldeo por extrusión y soplado no someten a un compuesto a las mismas tensiones. Una pieza de inyección se llena bajo presión dentro de una cavidad cerrada. Un parison de moldeo por soplado se extruye al aire libre, cuelga por su propio peso, es pinzado por el molde al cerrarse y después se expande contra la cavidad mediante presión de aire. Las fibras vegetales pueden influir en cada etapa.
Pandeo del parison
Si la temperatura de fusión es demasiado alta o la formulación final carece de resistencia en estado fundido, la preforma se alarga antes de que cierre el molde. La botella resultante puede quedar fina en el hombro y pesada en la base. La fibra vegetal puede elevar la viscosidad a baja cizalladura en una formulación y, en cambio, crear inestabilidad local en otra si la humedad, la dispersión o la concentración no están controladas. La solución práctica no es «más fibra» o «menos fibra» de forma aislada, sino un compuesto final estable, una temperatura de fusión controlada y un perfil de preforma programado y ajustado a la botella.
Variación longitudinal del espesor de pared
La fibra y la matriz de PE no transmiten el calor de la misma manera. Una distribución no uniforme de la fibra puede, por tanto, amplificar las diferencias de temperatura a lo largo de la preforma. La relación de soplado, el venteo del molde, el enfriamiento y la transición del hombro al cuerpo también influyen en dónde se estira el material. A diferencia de una corrección de contracción en moldeo por inyección, el técnico de moldeo por soplado debe gestionar el espesor de la preforma antes del inflado y el estiramiento local una vez que esta llega al molde.
Grano visible y rugosidad superficial
Las partículas vegetales pueden hacerse más visibles cuando se estira la preforma. Un grano fino y uniforme puede crear el aspecto mate natural que busca una marca; un material grueso o mal dispersado puede aparecer como vetas rugosas o partículas expuestas. El aspecto aceptado debe definirse con una botella real de moldeo por soplado, porque una placa de inyección no reproduce la misma relación de estiramiento ni el mismo desarrollo superficial.
Contenido de fibra frente a estabilidad del proceso
Un mayor contenido de fibra vegetal puede reforzar el argumento de materia prima renovable, pero también modifica la reología del fundido, el aspecto superficial, el comportamiento al impacto y la reciclabilidad. P179 WT020 se suministra como formulación lista para usar, de modo que el nivel de fibra, el portador y la respuesta al proceso se controlan en conjunto. Si una fábrica lo diluye después con HDPE para suavizar el aspecto, la nueva mezcla pasa a ser un material distinto y debe validarse de nuevo.
3. Proyecto: conversión de una botella de champú de 500 mL de HDPE convencional
El cliente fabricaba botellas de champú y acondicionador de 500 mL en HDPE natural con etiqueta autoadhesiva. La marca quería un elemento visible de material vegetal, manteniendo la línea existente de extrusión-soplado y logrando una resistencia a la caída comparable a la de su botella ya establecida. La botella tenía un cuerpo ligeramente cuadrado, un hombro marcado y una distribución de pared ya optimizada para el grado de HDPE convencional.
Primera prueba: copiar el perfil del HDPE provocó caída de la preforma y oscurecimiento
El proceso original con HDPE utilizaba temperaturas de cilindro de 180°C en la zona trasera, 195°C en la central y 210°C en la delantera, con cabezal de hilera a 205°C. La velocidad del husillo era media, la presión de inflado era 0,5 MPa y la temperatura del molde era 15°C.
En la primera prueba con fibra vegetal, las elevadas temperaturas de la zona delantera y del cabezal redujeron la viscosidad del fundido y aumentaron la exposición térmica del material. El color de la preforma se oscureció y apareció un ligero olor a quemado. Más importante aún, la preforma se estiraba con rapidez antes del cierre del molde. Las botellas acabadas mostraban una diferencia longitudinal de pared superior a 0,4 mm: la zona inferior quedaba pesada mientras que el hombro era demasiado fino.
El defecto no demostraba que la máquina no pudiera procesar el compuesto. Indicaba que un perfil térmico de HDPE convencional no era adecuado para la ventana de procesado más baja del PE con fibra vegetal.
Menor temperatura, menor velocidad de husillo y un nuevo programa de preforma
El cilindro se reajustó a 168°C en la zona trasera, 172°C en la central y 178°C en la delantera. La temperatura del cabezal de hilera bajó de 205°C a 180°C. Estos ajustes se sitúan dentro de las indicaciones del proveedor para el cilindro y mantienen el cabezal cerca de la ventana de desarrollo de aproximadamente 175–185°C. La menor temperatura de fusión mejoró la retención de forma de la preforma y eliminó la nota a quemado.
El caudal de extrusión disminuyó tras reducir la temperatura y apareció un ligero patrón rugoso cuando el material permanecía demasiado tiempo en el cabezal. La velocidad del husillo pasó de media a media-baja para limitar el calentamiento por cizalladura, mientras que la sincronización de la máquina se ajustó para que el intervalo entre la extrusión de la preforma y el cierre del molde siguiera siendo corto y constante. El objetivo era un caudal controlado, no simplemente la velocidad más baja posible.
La presión de inflado se redujo de 0,5 MPa a 0,45 MPa tras varias pruebas. Con la presión original el hombro se estiraba de forma demasiado agresiva; con una presión muy inferior aparecían arrugas locales y una definición superficial incompleta. El ajuste de 0,45 MPa dio el mejor resultado para este molde concreto de 500 mL y debe considerarse un valor de este caso, no una presión universal para cualquier botella.
Programación de la distribución de pared
La corrección de temperatura redujo la caída de la preforma, pero no igualó por completo la pared longitudinal. Por ello se reprogramó el sistema de distribución de pared de la preforma, con más material en la sección destinada a la parte superior de la botella y menos en la destinada al cuerpo inferior. Este perfil de preforma «grueso arriba, fino abajo» compensó el estiramiento gravitatorio restante.
Se tomaron mediciones en la base, la pared lateral inferior, el panel central, el hombro y la transición al cuello a lo largo de varios ciclos. El equipo ajustó el programa en incrementos pequeños hasta que el hombro dejó de caer por debajo del mínimo del cliente mientras la base se mantenía dentro del objetivo de peso.
La marca decidió conservar el grano natural
La fibra vegetal estirada creó una textura granular más visible que la del HDPE convencional del cliente. Se evaluaron tres rutas de aspecto: la formulación natural, una versión con masterbatch de color que enmascaraba parte del grano y una versión con molde mateado. La marca eligió la superficie natural porque las partículas hacían que el cambio de material fuera reconocible de inmediato. Se trató de una aprobación estética, no de una regla general. Otra línea cosmética puede requerir una fibra más fina, una menor carga o un paquete de color controlado.
Ensayo de caída y producción estable
Una vez estabilizada la distribución de pared, se llenaron tres lotes de producción, con un total de 30 botellas, con 500 mL de agua y se dejaron caer desde 1,2 m sobre hormigón. Ninguna botella se rompió, y el corte de la base y la transición del hombro permanecieron intactos. El ensayo respalda esta botella, este proceso y este conjunto de muestras; la aprobación de producción debe mantener el acondicionamiento, la orientación del cierre y los criterios de aceptación del cliente.
Los ajustes estables del caso fueron 168°C en la zona trasera, 172°C en la central, 178°C en la delantera y 180°C en el cabezal de hilera, con velocidad de husillo media-baja, presión de inflado de 0,45 MPa y molde a 15°C. El rendimiento pasó del 81% en la primera prueba al 94%. El cliente aplicó después esta ruta tanto a las botellas de champú como a las de acondicionador de 500 mL. Una botella de gel de baño de pared más fina quedó en evaluación, porque su ventana de pared más estrecha exigía un programa de preforma independiente y una validación de caída aparte.
| Parámetro de la botella de champú | Configuración original con HDPE | Ruta estable para PE con fibra vegetal | Resultado observado |
|---|---|---|---|
| Trasera / central / delantera | 180 / 195 / 210°C | 168 / 172 / 178°C | Menor exposición térmica y mejor viscosidad de la preforma |
| Cabezal de hilera | 205°C | 180°C | Menor caída de la preforma, oscurecimiento y olor a quemado |
| Velocidad del husillo | Media | Media-baja con sincronización controlada | Calor por cizalladura limitado y sin permanencia prolongada en el cabezal |
| Presión de inflado | 0,5 MPa | 0,45 MPa | Mejor espesor de hombro para esta botella |
| Temperatura del molde | 15°C | 15°C | Se mantiene la condición de enfriamiento existente |
| Programa de preforma | Perfil de HDPE convencional | Más material en la sección superior y menos en la inferior | Compensó el estiramiento gravitatorio |
| Rendimiento | 81% en la primera prueba con fibra vegetal | 94% | Tras ajustar temperatura, sincronización, presión y programación de pared |
4. YS60E: masterbatch de PE con alto contenido de fibra de coco
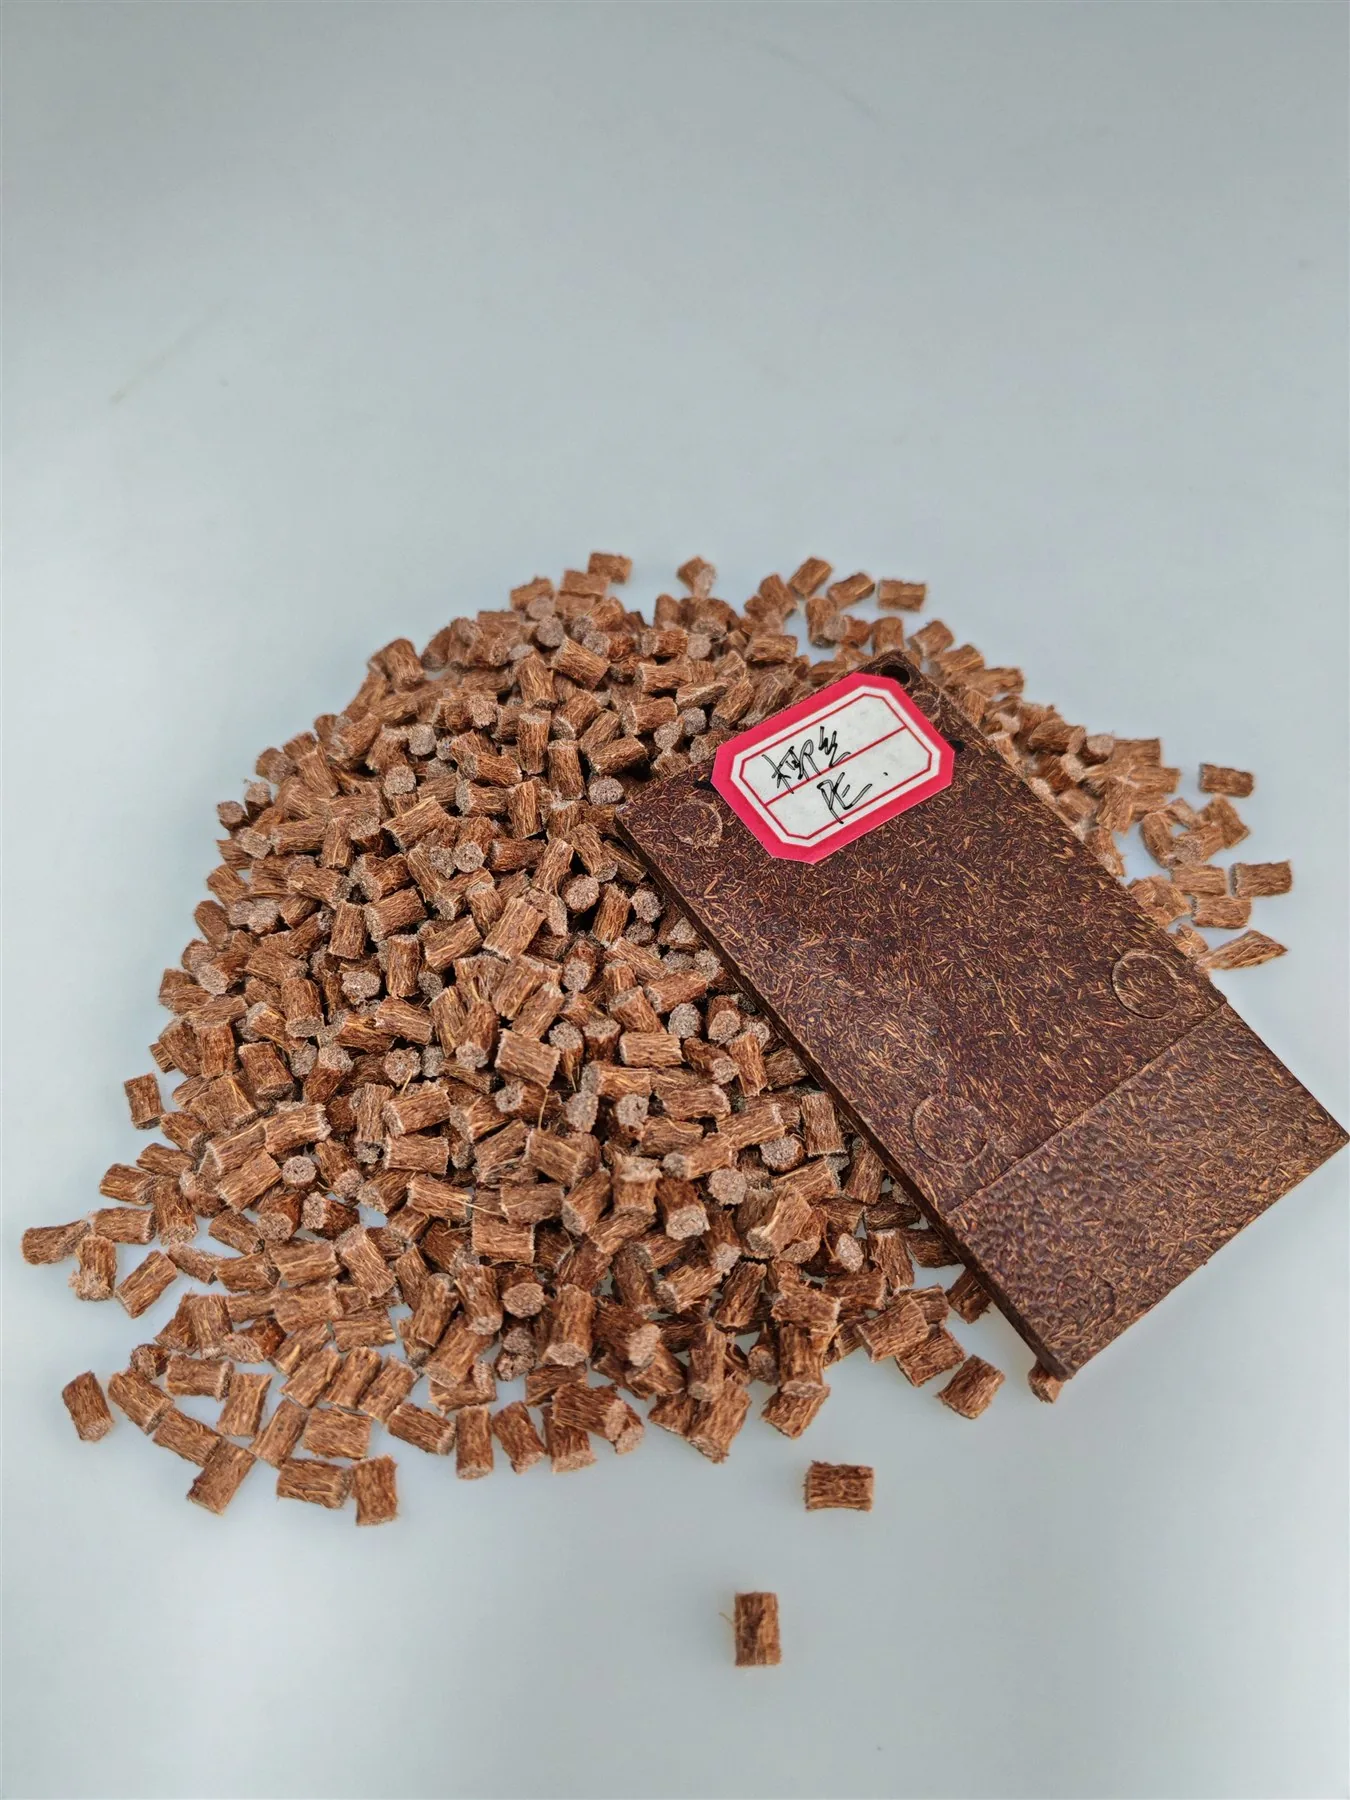
YS60E no es la misma ruta de producto que P179 WT020. Es un masterbatch de PE de color marrón oscuro que contiene un 60% de fibra de coco procesada. Ofrece a una fábrica transformadora una materia prima concentrada que puede mezclarse con PE compatible, lo que permite ajustar la visibilidad final de la fibra, el tono marrón y la rigidez para un producto de moldeo por inyección.
La fibra de coco procede de la capa fibrosa que rodea la cáscara del coco. Su morfología gruesa y tenaz crea una identidad visible muy marcada en un compuesto, pero esa misma morfología exige un secado y una dispersión controlados. Los valores publicados a continuación describen el material masterbatch, no todas las posibles formulaciones diluidas.
| Propiedad del masterbatch YS60E | Valor publicado | Cómo usar el valor |
|---|---|---|
| Contenido de fibra vegetal | 60% | Calcule el contenido teórico final de fibra a partir de la proporción de mezcla real |
| Color / forma | Granza de color marrón oscuro | Se espera un marrón más claro a medida que se añade PE compatible |
| Proceso previsto | Moldeo por inyección tras la mezcla | No dé por sentada la idoneidad para moldeo por soplado |
| Valor de módulo de tracción | 40 MPa | Valor publicado en la etiqueta; confirme la terminología y el método en la ficha técnica vigente |
| Alargamiento a la rotura | 4.8% | Valor de ensayo del masterbatch, no el alargamiento de la pieza diluida |
| Módulo elástico | 1,300 MPa | Datos del masterbatch según el método indicado |
| Resistencia a la flexión | 82 MPa | Valor del masterbatch; la mezcla final debe volver a ensayarse |
| Módulo de flexión | 4,400 MPa | Muestra una rigidez elevada en forma concentrada, no el comportamiento de la pieza final |
| Impacto con entalla, 23°C | 3.9 kJ/m² | Utilícelo solo para la formulación de masterbatch ensayada |
| Densidad | 1.17 g/cm³ | La densidad de la mezcla final cambia según el PE de dilución |
| Índice de fusión | 3.18 | Confirme la condición de ensayo antes de comparar con otra resina |
| Dureza | 82 | Confirme la escala y la ficha técnica vigente para uso en especificaciones |
Por qué resulta útil el modelo de masterbatch
Un compuesto listo para usar de composición fija aporta comodidad, pero ata la fábrica a un único nivel de fibra y a un único equilibrio de propiedades. Un masterbatch al 60% ofrece al equipo de desarrollo más margen. Una caja de almacenamiento gruesa puede emplear una carga mayor para lograr una textura y una rigidez más marcadas, mientras que una bandeja más delgada puede necesitar más dilución para mejorar el flujo y el comportamiento al impacto. El mismo material concentrado puede dar servicio a varias formulaciones finales si cada una se controla y se valida por separado.
El cálculo teórico del contenido de fibra es sencillo. Una mezcla de una parte de YS60E y tres partes de PE puro contiene aproximadamente un 15% de fibra, porque una cuarta parte de la mezcla es masterbatch y el 60% de esa cuarta parte es fibra. El resultado mecánico no es igual de simple. El módulo, la resistencia y el impacto no evolucionan necesariamente de forma lineal con la proporción de mezcla. La compatibilidad del portador, el peso molecular del PE de dilución, el mojado de la fibra, la humedad y el historial de cizalladura pueden producir cambios no lineales.
La guía de producto actual de wooyopet recomienda mezclar YS60E con PE puro compatible en una proporción mínima de 1:1. Por lo tanto, una proporción de masterbatch menor, como 1:3, es una formulación de desarrollo que debe confirmarse con el proveedor y validarse mediante moldeo y ensayos físicos antes de la producción. El cálculo puede definir qué hay que ensayar; no puede sustituir al ensayo.
El color forma parte de la formulación
La granza de color marrón oscuro se vuelve marrón más claro o marrón beige a medida que se añade PE natural o claro. Esto puede eliminar la necesidad de un masterbatch de color adicional cuando la marca busca un aspecto natural de fibra de coco. Si se requiere un tono concreto, prepare una escala de dilución, placas de moldeo y la pieza real, y apruebe el color bajo una única fuente de luz y un único método de medición. Por debajo de aproximadamente un 10% de fibra final, la textura y el efecto de refuerzo pueden resultar demasiado sutiles para el relato de producto previsto, pero el umbral práctico depende de la pieza y de la resina base.
Por qué YS60E no es automáticamente un aditivo para moldeo por soplado
La ruta de procesado publicada para YS60E es el moldeo por inyección. Su elevada concentración de fibra y su valor de índice de fluidez de 3,18 describen el masterbatch, no la mezcla diluida final ni una preforma colgante. Añadirlo a un HDPE de moldeo por soplado modifica simultáneamente el índice de fluidez, la resistencia del fundido a baja cizalladura, la hinchazón a la salida de la boquilla, la superficie, la fusión en el pinzamiento y la distribución de espesores.
Una extensión al moldeo por soplado solo es posible como proyecto de desarrollo controlado. Defina el objetivo de fibra final, seleccione un PE de moldeo por soplado compatible, seque ambos componentes, compóngalos o mézclelos de forma homogénea y mida el índice de fluidez y el comportamiento reológico de la mezcla final. Después evalúe la estabilidad de la preforma, el peso de la botella, el mapa de espesores, el pinzamiento, el agrietamiento por tensión ambiental, la compatibilidad con el contenido y el comportamiento en caída. Hasta que ese trabajo se complete, P179 WT020 sigue siendo el punto de partida directo para envases huecos moldeados por soplado.
5. Criterios de selección entre las dos rutas de PE
| Aplicación | Material de partida preferido | Motivo | Validación requerida |
|---|---|---|---|
| Botellas de champú, acondicionador y gel de ducha | P179 WT020 | Compuesto listo para moldeo por soplado, índice de fluidez de 0,3 g/10 min y resistencia al impacto de 16 kJ/m² | Mapa de espesores, caída de la botella llena, compatibilidad con el contenido y con el cierre |
| Envase hueco cosmético o doméstico | P179 WT020 | Ruta de PE de bajo flujo con grano mate natural | Límite superficial, agrietamiento por tensión, color y adherencia de la etiqueta |
| Caja o bandeja de almacenamiento moldeada por inyección | YS60E + PE compatible | El masterbatch de alto contenido de fibra permite una dilución controlada | Flujo, rigidez, impacto, contracción y color de la mezcla final |
| Carcasa rígida de inyección con una textura de fibra de coco marcada | YS60E con una carga superior validada | Fibra concentrada y color natural intenso | Entrada, línea de soldadura, dispersión de la fibra y estándar estético |
| Mezcla experimental para moldeo por soplado | YS60E solo dentro de un programa de desarrollo | Permite ajustar la fuente y el contenido de fibra, pero carece de aprobación directa para moldeo por soplado | Reología de la mezcla final, preforma, pinzamiento, espesores y ensayo de caída |
| Envases de contacto alimentario | Confirme la referencia exacta y el informe | El estatus de contacto alimentario depende de la formulación y del mercado | Migración aplicable y conformidad de composición del artículo final |
Los documentos de contacto alimentario de otra referencia de PP de wooyopet no se aplican automáticamente a estas referencias de PE. El comprador debe obtener el informe correspondiente a la formulación exacta de PE, al paquete de color y a las condiciones de uso previstas. Los cosméticos y los productos químicos domésticos también exigen un trabajo de compatibilidad con el contenido, incluso cuando el envase no está regulado como artículo de contacto alimentario.
6. Defectos habituales del moldeo por soplado y un orden práctico de comprobación
| Defecto | Áreas de proceso probables | Orden de comprobación recomendado |
|---|---|---|
| Pandeo de la preforma; parte superior delgada y base pesada | Temperatura del cabezal, resistencia del fundido, sincronización de la extrusión y programa de la preforma | Reduzca la temperatura excesiva del cabezal, estabilice la salida y la sincronización del cierre y, después, reprograme la distribución de espesores |
| Preforma rugosa u olor a quemado | Historial térmico, tiempo de residencia, zonas muertas, humedad | Revise todos los sensores del cilindro y del cabezal, purgue, acorte la residencia y verifique el secado |
| Pared delgada localizada tras el inflado | Presión, relación de soplado, temperatura de la preforma, geometría del hombro | Mapee el espesor de pared, ajuste la presión y el perfil de la preforma y, después, revise la geometría |
| Partículas visibles excesivas | Tamaño de fibra, carga, dispersión, relación de estirado | Apruebe una botella real; si se rechaza, pruebe una dilución controlada o una formulación de fibra más fina |
| Arrugas o definición incompleta de la cavidad | Presión baja, preforma fría, ventilación | Confirme la presión y la ventana de fundido, limpie las ventilaciones y, después, evalúe cambios en el utillaje |
| Rotura por caída en el hombro o en la base | Pared delgada, diseño del pinzamiento, tensión local, contenido y acondicionamiento | Inspeccione el mapa de espesores y el origen de la rotura antes de cambiar el material |
| Color u olor inestable | Lote de fibra, humedad, residencia, material remolido | Controle los lotes entrantes y el secado, limite la residencia y aísle las pruebas con material remolido |
Una presión de soplado de aproximadamente 0,4–0,5 MPa puede ser una región de partida útil para la clase de botella documentada, pero el valor correcto depende del volumen, la pared, la relación de soplado y el molde. Del mismo modo, una profundidad de ventilación del molde de alrededor de 0,025–0,038 mm con una anchura de apoyo de al menos 1,5 mm puede evaluarse como referencia inicial de utillaje, sin copiarla a ciegas. Una profundidad de ventilación excesiva genera rebabas; una ventilación insuficiente atrapa aire y debilita la definición superficial.
7. El papel de los materiales de fibra vegetal a base de PE en la cartera de wooyopet
La línea de PE de wooyopet representa actualmente dos direcciones de desarrollo complementarias. P179 WT020 es la ruta lista para moldeo por soplado: índice de fluidez bajo, comportamiento al impacto útil, un intervalo de referencia de cilindro de 165–180°C y una superficie de grano vegetal natural para envases huecos. YS60E es la ruta de masterbatch de alta concentración: 60% de fibra de coco, aspecto marrón oscuro y un módulo de flexión declarado de 4.400 MPa en forma de masterbatch, destinado a la mezcla controlada y a piezas moldeadas por inyección.
En un proyecto de botellas, esta distinción evita pruebas inútiles. Elija P179 WT020 cuando el objetivo inmediato sea el moldeo por soplado por extrusión. Elija YS60E cuando un transformador por inyección necesite un contenido de fibra ajustable y una identidad marcada de fibra de coco. Trate una formulación de YS60E para moldeo por soplado como un nuevo proyecto de desarrollo de material, y no como un simple cambio de dosificación.
El caso de la botella de champú también muestra por qué el envasado de fibra vegetal triunfa o fracasa a nivel de proceso. La primera prueba produjo pandeo y una diferencia de pared superior a 0.4 mm porque el perfil térmico del HDPE convencional era demasiado agresivo. La producción estable exigió un perfil de barril y cabezal más bajo, velocidad de husillo controlada, presión de inflado específica de la pieza y un nuevo programa de espesor de parisón. Una vez alineadas esas variables, la línea alcanzó un 94% de rendimiento y las botellas llenadas superaron la serie documentada de caída desde 1.2 m.
Por lo tanto, una botella de fibra vegetal creíble es más que una botella pálida con motas visibles. Es una formulación final definida, un parisón estable, un mapa de espesores medido y un envase que resiste su contenido, la línea de llenado, la ruta de distribución y el ciclo de uso. Esa combinación es la que permite a una marca introducir material vegetal sin renunciar al rendimiento que hizo exitosas a las botellas de HDPE en primer lugar.