
Cómo utilizar el masterbatch de PP con fibra de té: guía de secado, mezclado y moldeo por inyección del WYC-PP P179CZML
Cómo diluir, secar y moldear un masterbatch concentrado de PP con fibra de residuo de té controlando las motas negras, el olor, la variación de color, las faltas de llenado y las dimensiones de montaje.
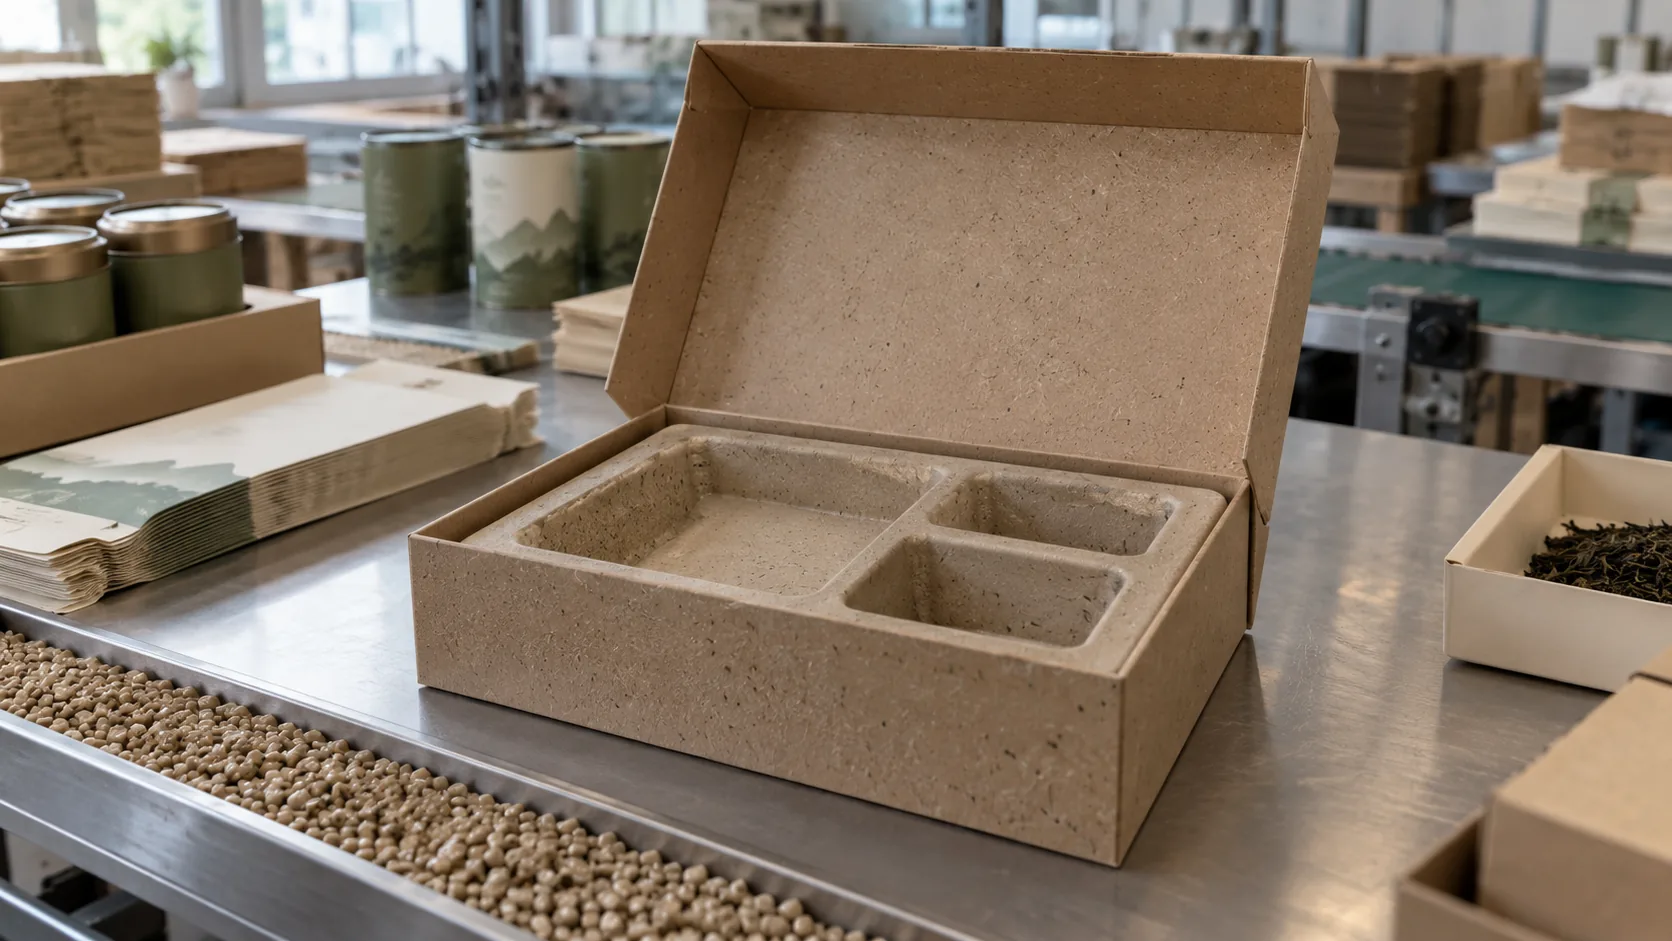
Preguntas frecuentes de compradores e ingenieros
Preguntas que los ingenieros plantean antes de moldear P179-CZML
¿Se puede moldear por inyección P179-CZML sin añadir PP puro?
No. P179-CZML es un masterbatch concentrado con fibra de té. Utilice al menos una parte de PP puro por cada parte de masterbatch y, después, optimice la proporción en función del aspecto, el flujo, el comportamiento al impacto y la geometría de la pieza.
¿Qué temperaturas de secado e inyección debería usar en la primera prueba?
Comience con un secado por deshumidificación a 120 °C durante dos o tres horas y una temperatura de inyección en torno a 175 °C. Ajuste con precisión los parámetros según la máquina real, el molde, el tiempo de residencia y el comportamiento de llenado.
¿Qué suele causar las motas negras y un olor a té quemado?
Las causas más frecuentes son una temperatura de fundido excesiva, un tiempo de residencia prolongado, una purga incompleta, la humedad y el historial térmico repetido del material molido. Estabilice primero el secado y, después, reduzca el calor y el tiempo de residencia innecesarios.
¿Cómo debe aprobar el material un proyecto de envases de té con contacto alimentario?
Defina la proporción final de masterbatch y PP, moldee la pieza representativa de producción y evalúe la formulación final para el mercado objetivo. La misma prueba debe confirmar la diferencia de color, el olor, la contracción, las dimensiones del cierre y la estabilidad de procesado.
Para recibir una recomendación específica para su pieza, comparta con wooyopet el plano, el espesor de pared, la estructura del molde, el mercado objetivo, el requisito de color y la ventana de moldeo actual.
El masterbatch de fibra vegetal no es sostenible solo por añadirlo
En el moldeo por inyección, el rendimiento y el aspecto suelen depender menos de la fibra en sí que de cómo se diluye, se seca y se procesa el masterbatch y de cómo se controla lote a lote. Esta guía utiliza el masterbatch de PP con fibra de residuo de té wooyopet WYC-PP P179CZML y un proyecto anonimizado de envases de té para explicar la ruta de producción correcta.
El PP con fibra vegetal está pasando de ser una opción de marketing a una ruta de material que los compradores de envases deben evaluar seriamente. El Reglamento de la UE sobre los envases y los residuos de envases entró en vigor en febrero de 2025 y se aplica de forma escalonada desde agosto de 2026. Sus requisitos de contenido reciclado para 2030 varían según el tipo de envase: un 10 % para los envases de plástico sensibles al contacto distintos del PET, un 30 % para el PET sensible al contacto y las botellas de bebidas de un solo uso, y un 35 % para los demás envases de plástico. El contenido de origen biológico, el contenido reciclado y la conformidad para el contacto alimentario se evalúan por separado, por lo que las especificaciones de envase deben definir claramente cada objetivo.
Por qué el residuo de té atrae a los compradores de materiales
La producción de té y el procesado de té listo para beber generan un flujo grande y continuo de residuo de té usado. Tras la infusión, la biomasa restante aún contiene celulosa, partículas botánicas finas y un color naturalmente reconocible. Convertir parte de este residuo en un masterbatch de PP aporta a los envases y a los productos del hogar una identidad material visible, a la vez que reduce la dependencia de efectos de aspecto basados únicamente en cargas minerales.
El residuo de té usado confiere al PP moldeado un tono botánico apagado, finas motas de hoja y un sutil aroma vegetal. Los polifenoles del té y los componentes relacionados también abren la posibilidad de un desarrollo funcional diferenciado. Cuando se requiera un efecto antimicrobiano, este debe especificarse y verificarse en la formulación final aprobada y en la pieza moldeada.
Por qué importa la disciplina de procesado
La fibra vegetal absorbe humedad, puede decolorarse o quemarse con un calor excesivo y reduce el flujo con cargas más altas. Una mala dispersión genera aglomerados, puntos negros y zonas de debilidad local; el historial térmico repetido intensifica el color y el olor; y unas proporciones de mezcla inestables provocan una variación visible entre lotes. Por ello, wooyopet considera P179-CZML un masterbatch de ingeniería con su propia ventana de dilución y de procesado, y no un polvo que pueda mezclarse sin más en el PP.
El objetivo de producción no es simplemente incorporar residuo de té a una pieza de plástico, sino obtener una superficie repetible, un comportamiento de moldeo predecible, unas dimensiones de montaje fiables y una formulación final que pueda evaluarse para el mercado al que se destina.
Perfil de rendimiento de P179-CZML
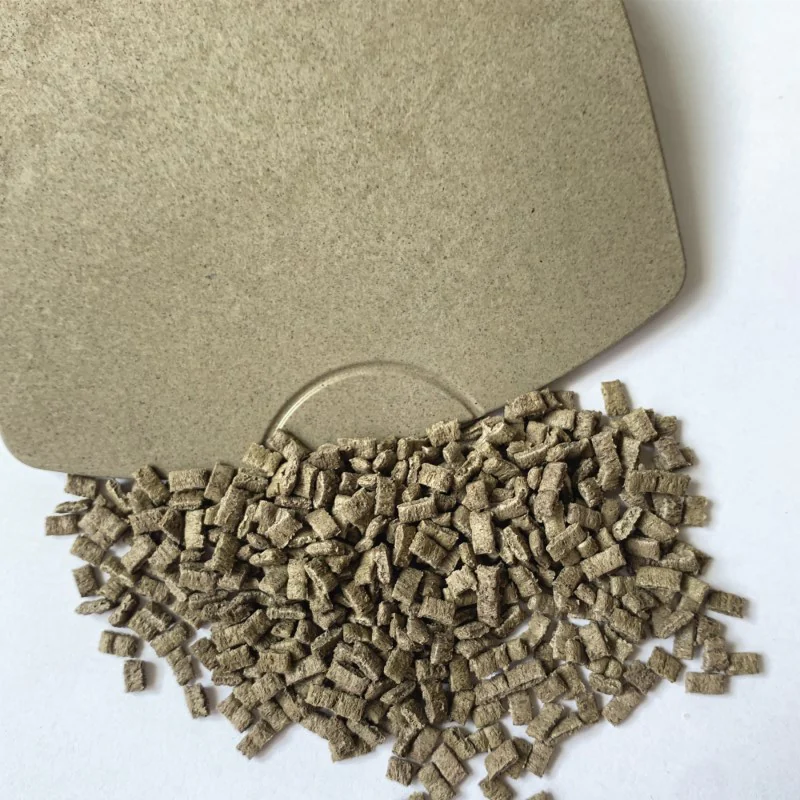
P179-CZML es un masterbatch en granza de color té concentrado, desarrollado para mezclarse con PP. Su perfil de material típico ofrece un punto de partida práctico para el diseño del producto, las pruebas de molde y el desarrollo de la ventana de proceso.
| Elemento | Valor típico | Método de ensayo / Descripción |
|---|---|---|
| Contenido de fibra vegetal | 40% | Masterbatch de fibra de residuo de té |
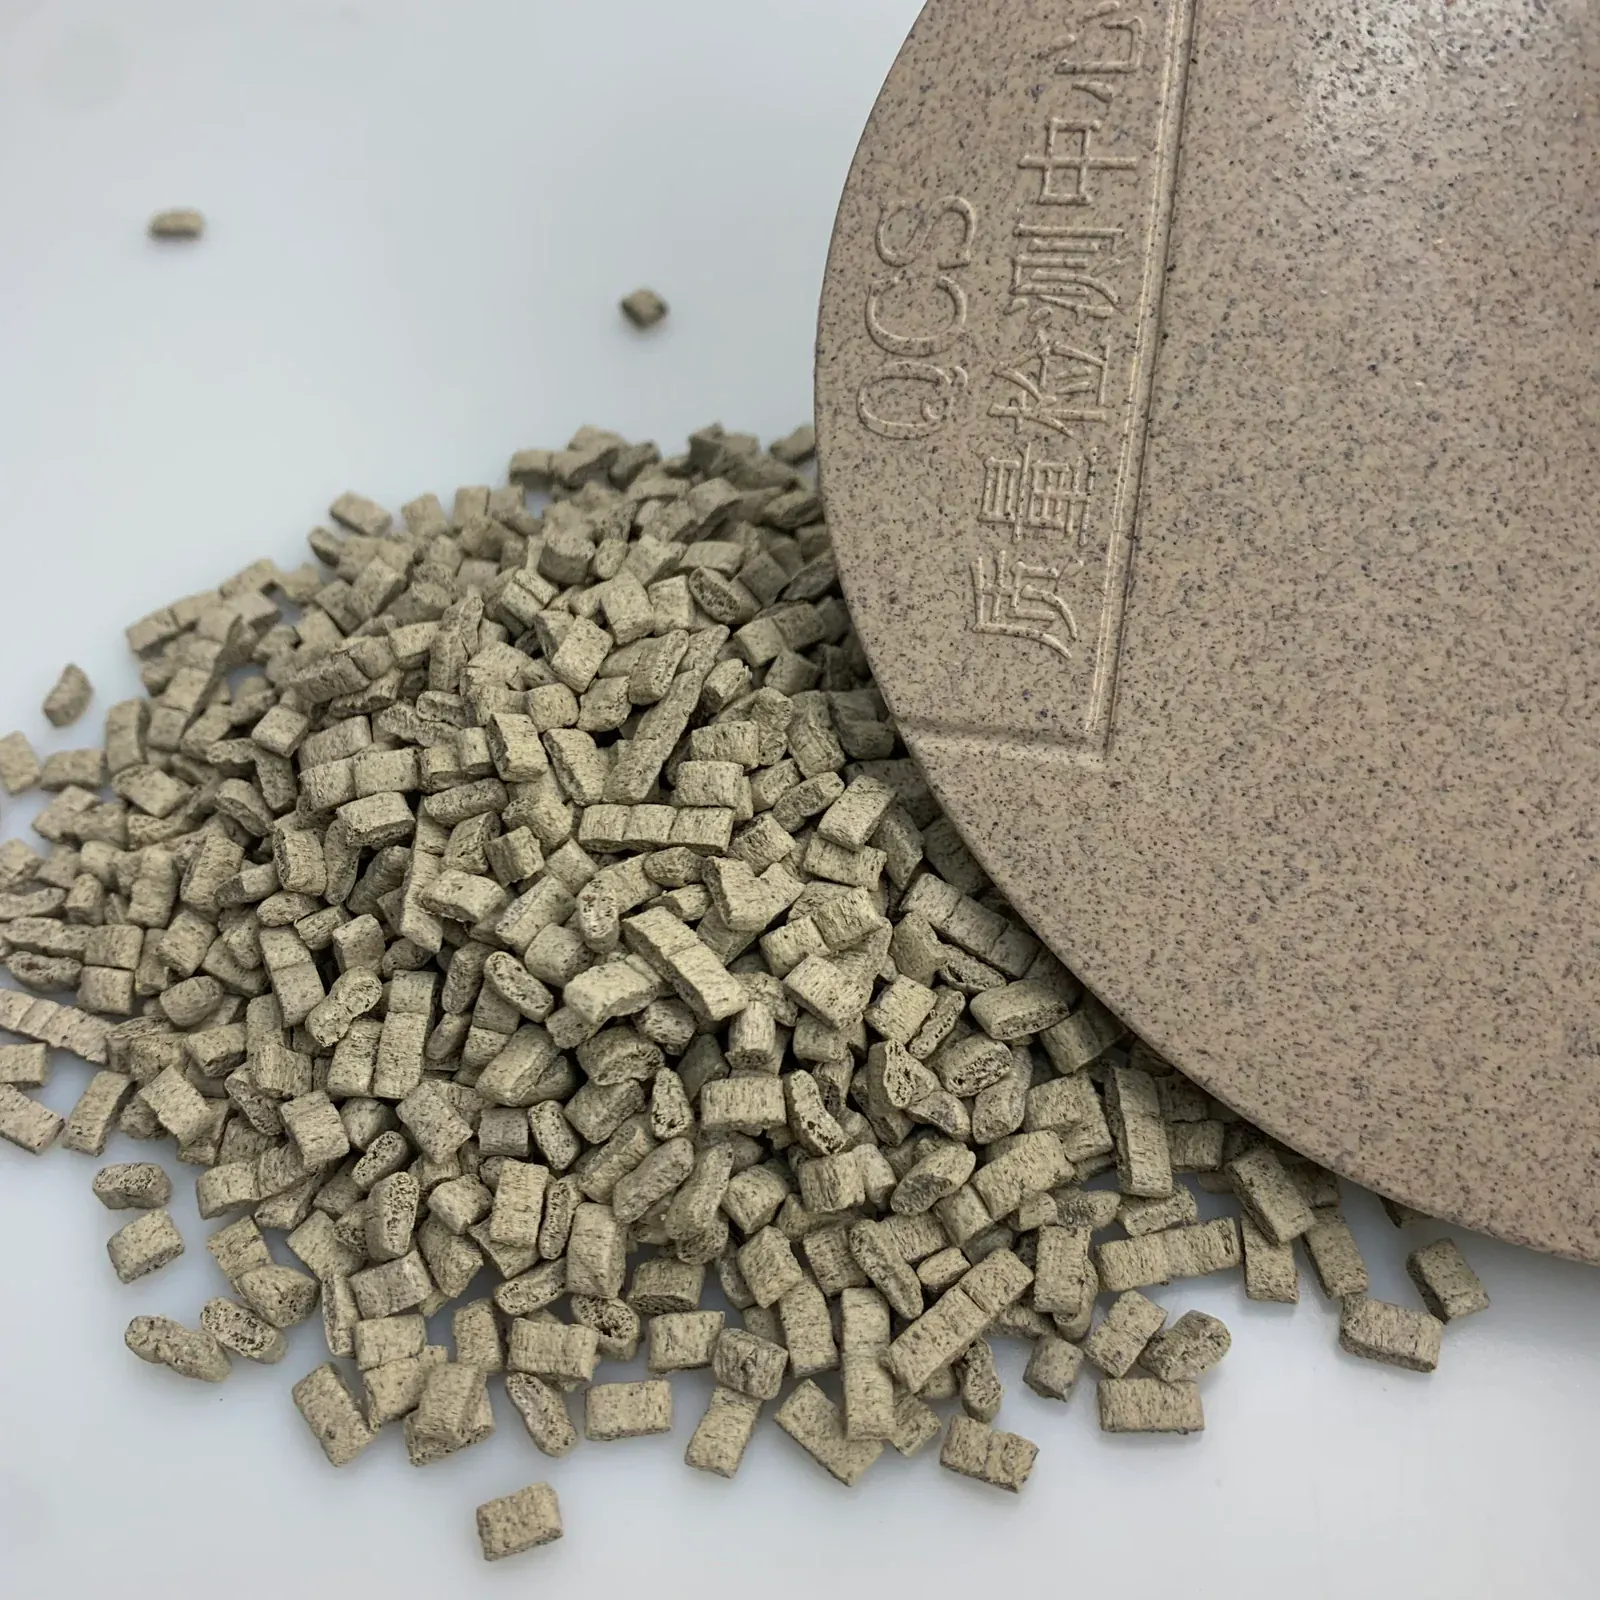
| Forma | Granza de color té | Masterbatch concentrado para la dosificación en PP |
| Resistencia a la tracción | 27 MPa | ISO 527 |
| Alargamiento a la rotura | 11% | ISO 527 |
| Resistencia a la flexión | 45 MPa | ISO 178 |
| Módulo de flexión | 1.337 MPa | ISO 178 |
| Resistencia al impacto Izod con entalla, 23 °C | 5 kJ/m² | ISO 180 |
| Densidad | 1,08 g/cm³ | ISO 1183 |
| Índice de fluidez | 7 g/10 min | Valor típico del masterbatch |
| Dureza Shore | 72 HD | Valor típico del masterbatch |
Este perfil indica una dirección de material equilibrada, más que un plástico de ingeniería quebradizo y muy rígido. Un módulo de flexión de 1337 MPa, un alargamiento del 11 % y una resistencia al impacto con entalla de 5 kJ/m² permiten abordar tapas de lata de té, insertos de caja, bandejas de té y piezas moldeadas de complejidad moderada una vez validada la proporción final de la mezcla.
La densidad también influye en la economía de compra. Con 1,08 g/cm³, el masterbatch es más denso que el PP sin carga habitual, de aproximadamente 0,90 g/cm³. Dado que P179-CZML se mezcla con PP puro, la densidad del compuesto de producción varía según la relación de dilución elegida.
Cinco controles para usar correctamente P179-CZML
1. Trátelo como un masterbatch concentrado
P179-CZML es un masterbatch de PP concentrado con fibra de residuo de té que debe diluirse con PP puro. Utilice al menos una parte de PP puro por cada parte de masterbatch. Por tanto, una mezcla 50/50 de masterbatch y PP es el punto de partida de mayor concentración. Aumentar la proporción de PP puro reduce la concentración total de fibra y modifica la separación y el tamaño visual de las marcas de fibra, por lo que cada proporción exige una prueba de moldeo.
2. Seque a 120°C durante dos o tres horas
Utilice 120 °C durante dos o tres horas como condición inicial de secado. Emplee equipos de secado sellados y con deshumidificación, e impida que el material seco vuelva a absorber humedad. Las burbujas, las estrías plateadas, las superficies rugosas, los gases y la pérdida de resistencia son señales habituales de un control de humedad insuficiente. El material molido añade historial térmico y riesgo de color; valídelo por separado y mantenga baja su proporción durante las pruebas sensibles al aspecto.
Antes de liberar material a la máquina, confirme que el secador ha alcanzado su condición de funcionamiento, que la tolva permanece cerrada y que la trayectoria de transferencia no expone la mezcla seca al aire húmedo de la planta. En las estaciones húmedas, una tolva abierta de aire caliente puede calentar la granza sin eliminar suficiente humedad. Un sistema de deshumidificación sellado ofrece un resultado más estable.
3. Comience cerca de 175°C y minimice el tiempo de residencia
El punto de partida recomendado es una temperatura de inyección en torno a 175 °C. Comience cerca de ese valor y auméntelo solo en la medida en que lo exija el comportamiento de llenado. Una temperatura o un tiempo de residencia excesivos pueden quemar o carbonizar la fibra de té, lo que produce motas negras, un olor intenso y gases. El amplio intervalo de 170–195 °C que a veces se utiliza para el PP con fibra vegetal no debe sustituir el punto de partida específico del grado, y 200 °C no debe considerarse un objetivo normal.
Mantenga la zona de alimentación con valores conservadores, eleve las zonas media y frontal solo lo necesario para lograr una fusión uniforme y evite una boquilla innecesariamente caliente. Cuando la máquina se detenga, purgue o vacíe el barril siguiendo el procedimiento de parada validado, para que la fibra vegetal no permanezca expuesta al calor durante un periodo prolongado.
4. Controle el cizallamiento y la presión
Utilice una velocidad de husillo media-baja y una contrapresión moderada: un cizallamiento excesivo daña la fibra y aumenta el historial térmico, mientras que una mezcla insuficiente puede dejar el aspecto irregular. Utilice una velocidad de inyección moderada y aumente la presión de mantenimiento solo lo necesario para estabilizar la contracción, las líneas de soldadura y las dimensiones de la tapa. Con un MFR típico de 7 g/10 min, el material puede necesitar más presión de inyección que un PP comercial de alto flujo, pero la presión requerida depende de la máquina real, la entrada, el canal de distribución, el espesor de pared y la longitud de flujo.
Durante la prueba, cambie una sola variable cada vez. Si aparece una falta de llenado, confirme primero el secado, la consistencia de la alimentación, el venteo y el estado de la entrada antes de añadir calor. Si la pieza se llena pero presenta líneas de soldadura profundas o un encaje a presión inestable, ajuste la velocidad de inyección, la presión de mantenimiento y el tiempo de mantenimiento guiándose por mediciones dimensionales y no solo por el aspecto.
5. Valide el color, la limpieza y la escalera de dilución
Realice una escala de proporciones con la resina base de PP para contacto alimentario prevista —por ejemplo, 50/50, 40/60 y 30/70 de masterbatch y PP— y compare el llenado, la contracción, la diferencia de color ΔE, el olor y las dimensiones de montaje. Purge a fondo con PP al cambiar de material. Exija al proveedor un intervalo de control de color y muestras de retención, ya que la materia prima natural de té puede variar. Utilice acero de molde templado y resistente a la corrosión, y limpie el utillaje con prontitud tras la producción, porque los residuos que quedan en el molde pueden contribuir a la corrosión.
Utilice dosificación gravimétrica siempre que sea posible. Un lote mezclado a mano puede parecer aceptable en una prueba pequeña, pero desviarse durante la producción continua a medida que la granza se segrega en la tolva. Registre el lote de masterbatch, el lote de PP, la proporción de mezcla, el estado del secador, los parámetros de la máquina y el estándar de color moldeado en cada corrida de aprobación. Estos registros facilitan mucho el rastreo de desviaciones posteriores de color u olor.
El material molido debe tratarse como una entrada independiente y no como material gratuito. Aporta historial térmico adicional y puede alterar el color, el olor, el flujo y la longitud de fibra. Establezca una proporción máxima de material molido solo después de una prueba controlada y conserve piezas de referencia fabricadas únicamente con material virgen para poder comparar.
Caso práctico: marca T de envases para té
Una marca contemporánea de té, cuyo nombre se mantiene anónimo, proyectó una tapa de lata de té y un inserto de caja con un tono de té natural, textura mate, aroma sutil, aptitud para el contacto alimentario y un encaje a presión estable. Su primera prueba mezcló directamente PP común con polvo de té en una proporción de aproximadamente el 20 % de polvo. El secado fue de 80 °C durante dos horas, los parámetros de fundido oscilaron entre 180 °C y 200 °C y la temperatura del molde fue de 60 °C.
El resultado fue un conjunto de problemas: motas negras, color irregular, olor fuerte a quemado, bordes de tapa quebradizos, cierre inestable, líneas de soldadura profundas, faltas de llenado ocasionales y un rendimiento de producción de solo alrededor del 81 %.
La ruta de bajo coste basada en polvo también creó una ventana de operación estrecha e inestable. Los operarios intentaron resolver las faltas de llenado con más calor y velocidad, lo que agravó el problema del olor y de los puntos negros. Como el polvo de té no se había predispersado en una granza controlada, el aspecto superficial cambiaba porque el polvo suelto se alimentaba de forma irregular.
Primera corrección: utilice un masterbatch real y restablezca la ventana de proceso
La ruta de polvo directo se sustituyó por P179-CZML mezclado con PP para contacto alimentario. El equipo comenzó con un secado por deshumidificación a 120 °C durante dos o tres horas y una inyección cercana a 175 °C, y después ajustó la máquina de forma conservadora. Se redujo la velocidad del husillo, se mantuvo moderada la contrapresión, se pasó la inyección de velocidad alta a media y se aumentó la presión de mantenimiento solo según fue necesario. Las motas negras y el olor disminuyeron notablemente, mientras que la uniformidad del color mejoró.
| Control | Prueba inicial con polvo directo | Dirección de partida corregida |
|---|---|---|
| Formato del material | PP común + polvo de té suelto | masterbatch P179-CZML + PP para contacto alimentario |
| Secado | 80 °C / 2 h | 120°C / 2–3 h, deshumidificado y sellado |
| Temperatura de inyección | 180–200°C | Comience en torno a 175°C; aumente solo si el llenado lo requiere |
| Husillo / contrapresión | Ajustes para PP de uso general | Velocidad de husillo media-baja; contrapresión moderada |
| Inyección / mantenimiento | Velocidad alta; mantenimiento estándar | Velocidad media; presión de mantenimiento ajustada a las dimensiones de la pieza |
Segunda corrección: utilice una proporción de mezcla conforme a la normativa
El equipo comparó varias relaciones de dilución y seleccionó una formulación de partida con un 50 % de P179-CZML y un 50 % de PP para contacto alimentario. Esta proporción conservó el aspecto de fibra de té, mejoró el llenado y proporcionó una base estable para ajustar el color y el montaje. El índice de fluidez del fundido y la densidad se midieron en la mezcla de producción aprobada, en lugar de calcularse a partir de los componentes individuales.
El material molido se separó de las primeras corridas de aprobación para que el equipo pudiera establecer una línea base limpia. Una vez que la superficie, el olor y las dimensiones de la tapa se estabilizaron, el material molido se evaluó mediante una escala controlada en lugar de reincorporarlo automáticamente. La máquina se purgó con PP en cada cambio de material y se conservaron estándares de color moldeados para los lotes posteriores.
Tras ajustar el color y el montaje, la tapa y el inserto mostraron una superficie mate de tono té apagado y uniforme, las motas negras se eliminaron en gran medida, el olor se volvió más ligero y la estabilidad del cierre mejoró. El rendimiento de línea reportado aumentó de alrededor del 81 % al 96 %. En las aplicaciones comerciales de contacto alimentario, la formulación final y el artículo moldeado deben evaluarse conforme a los requisitos del mercado objetivo.
El caso demuestra por qué un proyecto de fibra vegetal no puede aprobarse solo por el nombre de la resina. El formato del material, la relación de dilución, el secado, el tiempo de residencia, el cizallamiento, el venteo, el mantenimiento y el control de color funcionan como un único sistema. Una vez documentado ese sistema, la misma dirección de material puede extenderse a tapas de lata de té, insertos de caja, bandejas de té y componentes moldeados relacionados con un riesgo de escalado mucho menor.
Defectos comunes y solución de problemas
| Defecto | Causa probable | Primeras comprobaciones |
|---|---|---|
| Puntos negros | Quemado de la fibra, tiempo de residencia excesivo, barril contaminado o alto porcentaje de reprocesado | Vuelva hacia el punto de partida de 175°C, acorte el tiempo de residencia y purgue a fondo |
| Olor fuerte o a quemado | Calor excesivo, secado inadecuado o degradación de la fibra | Verifique un secado deshumidificado de 120°C / 2–3 h y reduzca el calor del fundido |
| Moteado o variación de color | Mezcla desigual, variación de la materia prima o cizallamiento inestable | Verifique la proporción gravimétrica, la mezcla, la velocidad del husillo, el límite de ΔE y la muestra de lote retenida |
| Pieza incompleta | Flujo, presión o capacidad de entrada insuficientes | Aumente la proporción de PP puro en la dilución, ajuste la presión de forma gradual y revise el diseño de la entrada y los respiraderos |
| Borde frágil o encaje a presión deficiente | Exceso de masterbatch, reprocesado degradado o mantenimiento incorrecto | Reduzca la fracción de masterbatch, controle el reprocesado y reajuste la presión y el tiempo de mantenimiento |
| Línea de soldadura profunda | Temperatura baja del frente de flujo, ventilación deficiente o mantenimiento insuficiente | Revise primero la entrada y la ventilación; después, ajuste con cuidado la velocidad, el calor y el mantenimiento |
| Burbujas o estrías plateadas | Humedad o reabsorción después del secado | Compruebe el punto de rocío del secador, la estanqueidad de la tolva y la transferencia del material |
| Amarillamiento | Temperatura excesiva, tiempo de residencia prolongado o historial térmico repetido | Reduzca la temperatura, acorte la residencia y disminuya el reprocesado |
Conclusión
El papel de wooyopet no consiste simplemente en vender masterbatch de fibra vegetal. El objetivo es convertir la fibra de té, la paja de trigo y la fibra de cereales de materiales que se pueden añadir en materiales que se pueden moldear de forma consistente, controlar visualmente y validar para la condición de contacto alimentario prevista.
La normativa sobre envases y la demanda de los compradores siguen favoreciendo el diseño circular y el menor uso de materia virgen. El masterbatch de fibra de té ofrece un color, una textura y una historia de materia prima distintivos para envases de té, productos para mascotas y artículos del hogar. Su valor comercial proviene de combinar esa identidad material reconocible con un moldeo estable, un aspecto controlado y una conformidad específica para cada aplicación.
Los equipos que evalúen masterbatch de fibra de té, PP con residuo de té o un programa de envases de té moldeados por inyección pueden ponerse en contacto con wooyopet para obtener muestras, orientación de procesado específica para su pieza y documentos de conformidad de la mezcla final propuesta.