
Comment utiliser le masterbatch PP à fibres de thé : guide de séchage, de mélange et de moulage par injection du WYC-PP P179CZML
Comment diluer, sécher et mouler un masterbatch PP concentré en fibres de résidu de thé, tout en maîtrisant les points noirs, les odeurs, les variations de couleur, les manques de matière et les dimensions d'assemblage.
FAQ acheteurs et ingénieurs
Questions que posent les ingénieurs avant le moulage du P179-CZML
Le P179-CZML peut-il être moulé par injection sans ajout de PP pur ?
Non. Le P179-CZML est un masterbatch concentré en fibres de thé. Utilisez au minimum une part de PP pur pour une part de masterbatch, puis optimisez le rapport en fonction de l'aspect, de la fluidité, des performances au choc et de la géométrie de la pièce.
Quelles températures de séchage et d'injection retenir pour le premier essai ?
Commencez par un séchage déshumidifié à 120 °C pendant deux à trois heures et une température d'injection d'environ 175 °C. Affinez ensuite les réglages en fonction de la presse réelle, du moule, du temps de séjour et du comportement de remplissage.
Quelles sont les causes habituelles des points noirs et d'une odeur de thé brûlé ?
Les causes les plus fréquentes sont une température de matière excessive, un temps de séjour prolongé, une purge incomplète, l'humidité et l'historique thermique répété du broyat. Stabilisez d'abord le séchage, puis réduisez la chaleur et le temps de séjour inutiles.
Comment un projet d'emballage de thé destiné au contact alimentaire doit-il valider la matière ?
Définissez le rapport final masterbatch/PP, moulez la pièce représentative de la production et évaluez la formulation finale pour le marché cible. Le même essai doit confirmer l'écart de couleur, l'odeur, le retrait, les dimensions de fermeture et la stabilité de mise en œuvre.
Pour une recommandation spécifique à une pièce, transmettez à wooyopet le plan, l'épaisseur de paroi, la structure du moule, le marché cible, les exigences de couleur et la fenêtre de moulage actuelle.
Un masterbatch à fibres végétales n'est pas durable du seul fait de son ajout
En moulage par injection, le rendement et l'aspect dépendent souvent moins de la fibre elle-même que de la façon dont le masterbatch est dilué, séché, transformé et contrôlé d'un lot à l'autre. Ce guide s'appuie sur le masterbatch PP à fibres de résidu de thé wooyopet WYC-PP P179CZML et sur un projet d'emballage de thé anonymisé pour expliquer la voie de production correcte.
Le PP à fibres végétales passe d'une option marketing à une voie matériau que les acheteurs d'emballages doivent évaluer sérieusement. Le règlement européen sur les emballages et les déchets d'emballages est entré en vigueur en février 2025 et s'applique par phases à partir d'août 2026. Ses exigences de contenu recyclé pour 2030 varient selon le type d'emballage : 10 % pour les emballages plastiques non-PET sensibles au contact, 30 % pour les emballages PET sensibles au contact et les bouteilles de boisson à usage unique, et 35 % pour les autres emballages plastiques. La part biosourcée, le contenu recyclé et la conformité au contact alimentaire étant évalués séparément, les cahiers des charges d'emballage doivent définir clairement chaque objectif.
Pourquoi le résidu de thé attire les acheteurs de matériaux
La production de thé et la transformation de thé prêt à boire génèrent un flux important et continu de résidu de thé usagé. Après l'infusion, la biomasse restante contient encore de la cellulose, de fines particules végétales et une couleur naturellement reconnaissable. Convertir une partie de ce résidu en masterbatch PP confère aux emballages et aux produits domestiques une identité matériau visible, tout en réduisant la dépendance à des effets d'aspect purement liés aux charges minérales.
Le résidu de thé usagé donne au PP moulé un ton végétal discret, de fines mouchetures de feuilles et un léger arôme végétal. Les polyphénols du thé et les composés associés ouvrent également la voie à un développement fonctionnel différencié. Lorsqu'une performance antimicrobienne est exigée, elle doit être spécifiée et vérifiée sur la formulation finie approuvée et sur la pièce moulée.
Pourquoi la maîtrise de la mise en œuvre est déterminante
La fibre végétale absorbe l'humidité, peut se décolorer ou se carboniser sous une chaleur excessive et réduit la fluidité aux taux d'incorporation élevés. Une mauvaise dispersion crée des amas, des points noirs et des fragilités locales ; un historique thermique répété accentue la couleur et l'odeur ; des ratios de mélange instables provoquent des variations visibles d'un lot à l'autre. wooyopet traite donc le P179-CZML comme un masterbatch technique doté de son propre taux de dilution et de sa propre fenêtre de mise en œuvre, et non comme une poudre qu'il suffirait de mélanger au PP.
L'objectif de production ne consiste pas simplement à incorporer du résidu de thé dans une pièce plastique. Il s'agit d'obtenir une surface reproductible, un comportement de moulage prévisible, des dimensions d'assemblage fiables et une formulation finale évaluable pour le marché auquel elle est destinée.
Profil de performance du P179-CZML
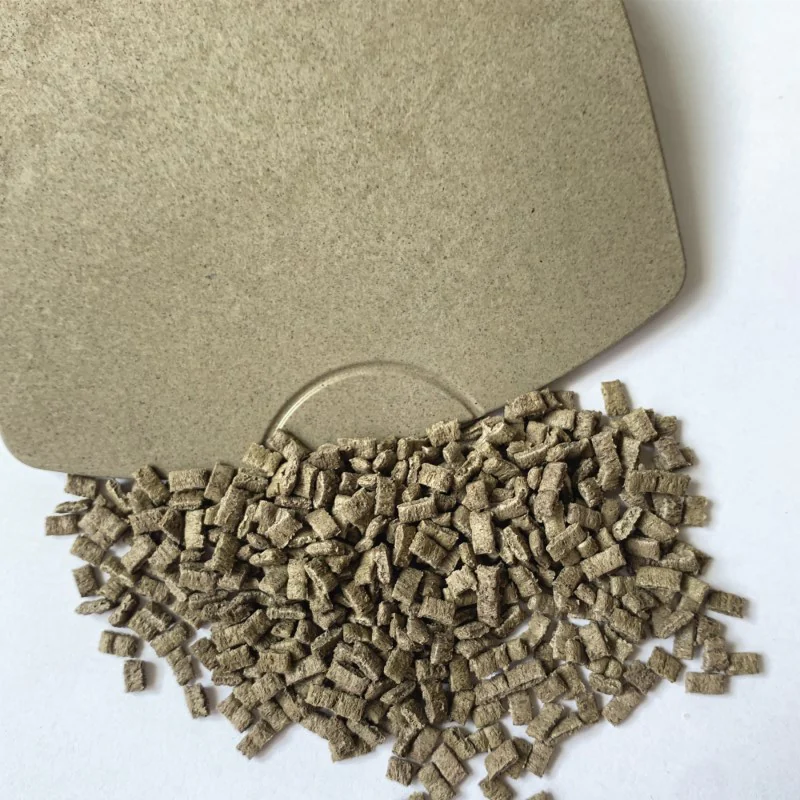
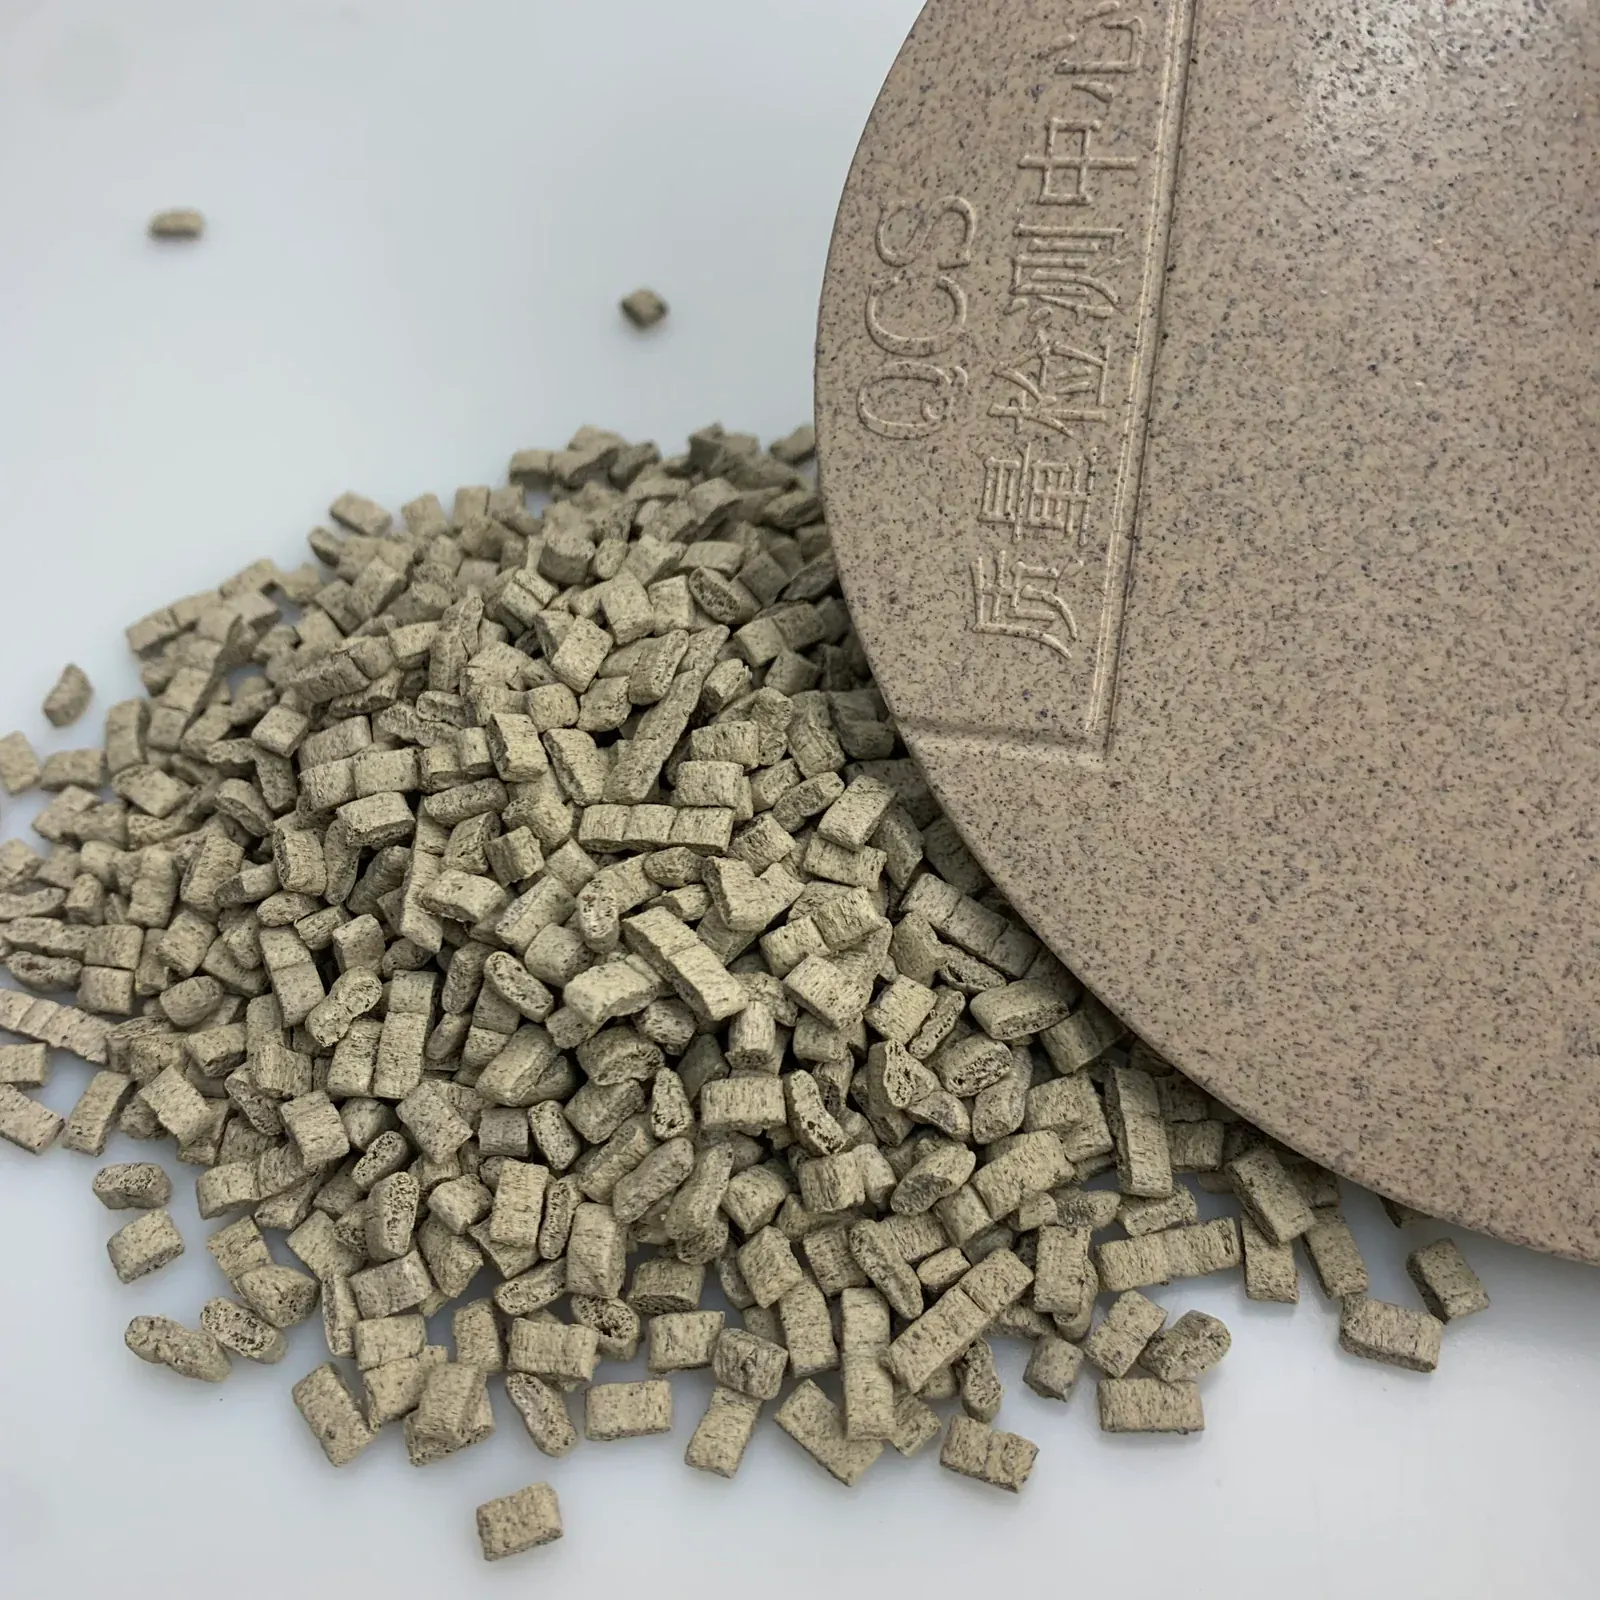
Le P179-CZML est un masterbatch en granulés concentré, de couleur thé, mis au point pour être mélangé au PP. Son profil matière typique constitue un point de départ pratique pour la conception du produit, les essais de moule et la mise au point de la fenêtre de mise en œuvre.
| Caractéristique | Valeur typique | Méthode d'essai / description |
|---|---|---|
| Teneur en fibres végétales | 40% | Masterbatch de fibres de résidu de thé |
| Forme | Granulés couleur thé | Masterbatch concentré pour dilution dans le PP |
| Résistance à la traction | 27 MPa | ISO 527 |
| Allongement à la rupture | 11% | ISO 527 |
| Résistance à la flexion | 45 MPa | ISO 178 |
| Module de flexion | 1 337 MPa | ISO 178 |
| Résistance au choc Izod entaillé, 23°C | 5 kJ/m² | ISO 180 |
| Densité | 1,08 g/cm³ | ISO 1183 |
| Indice de fluidité | 7 g/10 min | Valeur typique du masterbatch |
| Dureté Shore | 72 HD | Valeur typique du masterbatch |
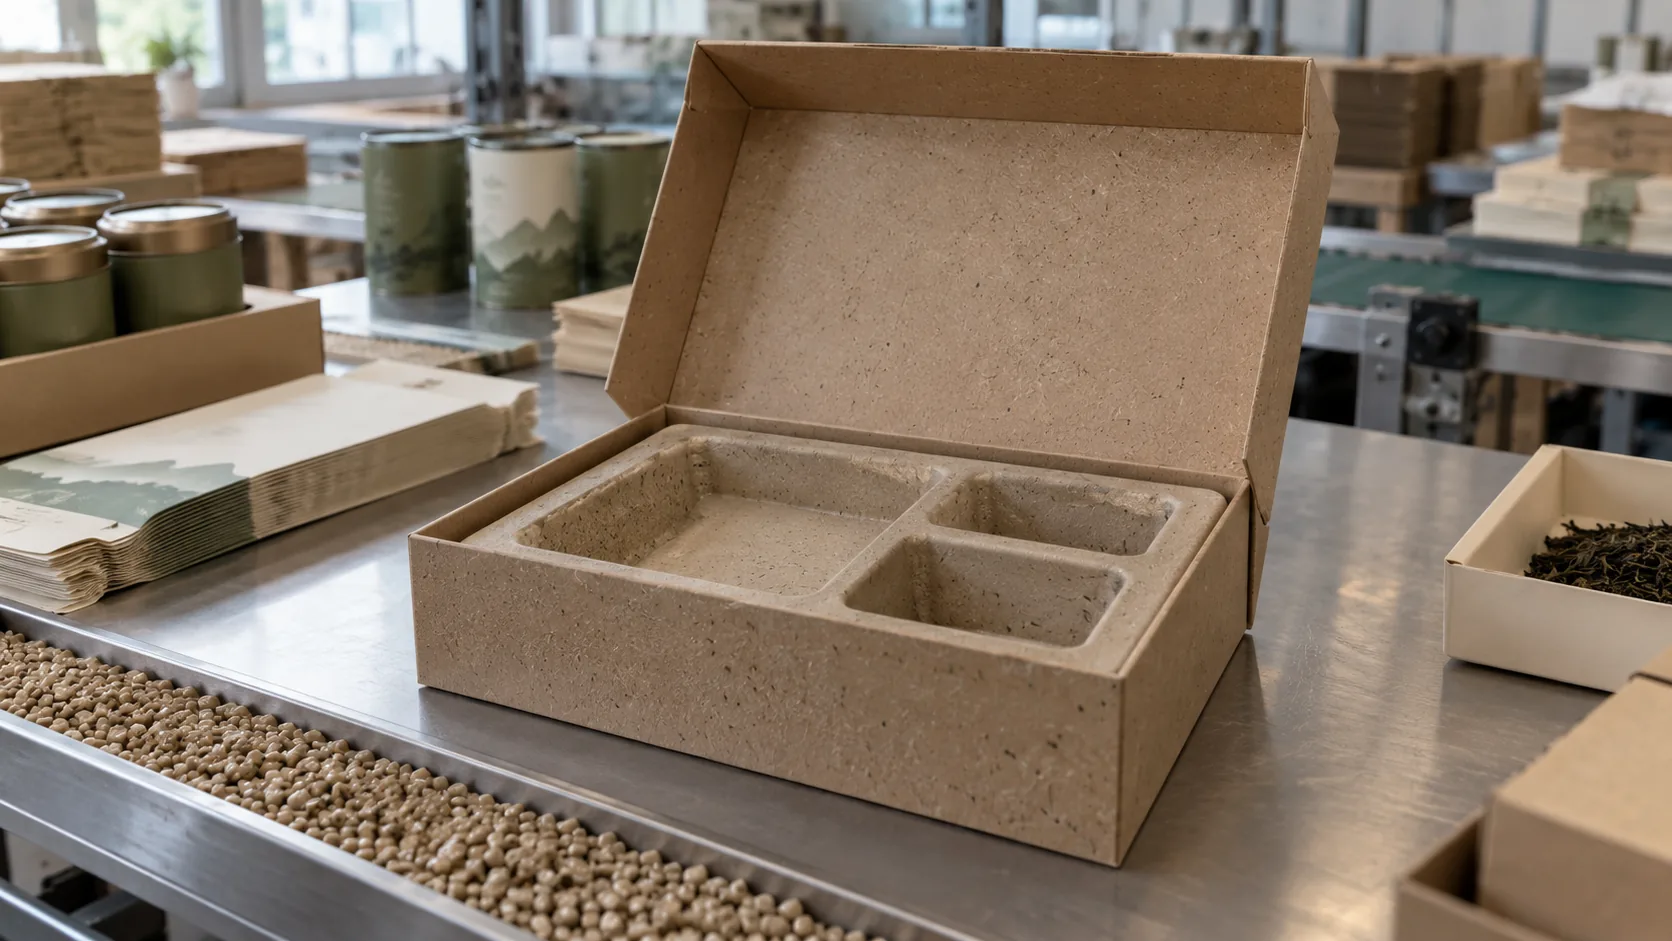
Ce profil indique une orientation matière équilibrée plutôt qu'un plastique technique cassant et très rigide. Un module de flexion de 1 337 MPa, un allongement de 11 % et une résistance au choc sur éprouvette entaillée de 5 kJ/m² permettent d'envisager des couvercles de boîtes à thé, des calages de coffret, des plateaux à thé et des pièces moulées modérément complexes, une fois le ratio final de mélange validé.
La densité influe également sur l'économie d'achat. À 1,08 g/cm³, le masterbatch est plus dense qu'un PP non chargé classique, à environ 0,90 g/cm³. Comme le P179-CZML est mélangé à du PP pur, la densité du compound de production varie selon le taux de dilution retenu.
Cinq règles pour bien utiliser le P179-CZML
1. Le traiter comme un masterbatch concentré
Le P179-CZML est un masterbatch PP concentré en fibres de résidu de thé qui doit être dilué avec du PP pur. Utilisez au minimum une part de PP pur pour une part de masterbatch. Un mélange 50/50 masterbatch/PP constitue donc le point de départ le plus concentré. Augmenter la proportion de PP pur abaisse la concentration globale en fibres et modifie l'espacement ainsi que la taille visuelle des marques de fibres ; chaque ratio exige donc un essai de moulage.
2. Sécher à 120 °C pendant deux à trois heures
Utilisez 120 °C pendant deux à trois heures comme condition de séchage initiale. Employez un équipement de séchage déshumidifié et étanche, et évitez que la matière séchée ne réabsorbe l'humidité. Bulles, stries argentées, surfaces rugueuses, gaz et perte de résistance sont des signes courants d'une maîtrise insuffisante de l'humidité. Le broyat ajoute un historique thermique et un risque de dérive de couleur ; validez-le séparément et maintenez sa proportion à un niveau faible lors des essais sensibles à l'aspect.
Avant de libérer la matière vers la presse, vérifiez que le sécheur a atteint son régime de fonctionnement, que la trémie reste fermée et que le circuit de transfert n'expose pas le mélange séché à l'humidité de l'air ambiant. En saison humide, une trémie à air chaud ouverte peut réchauffer les granulés sans éliminer suffisamment d'humidité. Un système déshumidifiant étanche donne un résultat plus stable.
3. Démarrer vers 175 °C et limiter le temps de séjour
Le point de départ recommandé est une température d'injection d'environ 175 °C. Commencez près de cette valeur et n'augmentez la température qu'en fonction du comportement de remplissage. Une température ou un temps de séjour excessifs peuvent carboniser ou brûler la fibre de thé, produisant des points noirs, une odeur marquée et des gaz. La large plage de 170–195 °C parfois utilisée pour le PP à fibres végétales ne doit pas remplacer le point de départ propre à ce grade, et 200 °C ne doit pas être considéré comme une cible normale.
Maintenez l'extrémité d'alimentation en valeur prudente, n'élevez les zones médiane et avant que juste assez pour obtenir une fusion uniforme, et évitez une buse inutilement chaude. Lorsque la presse s'arrête, purgez ou videz le fourreau selon la procédure d'arrêt validée, afin que la fibre végétale ne reste pas exposée à la chaleur pendant une durée prolongée.
4. Maîtriser le cisaillement et la pression
Utilisez une vitesse de vis moyenne à basse et une contre-pression modérée : un cisaillement trop important endommage la fibre et augmente l'historique thermique, tandis qu'un mélange insuffisant peut rendre l'aspect irrégulier. Adoptez une vitesse d'injection modérée et n'augmentez la pression de maintien que juste assez pour stabiliser le retrait, les lignes de soudure et les dimensions du couvercle. Avec un indice de fluidité typique de 7 g/10 min, la matière peut exiger une pression d'injection supérieure à celle d'un PP standard très fluide, mais la pression nécessaire dépend de la presse réelle, du seuil d'injection, du canal d'alimentation, de l'épaisseur de paroi et de la longueur d'écoulement.
Ne modifiez qu'une seule variable à la fois pendant l'essai. Si un manque de matière apparaît, vérifiez d'abord le séchage, la régularité de l'alimentation, l'évacuation d'air et l'état du seuil d'injection avant d'augmenter la chaleur. Si la pièce se remplit mais présente des lignes de soudure profondes ou un encliquetage instable, ajustez la vitesse d'injection, la pression de maintien et le temps de maintien en vous appuyant sur des mesures dimensionnelles plutôt que sur le seul aspect.
5. Valider la couleur, le nettoyage et la gamme de dilutions
Réalisez une échelle de ratios à partir de la résine de base PP destinée au contact alimentaire — par exemple 50/50, 40/60 et 30/70 masterbatch/PP — et comparez le remplissage, le retrait, l'écart de couleur ΔE, l'odeur et les dimensions d'assemblage. Purgez soigneusement au PP lors de chaque changement de matière. Exigez une plage de contrôle colorimétrique fournisseur et des échantillons de référence, car la matière première de thé naturelle peut varier. Utilisez un acier de moule trempé et résistant à la corrosion, et nettoyez l'outillage rapidement après production, car les résidus laissés dans le moule peuvent favoriser la corrosion.
Utilisez si possible un dosage gravimétrique. Un mélange préparé à la main peut sembler acceptable pour un petit essai, mais dériver en production continue lorsque les granulés se ségrègent dans la trémie. Consignez le lot de masterbatch, le lot de PP, le ratio de mélange, l'état du sécheur, les réglages de la presse et l'étalon de couleur moulé pour chaque campagne d'approbation. Ces enregistrements facilitent grandement le traçage des écarts ultérieurs de couleur ou d'odeur.
Le broyat doit être traité comme une matière d'entrée distincte, et non comme une matière gratuite. Il porte un historique thermique supplémentaire et peut modifier la couleur, l'odeur, la fluidité et la longueur des fibres. Ne fixez un taux de broyat maximal qu'après un essai contrôlé, et conservez des pièces de référence produites uniquement en matière vierge à des fins de comparaison.
Cas client : marque T, emballages pour le thé
Une marque de thé contemporaine, anonymisée, prévoyait un couvercle de boîte à thé et un calage de coffret présentant un ton thé naturel, une texture mate, un léger arôme, une aptitude au contact alimentaire et un encliquetage stable. Son premier essai mélangeait directement du PP ordinaire avec de la poudre de thé, à environ 20 % de poudre. Le séchage était de 80 °C pendant deux heures, les réglages de matière allaient de 180 °C à 200 °C et la température du moule était de 60 °C.
Le résultat fut un ensemble de problèmes : points noirs, couleur irrégulière, forte odeur de brûlé, bords de couvercle cassants, fermeture instable, lignes de soudure profondes, manques de matière occasionnels et un rendement de production d'environ 81 % seulement. L'analyse a révélé trois causes principales : une mauvaise dispersion due au mélange direct de poudre, un séchage insuffisant et une chaleur excessive.
La voie par poudre à bas coût créait également une fenêtre de mise en œuvre étroite et instable. Les opérateurs tentaient de corriger les manques de matière par plus de chaleur et de vitesse, ce qui aggravait les problèmes d'odeur et de points noirs. La poudre de thé n'étant pas prédispersée dans un granulé contrôlé, l'aspect de surface variait au gré d'une alimentation irrégulière en poudre libre.
Première correction : utiliser un véritable masterbatch et redéfinir la fenêtre de mise en œuvre
La voie par mélange direct de poudre a été remplacée par le P179-CZML mélangé à un PP destiné au contact alimentaire. L'équipe a commencé par un séchage déshumidifié à 120 °C pendant deux à trois heures et une injection proche de 175 °C, puis a ajusté la presse de manière prudente. La vitesse de vis a été réduite, la contre-pression maintenue modérée, l'injection est passée d'une vitesse élevée à une vitesse moyenne et la pression de maintien n'a été augmentée que dans la mesure nécessaire. Les points noirs et les odeurs ont fortement diminué, tandis que l'uniformité de couleur s'améliorait.
| Contrôle | Essai initial en poudre directe | Orientation de départ corrigée |
|---|---|---|
| Forme du matériau | PP ordinaire + poudre de thé en vrac | Masterbatch P179-CZML + PP pour contact alimentaire |
| Séchage | 80 °C / 2 h | 120°C / 2–3 h, déshumidifié et sous emballage étanche |
| Température d'injection | 180–200°C | Démarrez autour de 175°C ; n'augmentez que si le remplissage l'exige |
| Vis / contre-pression | Réglages d'un PP standard | Vitesse de vis moyenne à basse ; contre-pression modérée |
| Injection / maintien | Vitesse élevée ; maintien standard | Vitesse moyenne ; pression de maintien ajustée aux dimensions de la pièce |
Deuxième correction : utiliser un ratio de mélange conforme
L'équipe a comparé plusieurs taux de dilution et a retenu une formulation de départ à 50 % de P179-CZML / 50 % de PP destiné au contact alimentaire. Ce ratio conservait l'aspect de fibre de thé, améliorait le remplissage et offrait une base stable pour le réglage de la couleur et de l'assemblage. L'indice de fluidité et la densité ont été mesurés sur le mélange de production approuvé, et non calculés à partir des composants individuels.
Le broyat a été isolé des premières campagnes d'approbation afin que l'équipe puisse établir une référence propre. Une fois la surface, l'odeur et les dimensions du couvercle stabilisées, le broyat a été évalué selon une échelle contrôlée plutôt que réintroduit automatiquement. La presse était purgée au PP à chaque changement de matière, et les étalons de couleur moulés étaient conservés pour les lots suivants.
Après le réglage de la couleur et de l'assemblage, le couvercle et le calage présentaient une surface mate cohérente aux tons de thé discrets, les points noirs étaient en grande partie éliminés, l'odeur devenait plus légère et la stabilité de la fermeture s'améliorait. Le rendement de ligne rapporté est passé d'environ 81 % à 96 %. Pour les applications commerciales au contact alimentaire, la formulation finale et l'article moulé doivent être évalués au regard des exigences du marché cible.
Ce cas illustre pourquoi un projet à base de fibres végétales ne peut pas être approuvé sur le seul nom de la résine. Le format de la matière, le taux de dilution, le séchage, le temps de séjour, le cisaillement, l'évacuation d'air, le maintien et la maîtrise des couleurs fonctionnent comme un seul système. Une fois ce système documenté, la même orientation matière peut être étendue aux couvercles de boîtes à thé, aux calages de coffret, aux plateaux à thé et aux composants moulés associés, avec un risque de montée en échelle bien moindre.
Défauts courants et dépannage
| Défaut | Cause probable | Premières vérifications |
|---|---|---|
| Points noirs | Brûlure des fibres, temps de séjour excessif, fourreau contaminé ou broyat trop important | Revenez vers le point de départ de 175°C, raccourcissez le temps de séjour et purgez soigneusement |
| Odeur forte ou de brûlé | Chaleur excessive, séchage insuffisant ou dégradation des fibres | Vérifiez un séchage déshumidifié à 120°C / 2–3 h et réduisez la chaleur de la matière fondue |
| Marbrure ou variation de couleur | Mélange irrégulier, variation de la matière première ou cisaillement instable | Vérifiez le ratio gravimétrique, le mélange, la vitesse de vis, la limite ΔE et l'échantillon de lot conservé |
| Manque de matière | Débit, pression ou capacité de seuil d'injection insuffisants | Augmentez la dilution en PP vierge, ajustez la pression progressivement et revoyez la conception du seuil et des évents |
| Bord fragile ou encliquetage médiocre | Excès de masterbatch, broyat dégradé ou maintien incorrect | Réduisez la fraction de masterbatch, maîtrisez le broyat et réajustez la pression et le temps de maintien |
| Ligne de soudure profonde | Température du front d'écoulement trop basse, éventage insuffisant ou maintien insuffisant | Examinez d'abord le seuil d'injection et l'éventage, puis ajustez avec soin la vitesse, la chaleur et le maintien |
| Bulles ou stries argentées | Humidité ou réabsorption après séchage | Vérifiez le point de rosée du sécheur, l'étanchéité de la trémie et le transfert de matière |
| Jaunissement | Température excessive, temps de séjour prolongé ou historique thermique répété | Réduisez la température, raccourcissez le temps de séjour et limitez le broyat |
Conclusion
Le rôle de wooyopet ne se limite pas à vendre un masterbatch à fibres végétales. L'objectif est de faire passer la fibre de thé, la paille de blé et la fibre de céréales du statut de matières que l'on peut ajouter à celui de matières que l'on peut mouler de façon constante, contrôler visuellement et valider pour la condition de contact alimentaire visée.
La réglementation sur les emballages et la demande des acheteurs continuent de favoriser la réduction des matières vierges et l'écoconception circulaire. Le masterbatch à fibres de thé offre une couleur, une texture et une histoire de matière première distinctives pour les emballages de thé, les produits pour animaux et les articles domestiques. Sa valeur commerciale provient de l'association de cette identité matériau reconnaissable à un moulage stable, un aspect maîtrisé et une conformité propre à l'application.
Les équipes qui évaluent un masterbatch à fibres de thé, un PP à résidu de thé ou un programme d'emballage de thé moulé par injection peuvent contacter wooyopet pour obtenir des échantillons, des conseils de mise en œuvre propres à leur pièce et les documents de conformité relatifs au mélange final envisagé.