
PP au marc de café avec additif de dégradation pour tees de golf : analyse de cas
Un examen centré sur la production des tees de golf en PP au marc de café, incluant le moulage par injection, le rebroyage, le contrôle des additifs et une vérification défendable de la dégradation anaérobie.
FAQ acheteurs et ingénieurs
Questions que se posent les acheteurs et les moulistes au sujet des tees de golf en PP chargé de marc de café
Le PP chargé de marc de café est-il biodégradable sans additif ?
Non. Son polymère de base est le PP. La teneur en café modifie la composition de la matière première et l’aspect, mais le tee fini nécessite une filière de fin de vie distincte et validée avant toute allégation de dégradation.
L'ajout de 1 % de masterbatch de dégradation prouve-t-il une biodégradation supérieure à 80 % ?
Non. Un pour cent constitue un point de départ de formulation. Le tee fini exact doit être testé selon une norme nommément désignée, et l’allégation doit préciser le pourcentage mesuré, la durée et le milieu d’essai.
Pourquoi la cuvette peut-elle déborder alors que la pointe du tee reste incomplète ?
L’injection peut être trop rapide au niveau de la cuvette alors que le moule est trop froid pour la longue pointe en aval. Utilisez un profil de vitesse maîtrisé, une température de moule adéquate, un éventage et un maintien adapté à la pièce.
Peut-on utiliser 30 % de broyat de production dans chaque tee de golf ?
Un taux de trente pour cent a donné de bons résultats dans le projet documenté de 83 mm, mais le broyat modifie l’écoulement, la rigidité, la couleur et la concentration en additifs. Validez la géométrie réelle et assurez la traçabilité de la formulation contenant du broyat.
Pour une recommandation adaptée à votre pièce, communiquez à wooyopet la longueur du tee, le diamètre de la tige, la structure du moule, le plan d’incorporation de broyat, le marché cible et l’allégation environnementale envisagée.
Le conflit des matériaux pour tee de golf
Un tee de golf a une durée de vie courte, mais un cycle d’utilisation exigeant. Il doit pénétrer dans un gazon compacté sans se plier, maintenir la balle à une hauteur constante et résister au choc latéral d’un driver. Après le coup, toutefois, les tees cassés ou oubliés peuvent rester sur le parcours, gêner l’entretien et devenir des fragments de plastique persistants.
Le PP conventionnel offre un moulage prévisible et une résistance adéquate, mais il n’est pas intrinsèquement biodégradable. Les tees en pâte, en bambou et en bois massif peuvent offrir une autre filière de fin de vie ; toutefois, leur sensibilité à l’humidité, la variation du grain et leur comportement à la rupture peuvent rendre les performances en production et à l’usage moins régulières. Le PP à fibre de marc de café offre une voie d’ingénierie intermédiaire : une matrice PP pour le moulage par injection, des particules de marc de café usagé transformées pour un aspect brun reconnaissable, et une formulation optionnelle avec additif de dégradation pouvant être évaluée dans une condition d’essai anaérobie définie.
Cet article suit deux projets de production — un tee standard de 70 mm et un tee allongé de 83 mm — afin d’expliquer les données du compound prêt à l’emploi, la fenêtre de séchage et de moulage, l’incorporation de broyat, la maîtrise des additifs et les preuves requises avant toute allégation de dégradation.
1. Les données du P179506N décrivent un compound prêt à mouler
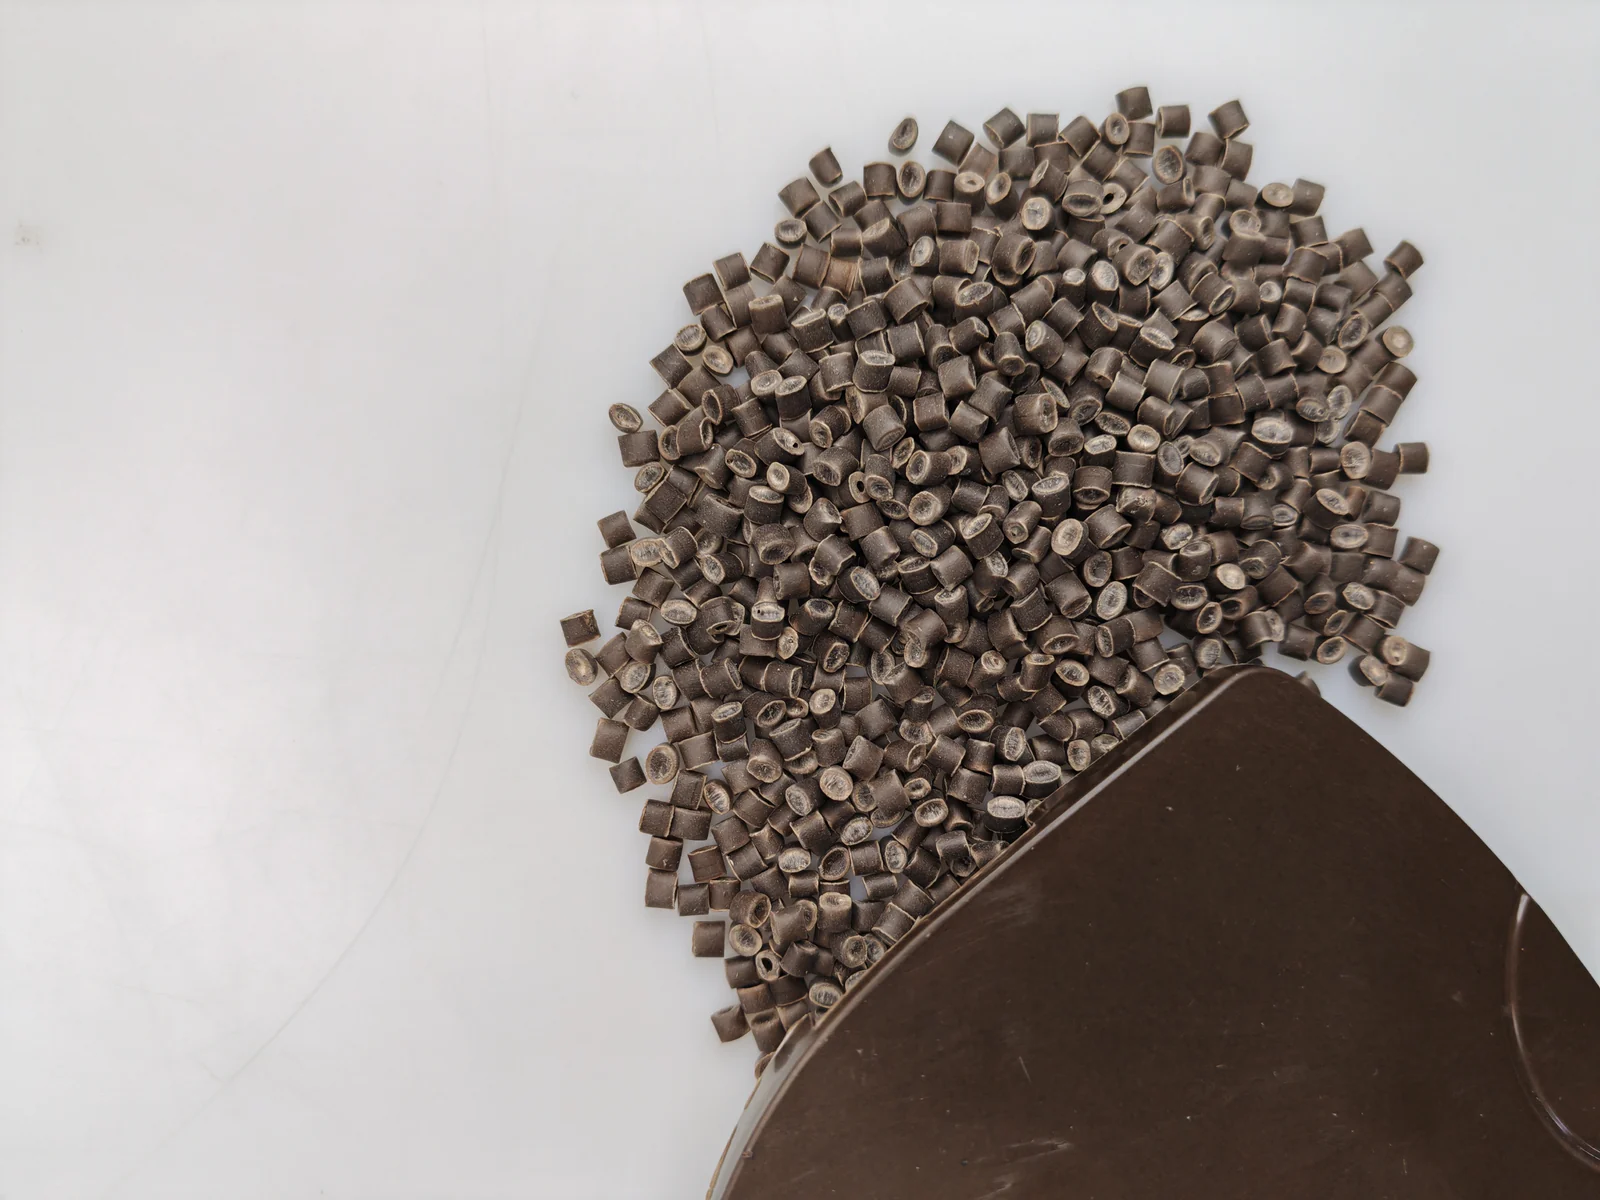
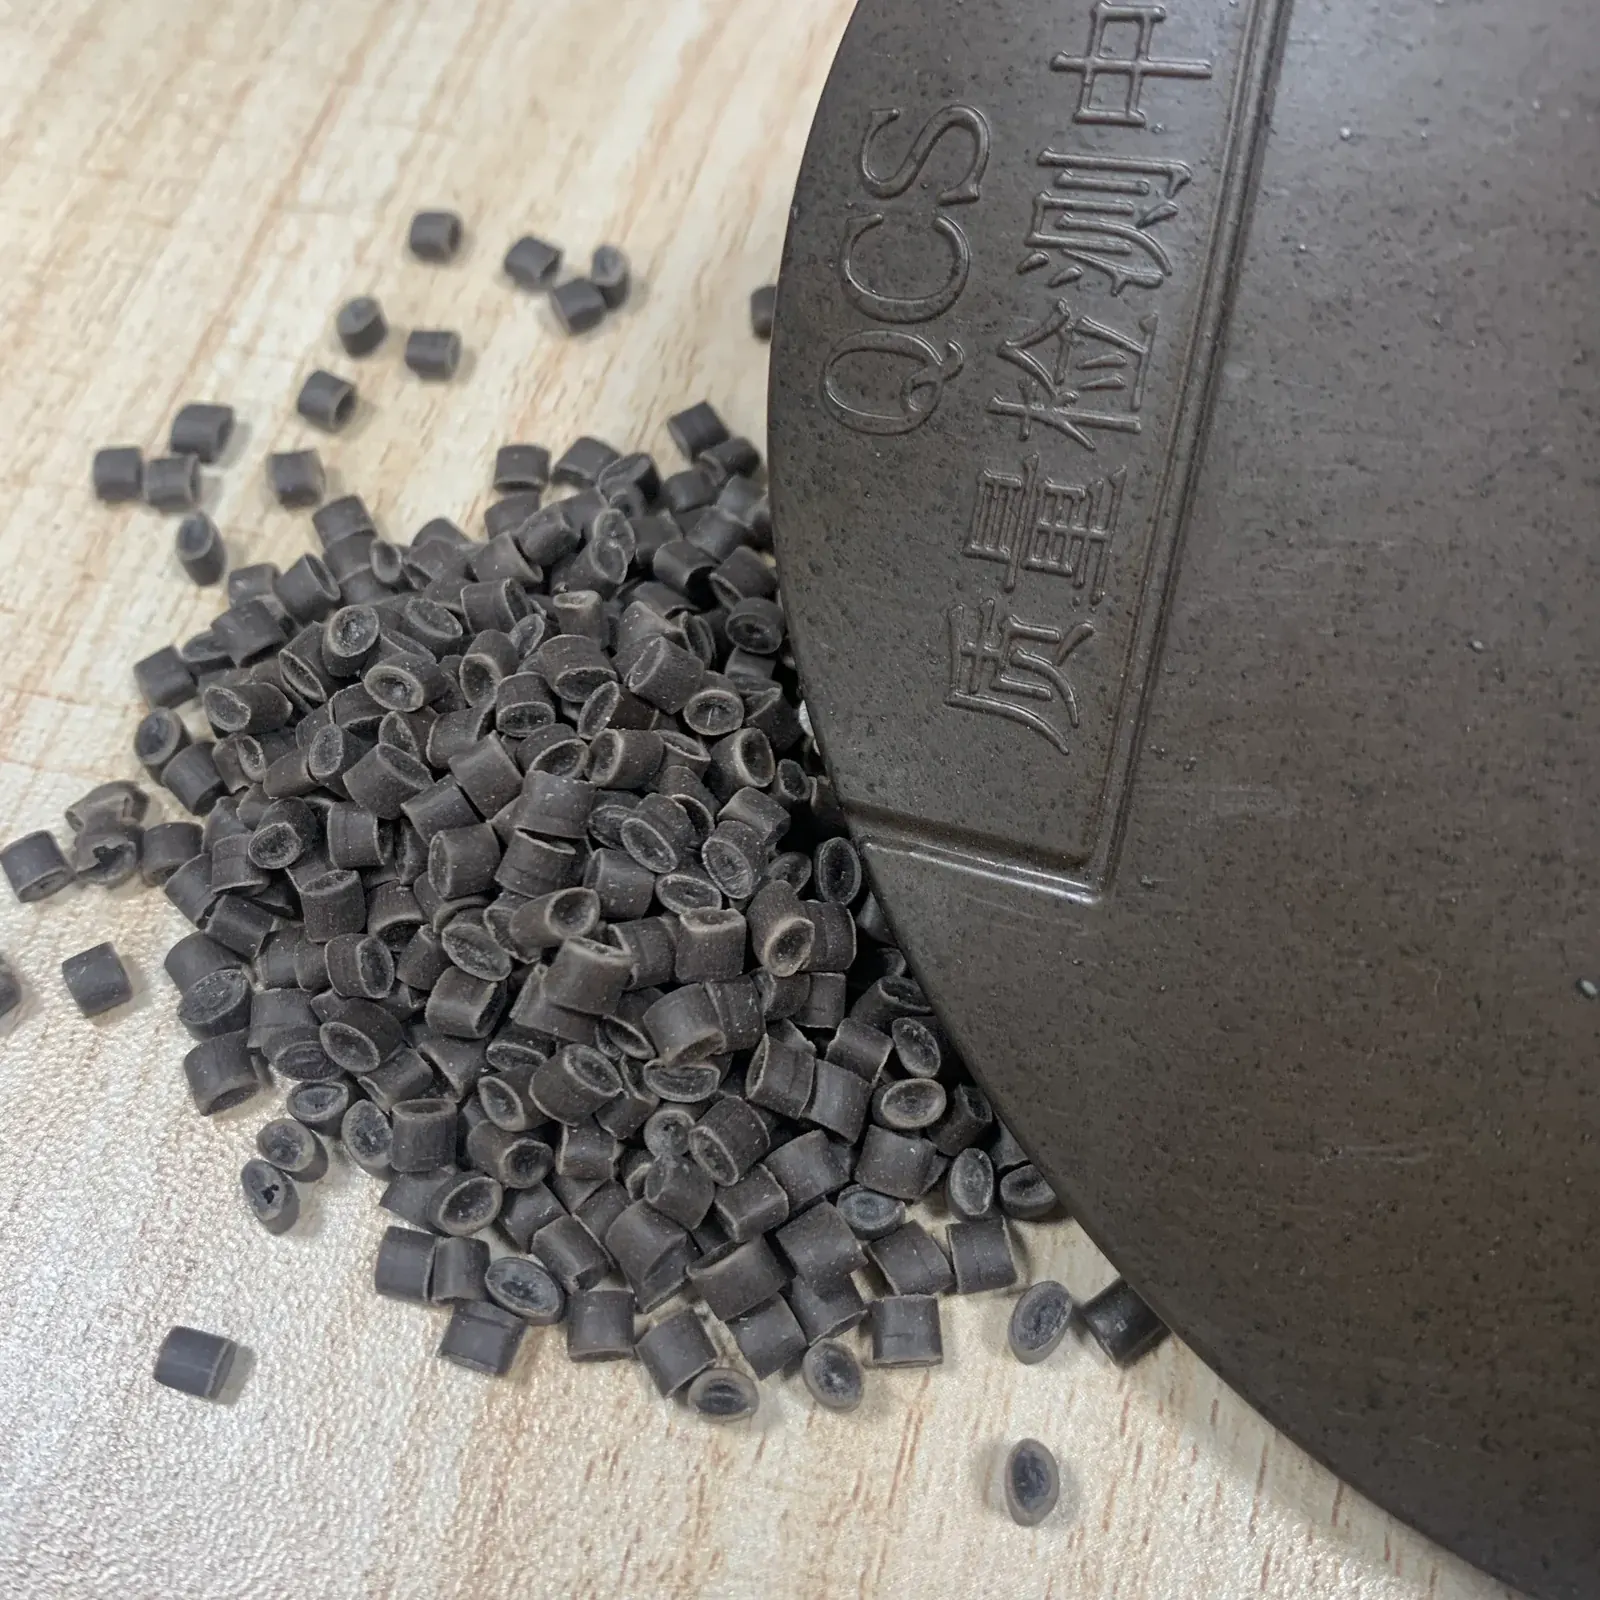
wooyopet WYC-PP P179506N associe le polypropylène à une fibre de marc de café usagé transformée. La matière naturelle est brun café, conserve des particules foncées visibles et peut présenter une légère note de café torréfié selon l’historique de mise en œuvre. Les valeurs ci-dessous décrivent la fibre de café à sa concentration finale prête à mouler, et non un masterbatch à haute concentration avant dilution.
Cette distinction modifie les réglages de la machine. Un masterbatch concentré contient normalement davantage de matière végétale et peut s’écouler très différemment du mélange de production validé. La vitesse de vis, la pression, le refroidissement et la compensation dimensionnelle doivent donc être fondés sur le compound prêt à l’emploi réel — ou sur la formulation finale exacte lorsque du PP pur, du broyat ou un additif de dégradation sont introduits.
| Propriété | Valeur typique du compound prêt à l'emploi | Méthode / Condition |
|---|---|---|
| Matière | PP + fibre de marc de café transformée | Compound d'injection brun café naturel |
| Densité | 1,14 g/cm³ | ASTM D792 |
| Indice de fluidité | 13,5 g/10 min | 230°C / 2,16 kg |
| Retrait au moulage | MD 1.0%–1.2% | Éprouvette de 2,0 mm, sens machine |
| Résistance à la traction | 23 MPa | ASTM D638, 50 mm/min |
| Allongement à la rupture | 4.6% | ASTM D638, 50 mm/min |
| Résistance à la flexion | 40 MPa | ASTM D790, 10 mm/min |
| Module de flexion | 1,250 MPa | ASTM D790, 10 mm/min |
| Résistance au choc Izod entaillé, 23°C | 3.6 kJ/m² | ASTM D256 |
| Dureté Shore | 71.5 HD | ASTM D2240 |
| Température de fléchissement sous charge | 108°C | 0,45 MPa |
| Point de fusion | 170°C | Valeur typique du grade |
| Séchage | 100–120°C / 4–5 h | Séchage déshumidifié |
| Zone arrière du fourreau | 155–165°C | Plage de départ |
| Zone médiane du fourreau | 160–175°C | Plage de départ |
| Fourreau avant | 160–175°C | Plage de départ |
| Buse | 160–175°C | Plage de départ |
| Moule | 60–70°C | Plage de départ |
Un indice de fluidité (MFR) de 13,5 g/10 min confère à P179506N une fluidité supérieure à celle du PP à fibre de bois P179302 référencé à 7 g/10 min et du PP à fibre de céréales P179002N à 9,5 g/10 min. Cette fluidité est utile pour la tige longue et fine d’un tee et pour le passage abrupt de la cuvette à la pointe. La matière exige néanmoins une vitesse maîtrisée et une température de moule adéquate ; un MFR nominal ne peut corriger un front d’écoulement figé, un éventage insuffisant ou un seuil d’injection sous-dimensionné.
La résistance à la traction de 23 MPa est inférieure à celle du P179302 à 32 MPa, mais supérieure à celle du PP à paille de blé P179050 référencé à 18 MPa. Avec un allongement de 4,6 % et une résistance au choc sur éprouvette entaillée de 3,6 kJ/m², ce grade est relativement rigide plutôt que ductile. La géométrie du tee doit reprendre le choc latéral et l’effort d’insertion sans compter sur une grande capacité de déformation.
Un module de flexion de 1 250 MPa confère à la tige une rigidité suffisante pour l’insertion, tout en conservant une réponse moins fragile qu’un compound fortement chargé en minéraux. La HDT de 108 °C sous 0,45 MPa se situe bien au-dessus de la plage normale de température d’utilisation sur gazon, bien que la validation en extérieur doive aussi prendre en compte l’exposition aux UV, l’humidité, les cycles thermiques et le vieillissement, et non la seule HDT.
2. Le PP chargé de marc de café n'est pas intrinsèquement biodégradable
Le polymère de base du P179506N est le polypropylène. L’ajout de fibre de marc de café réduit la fraction entièrement issue du pétrole et confère au matériau une composante de matière première valorisée, mais il ne rend pas la matrice PP biodégradable. Un tee de golf moulé à partir de PP chargé de marc de café seul ne doit pas être présenté comme biodégradable.
La voie du projet consiste à ajouter un additif de dégradation anaérobie au compound final prêt à l’emploi. Un ajout de 1 % a servi de formulation de départ pour les essais du projet. Ce pourcentage constitue un point de dosage et de validation, et non la preuve d’une vitesse de dégradation particulière. La chimie exacte de l’additif, sa dispersion, son interaction avec la fibre de café, la teneur en broyat et la géométrie finale du tee influent tous sur le résultat.
Ce que démontre réellement un essai en anaérobie
Les normes ASTM D5511 et ISO 15985 évaluent les plastiques dans des conditions de digestion anaérobie à haute teneur en solides, au moyen d’un inoculum méthanogène et de la mesure du biogaz produit. Le résultat est lié à l’échantillon testé, à la durée et à l’environnement contrôlé du laboratoire. Il convient de le présenter comme la vitesse et le taux de conversion mesurés dans ces conditions, et non de le transformer en une allégation non qualifiée selon laquelle le produit disparaîtra dans n’importe quel sol, décharge ou parcours de golf.
La surface d’un parcours et le sol de la zone racinaire sont normalement aérés et biologiquement différents d’un digesteur anaérobie à haute teneur en solides. Un fragment enfoncé plus profondément par l’entretien n’est pas automatiquement exposé à l’humidité, à l’inoculum, à la température et aux conditions de gestion des gaz utilisés dans l’ASTM D5511 ou l’ISO 15985. La voie additive ne justifie donc pas de laisser les tees sur le parcours. La collecte et l’élimination responsable demeurent la pratique d’exploitation principale.
Comment traiter l'objectif « plus de 80 % »
L’objectif de formulation évoqué pour ces projets était supérieur à 80 % de biodégradation anaérobie dans le cadre d’un programme d’essais défini. Tant que le tee de golf final exact — compound à base de marc de café, additif à 1 %, système colorant et taux de broyat compris — n’aura pas achevé ce programme, ces 80 % restent un objectif de développement et non un résultat certifié.
Un rapport conforme doit préciser la norme, la composition de l’échantillon final, la durée de l’essai, l’inoculum, le matériau de référence, le calcul du carbone gazeux et le laboratoire. Les résultats ne doivent pas être extrapolés au-delà de la période d’essai ni présentés comme la preuve d’une dégradation dans un autre environnement.
Pour les projets européens, le mécanisme de l’additif doit également être identifié. Les produits fabriqués à partir de plastique oxodégradable sont interdits dans l’UE. Un fournisseur doit confirmer que la voie retenue ne repose pas simplement sur une fragmentation d’origine oxydative et fournir des preuves d’une conversion biologique, et non uniquement d’une perte de masse moléculaire, d’une fragilisation ou de la formation de particules de plastique plus petites.
3. Projet un : conversion d'un tee standard de 70 mm à partir de PP ordinaire
Le premier client moulait un tee de golf blanc de 70 mm en PP standard. Ses performances au choc et à l’insertion étaient acceptables, mais les fragments laissés sur le parcours persistaient et pouvaient entrer en contact avec les lames de tondeuse. Le client souhaitait un argument matériau à moindre impact sans accepter de tiges déformées, de pointes émoussées ni de rupture lors d’un drive normal.
Le premier essai utilisait une vitesse trop élevée et un moule trop froid
Le procédé PP d’origine utilisait un séchage à 80 °C pendant une heure, une zone arrière à 190 °C, une zone médiane à 200 °C, une zone avant à 205 °C, une buse à 200 °C, un moule à 40 °C et une injection à grande vitesse. Pour le premier essai avec le P179506N, l’équipe a supposé que l’indice de fluidité de 13,5 g/10 min permettrait un remplissage relativement rapide et a réglé l’injection à une vitesse moyenne à élevée.
Les tees moulés présentaient de la bavure autour de la tête, tandis que plusieurs pointes restaient arrondies et incomplètes. Cette combinaison de défauts indiquait une stratégie de remplissage instable plutôt qu’un débit de matière insuffisant. L’injection rapide créait une montée en pression brutale au niveau de la cuvette, tandis que le moule à 40 °C figeait le fin canal d’écoulement en aval avant que la pointe ne se remplisse correctement.
L’équipe est passée à un séchage déshumidifié à 100 °C pendant quatre heures, a porté le moule à 60 °C, a réduit l’injection à faible vitesse et a augmenté la pression de maintien. L’essai suivant a rempli la pointe et éliminé la bavure de la cuvette, mais de légères marques de gaz et de fines stries argentées subsistaient le long de la tige.
Le contrôle de l'humidité a éliminé les stries argentées
La fibre de marc de café absorbe plus d’humidité que le PP pur et peut retenir des composants polaires résiduels issus de la matière première. Lors de l’injection, une matière insuffisamment séchée libère de la vapeur qui se propage dans le sens de l’écoulement et crée des stries argentées sur la tige étroite du tee.
Le séchage a été prolongé de quatre à cinq heures et stabilisé à 105 °C dans un sécheur déshumidificateur. La trémie et le circuit de transfert sont restés fermés après le séchage. La surface de la tige est devenue uniforme et les marques de gaz ont disparu sans augmenter la température de matière.
Le retrait a imposé une revue dimensionnelle
Le P179506N présente un retrait dans le sens machine compris entre 1,0 % et 1,2 %, plus faible que celui supposé pour de nombreux PP non chargés. Le diamètre de tige visé était de 4,0 mm. Une tolérance de développement de 1,0 % donne une dimension initiale d’empreinte proche de 4,04 mm, mais la valeur finale doit découler de l’orientation réelle du seuil d’injection, du profil de maintien et des pièces mesurées.
L’outil d’origine avait été compensé pour le PP à retrait plus élevé du client. La substitution directe a produit une tige surdimensionnée. Le client a moulé trois lots contrôlés, mesuré le diamètre et la rectitude après conditionnement, puis ajusté l’empreinte à partir de la moyenne des lots au lieu d’appliquer une valeur de retrait PP générique.
Fenêtre stable pour le tee standard
| Contrôle | Réglage de projet stable | Objet |
|---|---|---|
| Séchage | 105°C / 5 h, déshumidifié | Éliminer l'humidité et prévenir les stries argentées |
| Zone arrière | 165°C | Chauffe prudente de la zone d'alimentation |
| Zone centrale | 170°C | Fusion uniforme |
| Zone avant | 175°C | Maintenir le remplissage de la pointe |
| Buse | 172°C | Maîtriser le suintement et la chaleur de séjour |
| Moule | 60°C | Maintenir libre le chemin d'écoulement vers la pointe |
| Vitesse d'injection | Faible | Limiter les bavures de coupelle et l'écoulement instable à la pointe |
| Maintien | Augmentée modérément | Stabiliser la section de la tige et le retrait |
Le rendement est passé de 78 % lors du premier essai à 94 %. Les tees finaux présentaient une couleur brun café régulière, un léger arôme, des pointes nettes et une insertion fluide. Aucune rupture ne s’est produite lors du criblage de frappe simulée du client. Les allégations exactes de sécurité chimique et de dégradation pour la vente dépendent encore de la formulation finale approuvée et du programme d’essais du marché cible.
4. Projet deux : un tee allongé de 83 mm avec broyat de production
Le deuxième client produisait un tee de 83 mm pour les coups de driver. Une tige plus longue et plus étroite augmentait la longueur d’écoulement et la sollicitation en flexion. Le coût était également déterminant : le client a donc demandé si le broyat de carottes et de pièces rejetées issu de sa propre production de tees pouvait être réintroduit dans la formulation.
L'échelle des mélanges avec broyat
Trois formulations contrôlées ont été comparées. Le broyat provenait uniquement d’une production connue de tees P179506N, était maintenu propre et broyé selon une plage granulométrique contrôlée. Les matières issues de produits inconnus, de couleurs mélangées ou d’autres systèmes d’additifs ont été exclues.
| Mélange | MFR mesuré | Module de flexion | Rendement de production | Résultat de l'essai |
|---|---|---|---|---|
| 100 % de compound neuf P179506N | 13,5 g/10 min | 1,250 MPa | 94% | Formulation de référence |
| 70 % de compound neuf + 30 % de broyat contrôlé | Environ 12,1 g/10 min | Environ 1 120 MPa | 91% | Accepté après essais de frappe et d'insertion |
| 50 % de compound neuf + 50 % de broyat | Environ 10,8 g/10 min | Environ 980 MPa | 85% | Plusieurs tiges se sont pliées lors des essais d'insertion |
Le mélange 70/30 a été retenu. Il réduisait le coût matière d’environ 18 % par rapport au compound entièrement neuf, tout en conservant un remplissage, une rigidité et un comportement au choc acceptables à l’échelle du projet. À 50 % de broyat, le débit plus faible, le module de flexion plus bas et l’historique thermique cumulé réduisaient trop la fenêtre de mise en œuvre pour la tige longue.
La granulométrie du broyat et la régularité du dosage étaient importantes. Les paillettes surdimensionnées s’alimentaient de façon irrégulière et créaient une variation visible de teinte. Une grille de broyeur contrôlée, l’élimination des poussières et un dosage gravimétrique ont permis d’obtenir une surface brun café plus stable.
Bilan des additifs avec broyat
L’additif de dégradation doit être calculé sur le mélange complet de la pièce injectée. Si le broyat provenait de la même formulation qualifiée contenant l’additif, son historique d’additif doit rester traçable. Si le broyat provenait d’une production sans additif, ajouter 1 % uniquement à la fraction de matière neuve sous-doserait le tee final.
La recette de production approuvée identifiait donc le pourcentage d’additif sur la masse totale du mélange, séparait le broyat par formulation et limitait le nombre d’historiques thermiques. Toute modification du taux de broyat crée une nouvelle composition finale et doit être intégrée au plan de validation en dégradation et en mécanique.
Réglage du procédé pour tee allongé
La tige de 83 mm augmentait le chemin d’écoulement de près de 20 % par rapport au tee de 70 mm. L’indice de fluidité mesuré du mélange 70/30, d’environ 12,1 g/10 min, était lui aussi plus faible que celui du compound neuf. La vitesse d’injection est passée de faible à moyenne-faible, la température du moule de 60 °C à 65 °C et la zone avant de 175 °C à 178 °C. Ces ajustements modestes ont préservé l’écoulement au niveau de la pointe sans sortir la matière fondue de la plage de mise en œuvre normale de la nuance.
Le rendement de production s’est stabilisé à 91 %. Lors du criblage en charge latérale du client, le tee 70/30 n’a pas rompu sous une charge transversale de 5 kg et s’est comporté presque comme la formulation entièrement neuve. La réduction de coût a été conservée sans recourir au taux de broyat de 50 % qui avait provoqué une flexion à l’insertion.
5. Fenêtre pratique de moulage par injection pour les tees de golf
| Contrôle | Point de départ recommandé | Points de vigilance |
|---|---|---|
| Séchage | 105°C / 5 h, déshumidifié | Traînées argentées, marques de gaz et reprise d'humidité dans la trémie |
| Zone arrière | 165°C | Alimentation stable sans apport de chaleur inutile |
| Zone centrale | 170°C | Matière fondue et dispersion uniformes |
| Zone avant | 175 °C ; jusqu'à 178 °C lors de l'essai sur tee allongé | Remplissage de la pointe et brûlure de la fibre de café |
| Buse | 172°C | Égouttement, filage et temps de séjour |
| Moule | 60–65°C | Remplissage de la pointe, temps de cycle et déformation de la tige |
| Vitesse d'injection | Faible à moyennement faible | Bavures de coupelle, effet de jet et pointe incomplète |
| Maintien | Augmentée modérément | Retassure de la tige, diamètre et rectitude |
| Broyat | Débuter à 30 % ou moins | Fluidité, module, couleur, historique thermique et traçabilité |
| Additif de dégradation | Point de départ de développement à 1 % sur le mélange total | Dispersion, mécanique et preuves d'essais sur pièce finale |
Séchage
Utilisez un séchage déshumidifié à 105 °C pendant cinq heures comme condition de départ pour le tee de golf. Un séchage ordinaire à air chaud peut être instable par temps humide. Maintenez la matière séchée dans une trémie et un système de transfert fermés ; une tige cosmétique étroite rend les défauts liés à l’humidité faciles à repérer.
Température de matière et température de moule
La fenêtre retenue pour le projet réussi utilisait 165 °C à l’arrière, 170 °C au milieu, 175 °C à l’avant et 172 °C à la buse. Évitez de résoudre chaque remplissage incomplet par un surcroît de chaleur. Une température ou un temps de séjour excessifs peuvent foncer et brûler les particules de café, créer des points noirs et modifier l’odeur. Les limites de départ plus larges indiquées sur la page produit sont de 155–165 °C à l’arrière, 160–175 °C au milieu/à l’avant/à la buse et de 60–70 °C pour le moule.
Un moule à 60–65 °C aidait la pointe fine à se remplir avant de figer. En dessous de cette fenêtre de projet, la pointe devenait émoussée ou incomplète. Une température de moule excessive allonge le refroidissement et peut laisser la tige se déformer à l’éjection ; la température du moule doit donc être liée aux mesures de rectitude et de temps de cycle.
Vitesse d'injection et maintien
Utilisez une vitesse faible à moyenne-faible. La cuvette se remplit tôt et peut baver si la montée en pression est trop brutale, alors que la pointe a encore besoin d’un front d’écoulement stable et progressif. Réglez le profil de vitesse selon la position de l’empreinte lorsque la commande de la presse le permet. La pression et le temps de maintien doivent être fondés sur le seuil d’injection, le diamètre de la tige et les retassures, plutôt que simplement copiés d’un PP ordinaire.
Broyat
Trente pour cent était le niveau accepté pour le projet de tee allongé, et non une tolérance universelle. Le broyat modifie l’écoulement, l’état des fibres, la couleur, la concentration d’additif et la composition pour les essais de dégradation. Maintenez-le séparé, propre et traçable ; consignez sa formulation d’origine et le nombre d’historiques thermiques.
6. Vérification de la dégradation et questions à poser avant achat
Les équipes d’approvisionnement doivent demander des preuves pour le tee fini exact, et non seulement pour un granulé additif ou une référence PP non chargée. Le rapport doit correspondre au ratio de production, au système colorant et à la teneur en broyat. Si un fournisseur présente un pourcentage de dégradation calculé, considérez-le comme un objectif de formulation jusqu’à l’achèvement des essais sur la pièce finale.
| Question à poser avant achat | Pourquoi elle compte | Preuve acceptable |
|---|---|---|
| L'allégation est-elle aérobie, anaérobie, compostable ou biodégradable dans le sol ? | Ce sont des environnements différents, qui ne peuvent pas être confondus | Norme nommée et environnement d'élimination défini |
| L'essai a-t-il été réalisé sur l'additif, sur une plaque de résine ou sur le tee fini ? | Des résultats obtenus sur le seul additif ne prouvent pas les performances du produit fini | Formulation finale exacte et pièce représentative |
| Que mesure le pourcentage ? | La perte de masse, la perte de masse moléculaire et la conversion du carbone en phase gazeuse ne sont pas équivalentes | Méthode, calcul, référence et valeur brute finale |
| Quelle a été la durée de l'essai ? | Les résultats ne peuvent pas être extrapolés au-delà de la durée réelle | Dates de début et de fin et données en série temporelle |
| L'essai correspond-il à l'élimination habituelle ? | La surface d'un parcours de golf n'est pas un digesteur anaérobie à forte teneur en solides | Allégation qualifiée, limitée à l'environnement testé |
| La chimie est-elle oxo-dégradable ? | Les plastiques oxo-dégradables sont interdits dans l'UE | Identité de l'additif et mécanisme de conversion biologique |
| 30 % de rebroyé ont-ils été inclus ? | Le rebroyé modifie la formulation finale et la dose d'additif | Composition déclarée correspondant à la production commerciale |
Les résultats de l’ASTM D5511 ou de l’ISO 15985 peuvent étayer une déclaration qualifiée sur la performance en digestion anaérobie à haute teneur en solides. Ils ne prouvent pas qu’un tee disparaîtra rapidement dans un sol de surface et n’autorisent pas une allégation générale de type « biodégradable partout ». Le discours marketing doit énoncer la condition testée, le pourcentage et la durée avec la même précision que le rapport de laboratoire.
7. Place de P179506N dans la gamme de matériaux à marc de café
Le P179506N est la voie PP au marc de café de qualité injection destinée aux produits moulés à paroi moyenne, tels que les tees de golf, les articles d’usage quotidien, les produits de rangement et certains concepts d’arts de la table. Son indice de fluidité de 13,5 g/10 min lui confère un bon équilibre entre écoulement et tenue structurelle pour une pointe fine et une cuvette plus épaisse.
L’ABS au marc de café, comme la voie PA757-520, offre un retrait plus faible et une précision dimensionnelle plus élevée pour les boîtiers et les pièces critiques à l’assemblage, mais il fait appel à une autre résine, à une autre fenêtre de température et à une autre stratégie de fin de vie. Il ne doit pas être substitué directement dans un moule à tee en PP sans un examen complet du moulage et des performances.
Pour un tee privilégiant une rigidité maximale, le PP à fibre de bois P179302 offre un module de flexion de 2 210 MPa et une résistance au choc sur éprouvette entaillée de 4,5 kJ/m², mais son indice de fluidité de 7 g/10 min rend le remplissage de la pointe fine plus délicat. Le P179506N offre un débit plus élevé, une rigidité modérée et une identité visuelle issue du café, ce qui en fait le point de départ le plus pratique lorsque l’efficacité de moulage, l’emploi de broyat et la valorisation de la filière café sont des exigences centrales.
Conclusion
Le projet de tee standard a montré que le P179506N exige un moule plus chaud, un séchage déshumidifié complet et un remplissage plus lent et mieux maîtrisé que le procédé PP d’origine du client. Le projet de tee allongé a montré qu’un broyat de production contrôlé à 30 % pouvait réduire le coût tout en maintenant un écoulement et une rigidité acceptables, alors qu’un taux de 50 % réduisait la fenêtre de mise en œuvre et provoquait une flexion à l’insertion.
La voie de l’additif de dégradation doit être traitée avec la même rigueur. La teneur en café ne prouve pas la biodégradabilité, un additif à 1 % ne prouve pas un résultat de 80 %, et un essai anaérobie à haute teneur en solides ne simule pas tous les sols de parcours de golf. Le tee commercial final, avec sa composition exacte en additif et en broyat, doit être testé et commercialisé en fonction de l’environnement défini.
Les équipes qui développent des tees de golf en PP au marc de café peuvent communiquer à wooyopet la longueur du tee, le diamètre de la tige, la géométrie de la cuvette, la structure du moule, le plan de broyat, le marché cible et l’exigence d’allégation environnementale afin d’obtenir des échantillons de matière et une démarche de validation propre à la pièce.