
La fibre de bambou recyclée trouve une seconde vie dans les accessoires électroniques — la solution de composite à fibres végétales de wooyopet
Deux projets d'accessoires pour écouteurs Bluetooth montrent comment le PP et l'ABS à fibres de bambou se comportent différemment en matière de contrôle dimensionnel, de conception des clips, de qualité de surface et de réglage de la production.
FAQ acheteurs et ingénieurs
Questions sur les compounds à fibres de bambou pour les boîtiers d'écouteurs Bluetooth
Les deux valeurs d'indice de fluidité publiées sont-elles directement comparables ?
Non. La valeur du PP est mesurée à 230 °C sous 2,16 kg, tandis que celle de l'ABS est mesurée à 220 °C sous 10 kg. La température et la charge différant dans les deux cas, ces chiffres décrivent chaque nuance dans ses propres conditions d'essai ; ils ne prouvent pas qu'un matériau remplit un moule plus facilement que l'autre.
Quel matériau constitue le meilleur point de départ pour un boîtier de charge à clips de précision ?
L'ABS à fibres de bambou est généralement le point de départ le plus solide lorsque la répétabilité dimensionnelle, le détail des charnières, des clips serrés et une coque rigide sont prioritaires. Le PP à fibres de bambou peut convenir à un boîtier de rangement plus simple lorsque le coût, la ténacité et la tenue thermique sous faible charge comptent davantage, mais sa compensation de moule et la rigidité de ses parois doivent être vérifiées sur la pièce réelle.
Quelle est la cause habituelle des stries argentées sur une coque en ABS à fibres de bambou ?
L'humidité résiduelle est le premier point à contrôler. Vérifiez le séchage déshumidifié, le temps d'exposition en trémie et la manutention du matériau avant d'augmenter la température de la matière. Si l'humidité est maîtrisée, examinez les gaz emprisonnés, l'éventage, la vitesse d'injection et le temps de séjour.
Un moule conçu pour du PP ordinaire peut-il être utilisé tel quel avec du PP à fibres de bambou ?
Il peut servir à un essai initial, mais il ne faut pas présumer des dimensions finales. Le retrait documenté du PP à fibres de bambou est de 0,8 %–1,1 %, alors que le moule du client, dans le projet de boîtier de rangement, avait été compensé pour du PP ordinaire à 1,5 %–2,0 %. Mesurez plusieurs lots stabilisés, puis corrigez l'empreinte ou le procédé seulement lorsque le sens et l'ampleur de l'écart sont établis.
Pour obtenir une recommandation propre à une pièce, transmettez à wooyopet la géométrie de la coque, l'épaisseur de paroi, la structure des clips et des charnières, le standard d'aspect, la taille de la presse et le matériau du moule existant.
Les accessoires électroniques peuvent se ressembler, mais ils n'exigent pas la même chose d'un matériau
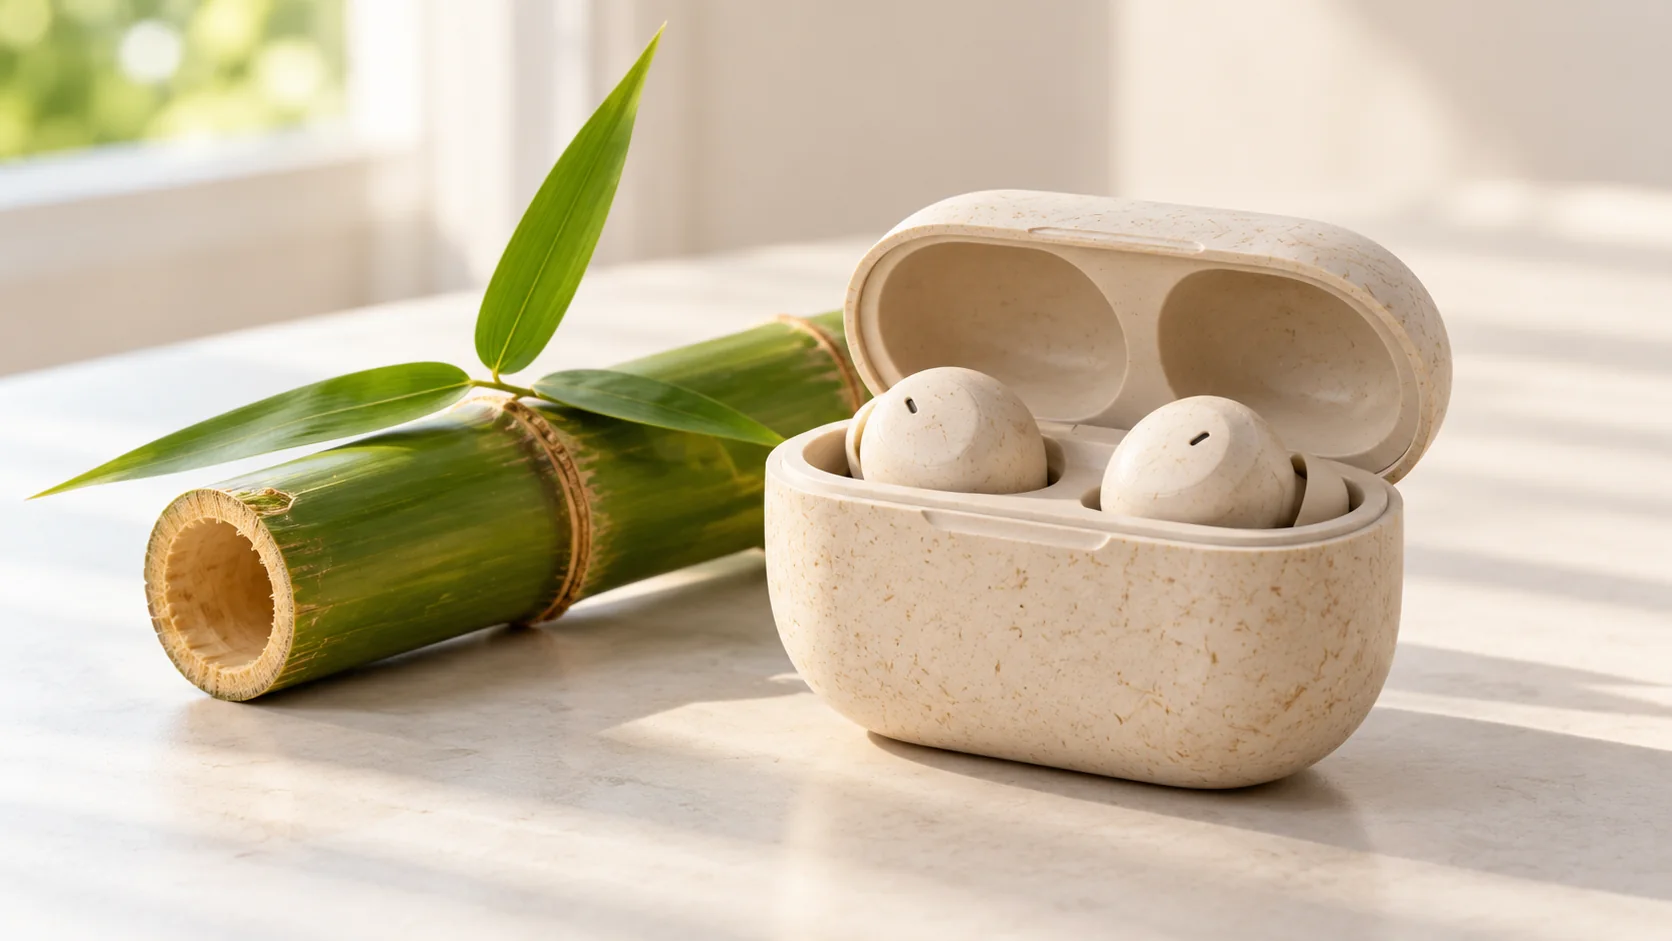
Une coque d'écouteurs Bluetooth et une simple boîte de rangement peuvent sembler deux variantes du même produit plastique. Pour un ingénieur en moulage par injection, il s'agit pourtant de deux cahiers des charges différents. La coque d'un boîtier de charge est généralement mince, sensible aux dimensions et riche en détails fonctionnels : logements de charnière, ouvertures de port de charge, clips, bords d'appui et jeux étroits immédiatement visibles. Une boîte de rangement peut avoir une paroi plus épaisse et une structure plus simple ; elle doit néanmoins rester assez rigide pour résister à la déformation des parois latérales, présenter une surface mate propre, une fermeture répétable et des dimensions stables après refroidissement.
C'est précisément pour ces exigences qu'une demande de « plastique à fibres de bambou » ne suffit pas à choisir une résine. La fibre végétale peut créer un grain naturel reconnaissable et remplacer une partie de la résine conventionnelle, mais la matrice polymère continue de déterminer largement le comportement à l'état fondu, le retrait, la ténacité, la tenue thermique et la stratégie d'outillage. La même source de bambou associée au PP et à l'ABS donne deux matériaux aux fenêtres de mise en œuvre distinctes et aux limites d'application différentes.
wooyopet a développé les deux compounds présentés ici pour des pièces moulées par injection : un PP à fibres de bambou et un ABS à fibres de bambou. Cet article compare leurs propriétés vérifiées, puis suit deux projets depuis le premier essai jusqu'aux corrections dimensionnelles et de surface. L'objectif est pratique : montrer où chaque matériau est adapté, quels réglages constituent un point de départ raisonnable et quels défauts attribués au matériau relèvent en réalité du moule ou du procédé.
L'argument environnemental doit lui aussi être décrit avec exactitude. Les deux nuances reposent sur une matrice thermoplastique conventionnelle. La fibre de bambou permet d'introduire un composant végétal valorisé et de réduire la part purement pétrochimique du compound, mais ni le PP ni l'ABS ne devient intrinsèquement biodégradable du seul fait de l'ajout de fibre de bambou. Un projet crédible doit documenter l'origine et la teneur en fibre, valider la durée de vie et recourir à la filière de recyclage ou d'élimination disponible sur le marché visé.
1. Deux compounds à fibres de bambou, deux rôles techniques
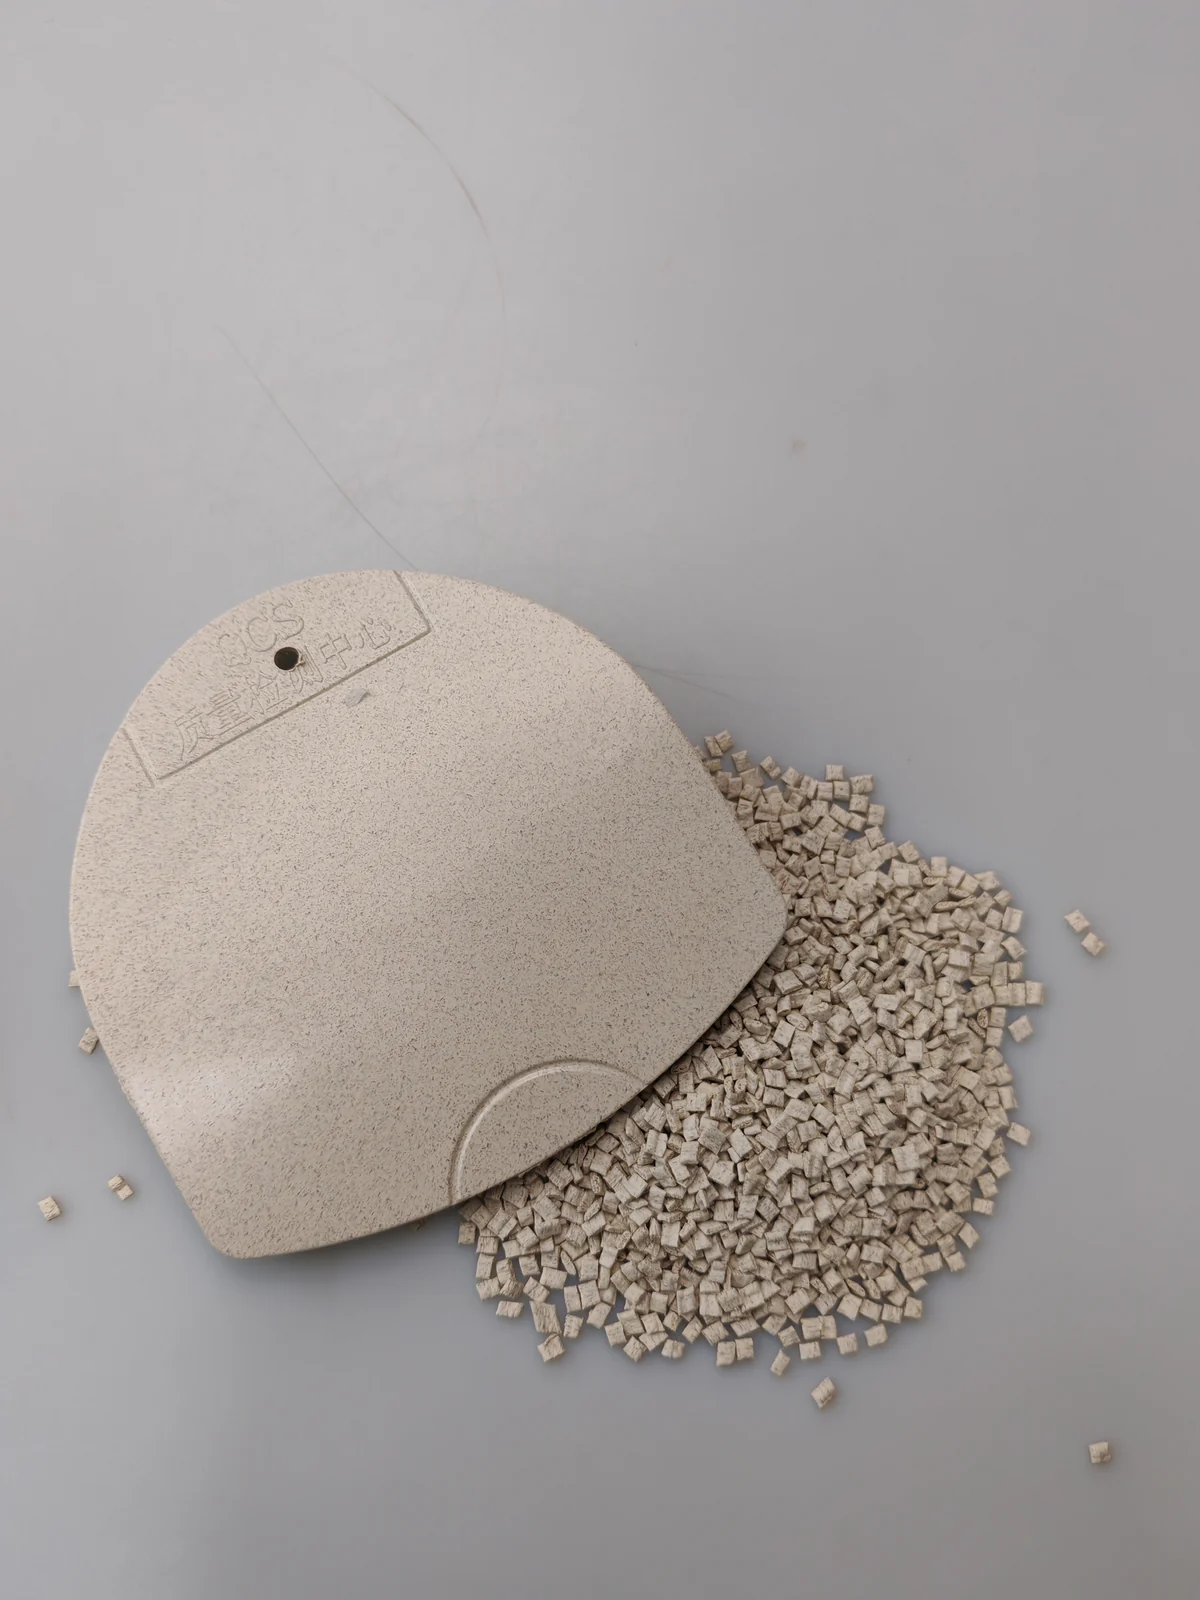
La nuance à base de PP associe du polypropylène à de la fibre de bambou traitée. À l'état naturel, elle est de teinte claire, présente de fines particules végétales visibles et peut conserver une légère note de bambou. Son retrait relativement faible pour un compound à base de PP et son module de flexion de 2 420 MPa la rendent utile pour les boîtiers, les organisateurs et les pièces d'accessoires qui doivent paraître plus fermes que du PP non chargé.
La nuance à base d'ABS reprend le même concept avec une matrice ABS. Elle offre une résistance à la traction et à la flexion plus élevée, un module de flexion supérieur, une dureté de surface plus grande et un retrait au moulage plus faible. Ces caractéristiques en font un candidat plus solide pour les coques dotées de clips, de charnières et de tolérances d'assemblage serrées. La différence ne tient pas à la supériorité d'un matériau sur tous les plans, mais à la façon dont les deux matrices répartissent la rigidité, la réponse au choc, le comportement thermique, le retrait et la mise en œuvre.
| Propriété | PP à fibres de bambou | ABS à fibres de bambou | Pertinence pour la conception |
|---|---|---|---|
| Identification du matériau | PP + fibre de bambou | ABS + fibre de bambou | Le choix de la matrice modifie l'outillage et le comportement en service |
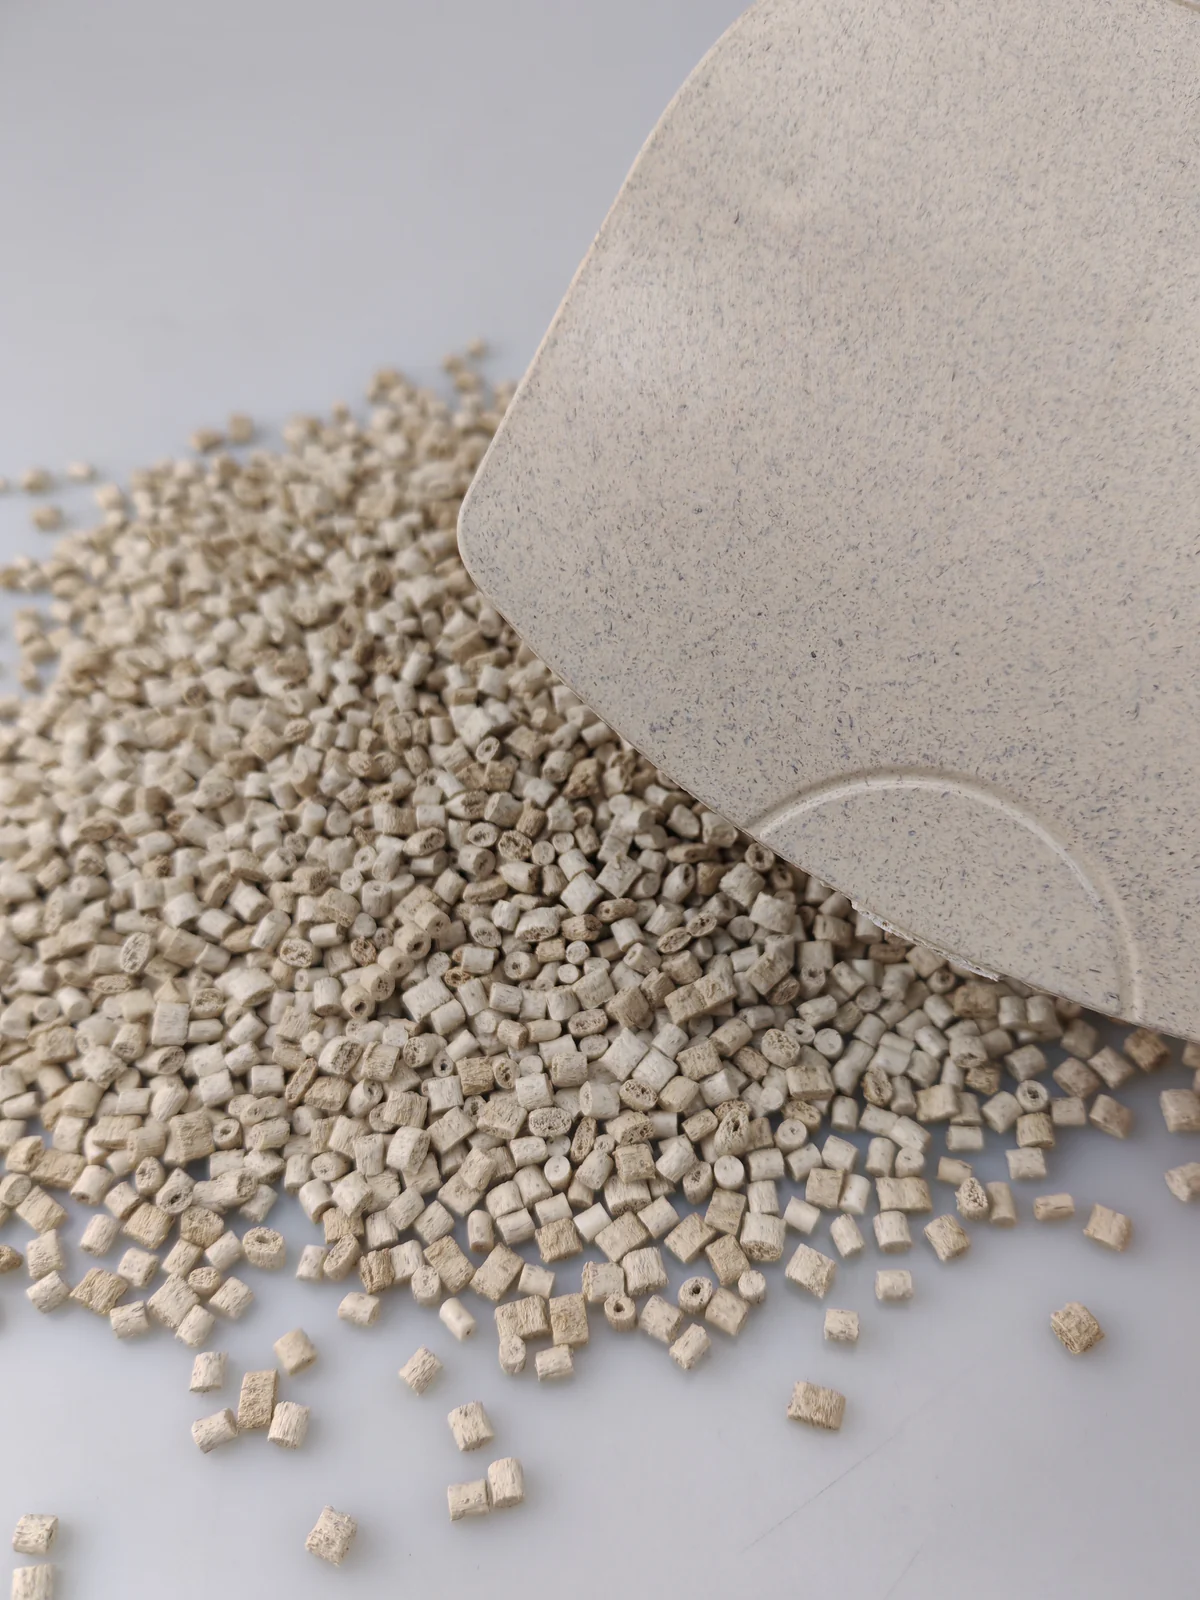
| Aspect naturel | Blanc / pâle, fin grain de bambou | Blanc / pâle, fin grain de bambou | Valider la plaque moulée, car les particules végétales influencent la teinte finale |
| Densité | 1,19 g/cm³ | 1.10 g/cm³ | Utile pour les calculs de masse de pièce et de consommation de matière |
| Indice de fluidité | 13,6 g/10 min à 230 °C / 2,16 kg | 8,5 g/10 min à 220 °C / 10 kg | Les conditions d'essai diffèrent ; ne classez pas la fluidité sur ces seules valeurs |
| Retrait au moulage | MD 0.8%–1.1% | 0.4%–0.6% | L'ABS est le point de départ le plus naturel pour un ajustement de précision |
| Résistance à la traction | 35 MPa | 40 MPa | L'ABS présente la valeur de traction la plus élevée |
| Allongement à la rupture | 4.8% | 2.5% | La géométrie doit éviter toute concentration de contraintes vive dans les deux nuances |
| Résistance à la flexion | 62 MPa | 73 MPa | Déterminant pour la tenue des parois latérales et du couvercle |
| Module de flexion | 2 420 MPa | 2 800 MPa | À géométrie comparable, l'ABS donne la coque la plus ferme |
| Résistance au choc Izod entaillé, 23°C | 4,0 kJ/m² | 5,0 kJ/m² | La conception de la pièce et la position des lignes de soudure restent déterminantes |
| Dureté Shore | 74 HD | 78 HD | L'ABS procure la sensation de surface la plus dure |
| Température de fléchissement sous charge | 90 °C à 1,82 MPa ; 126 °C à 0,45 MPa | 85 °C à 1,82 MPa | Les valeurs doivent être comparées sous la même charge |
| Fusion / valeur de transition thermique indiquée | 170°C | 170°C | Utilisez les plages de mise en œuvre du fournisseur plutôt que cette seule valeur |
Pourquoi les valeurs d'indice de fluidité ne permettent pas un classement direct de la fluidité
La nuance PP est annoncée à 230 °C sous une charge de 2,16 kg. La nuance ABS est annoncée à 220 °C sous une charge de 10 kg. L'augmentation de la charge d'essai peut relever sensiblement le résultat de fluidité mesuré, tandis qu'une variation de température modifie la viscosité d'une autre manière. Une valeur de 13,6 et une valeur de 8,5 obtenues dans ces conditions différentes ne permettent pas d'affirmer que la nuance PP remplira plus facilement une coque d'écouteurs donnée.
Pour le remplissage du moule, partez du matériau, de la presse et de la géométrie réels. L'épaisseur au seuil d'injection, l'équilibrage des canaux, l'éventage, les transitions d'épaisseur, le profil de vitesse d'injection et le temps de séjour de la matière peuvent compter davantage que l'indice de fluidité publié. Cette valeur publiée reste utile pour la constance des réceptions et l'identification des nuances lorsque la même méthode et les mêmes conditions sont reproduites.
Rigidité et retrait définissent la première limite de sélection
À 2 800 MPa, le compound ABS présente un module de flexion supérieur d’environ 16 % à celui du compound PP, qui affiche 2 420 MPa. Cette différence se voit sur une coque mince : la pièce ABS résiste davantage à la flexion des parois et offre un encliquetage plus ferme. Sa plage de retrait annoncée, 0,4 %–0,6 %, est également plus étroite et plus basse que les 0,8 %–1,1 % du compound PP, ce qui réduit l’amplitude des variations dimensionnelles que le concepteur du moule doit compenser.
Le grade PP reste nettement plus rigide que de nombreux grades PP ordinaires non chargés, et son allongement plus élevé peut être utile lorsqu’une pièce plus épaisse et plus simple gagne à offrir une sensation moins rigide. Il affiche aussi une température de fléchissement sous charge de 126 °C à la charge basse de 0,45 MPa. Cette valeur ne doit pas être comparée directement à celle de l’ABS, annoncée à 1,82 MPa. À cette même charge de 1,82 MPa, la valeur du PP est de 90 °C et celle de l’ABS de 85 °C—un écart assez faible pour que les contraintes réelles de la pièce, l’épaisseur de paroi et l’exposition thermique méritent plus d’attention qu’une température affichée.
2. Projet un : une boîte de rangement pour écouteurs Bluetooth en PP
Le premier client fabriquait une boîte de rangement rectangulaire pour écouteurs true wireless. La pièce présentait une paroi nominale de 2,5 mm et un encliquetage périphérique. Le moule existant avait été conçu pour du PP ordinaire, avec un retrait supposé d’environ 1,5 %–2,0 %. Le client souhaitait conserver ce moule tout en remplaçant l’aspect lisse conventionnel par une texture pâle à base de fibre de bambou.
Premier essai : un aspect de surface acceptable, mais une fermeture lâche
Les réglages initiaux étaient un séchage à 110 °C pendant quatre heures, des zones de fourreau à 160 °C à l’arrière, 170 °C au milieu et 172 °C à l’avant, une buse à 170 °C, un moule à 75 °C et une vitesse d’injection moyenne. La surface moulée était uniformément mate et les fines particules de bambou bien réparties. Deux problèmes fonctionnels subsistaient : l’encliquetage semblait lâche et un jour visible apparaissait le long de la ligne de joint. Les longues parois fléchissaient également plus que ne l’attendait l’équipe produit.
Le premier diagnostic était dimensionnel. Le compound PP à fibre de bambou se rétracte de 0,8 %–1,1 % dans le sens machine, soit sensiblement moins que la tolérance de retrait intégrée au moule prévu pour le PP ordinaire. Une empreinte compensée pour un retrait plus élevé ne donne pas automatiquement les dimensions finales visées lorsqu’on utilise un compound à retrait plus faible. L’empreinte du moule a donc été corrigée autour d’une valeur d’essai de 0,9 %, puis les dimensions ont été mesurées sur des échantillons stabilisés plutôt que sur les premières pièces chaudes.
Maintien, température de moule et humidité corrigés ensemble
La température du moule est passée de 75 °C à 78 °C, la pression de maintien a été augmentée de 10 % et le temps de maintien prolongé de deux secondes. Le temps de séchage est passé de quatre à cinq heures pour la même consigne de 110 °C, avec de l’air déshumidifié. Ces modifications ne visaient pas à « forcer » la matière dans le moule. Elles ont stabilisé le front d’écoulement, amélioré le transfert de pression avant le figeage du seuil d’injection et éliminé l’humidité résiduelle susceptible de perturber la surface autour de la fermeture.
Après la correction dimensionnelle, l’encliquetage s’est engagé de façon régulière et le jour de joint s’est refermé. La paroi restait toutefois plus souple que la cible. Il s’agissait d’une question de structure, et non d’une raison de continuer à augmenter la pression. Le passage de la paroi nominale de 2,5 mm à 2,8 mm a donné la sensation recherchée, avec un risque moindre d’introduire des contraintes locales au niveau du clip.
Résultat stable
Le rendement de production est passé de 79 % lors du premier essai à 93 % après stabilisation de la compensation d’empreinte, du séchage et du maintien. La texture pâle de bambou est restée visible sans revêtement, et l’écart de couleur mesuré entre lots a été maintenu à ΔE 1,5 ou moins selon la méthode de contrôle convenue avec le client. Le projet a confirmé que le PP à fibre de bambou convient à un boîtier électronique de précision moyenne, à condition de ne pas considérer le moule comme dimensionnellement interchangeable avec un outillage prévu pour le PP ordinaire.
| Poste boîte de rangement en PP | Premier essai | Orientation stable | Raison |
|---|---|---|---|
| Séchage | 110 °C / 4 h | 110 °C / 5 h, air déshumidifié | Réduire les variations de surface liées à l’humidité |
| Fourreau | 160 / 170 / 172 °C | Maintenu dans les zones validées de 155–175 °C | Éviter un historique thermique inutile |
| Buse | 170°C | Point de départ 170 °C | Écoulement stable sans brûler la fibre |
| Moule | 75 °C | 78 °C | Améliorer la reproduction de surface et le transfert de pression |
| Maintien | Référence | Pression +10 % ; temps +2 s | Améliorer les dimensions de la fermeture avant le figeage du seuil d’injection |
| Paroi latérale | 2,5 mm | 2,8 mm | Atteindre la rigidité cible par la structure, et non par un compactage excessif |
| Limite d'élasticité | 79% | 93% | Mesuré après corrections combinées du moule et du procédé |
3. Projet deux : une coque de boîtier de charge Bluetooth en ABS
Le second client fabriquait la coque extérieure d’un boîtier de charge pour écouteurs Bluetooth. Par rapport à la boîte de rangement en PP, cette pièce présentait des parois plus minces, une zone de charnière, des lignes de joint serrées et des exigences esthétiques plus élevées. Le procédé existant utilisait de l’ABS ordinaire : séchage à 80 °C pendant deux heures, fourreau réglé à 180 °C à l’arrière, 190 °C au milieu et 200 °C à l’avant, buse à 200 °C, moule à 50 °C et injection rapide.
L’application de la recette ABS ordinaire a créé trois défauts
Les premières pièces en ABS à fibre de bambou présentaient des stries argentées, des marques d’écoulement visibles et un retassure près de la charnière. Les stries argentées indiquaient d’abord un séchage insuffisant : la fibre végétale apporte une sensibilité à l’humidité supérieure à ce que la routine ABS ordinaire du client était conçue pour absorber. L’injection rapide dans un moule froid rendait aussi le front d’écoulement moins uniforme et les lignes de soudure et d’écoulement plus visibles sur la surface mate et pâle.
Le retassure de la charnière a nécessité un diagnostic distinct. Il se situait dans une zone localement épaisse et sensible à la pression, suffisamment éloignée du seuil d’injection pour que le compactage perde de son efficacité à mesure que le seuil figeait. Augmenter globalement le compactage aurait pu surcompacter le reste de la coque. La solution devait améliorer le trajet de pression et réduire la masse locale.
Le séchage et la fenêtre de température en premier
Le séchage est passé à 95 °C pendant cinq heures avec un déshumidificateur. Le fourreau a été réglé à 170 °C à l’arrière, 178 °C au milieu et 190 °C à l’avant, avec une buse à 190 °C. La température du moule est passée de 50 °C à 70 °C, la vitesse d’injection de rapide à moyennement lente, la pression de maintien a augmenté de 15 % et le temps de maintien de trois secondes.
Après cette modification, les stries argentées ont disparu et les marques d’écoulement visibles ont été nettement réduites. Le grain mat naturel de la matière est devenu plus régulier, car la matière fondue entrait dans une empreinte plus chaude avec un front d’écoulement plus calme et plus stable. Ce résultat vaut pour la pièce et le moule documentés ; il ne doit pas être transformé en affirmation générale selon laquelle l’ABS à fibre de bambou ne peut jamais présenter de marques d’écoulement. La disposition du seuil d’injection, les transitions de paroi, la dispersion des fibres et l’éventage déterminent toujours la surface finale.
La charnière a nécessité une correction du moule et de la géométrie
Le seuil d’injection a été déplacé de 3 mm vers la charnière afin de raccourcir le trajet de pression. L’épaisseur de paroi dans la zone de charnière a été réduite de 2,0 mm à 1,8 mm pour supprimer le point chaud local. Après ces changements, l’équipe a procédé à un second ajustement plus fin : la pression de maintien a encore augmenté de 10 % par rapport à la nouvelle référence et le temps de maintien de deux secondes. Le retassure a disparu sans créer de bavure le long de la ligne de joint.
Le rendement final est passé de 76 % lors du premier essai à 93 %. La coque a satisfait au contrôle dimensionnel du client pour le jour de joint et l’ouverture du port de charge, et la surface mate à grain fin naturel a été acceptée sans opération de peinture secondaire. Le projet illustre pourquoi le grade ABS constitue le point de départ le plus naturel pour une coque de précision compacte : il combine un module de flexion de 2 800 MPa, un retrait de 0,4 %–0,6 % et une surface plus dure, mais il exige toujours une discipline de séchage propre aux fibres végétales et une conception du seuil d’injection adaptée à la pièce.
| Poste boîtier de charge en ABS | Réglage ABS ordinaire | Orientation stable fibre de bambou | Effet observé |
|---|---|---|---|
| Séchage | 80 °C / 2 h | 95 °C / 5 h, air déshumidifié | Stries argentées supprimées |
| Zones de fourreau | 180 / 190 / 200 °C | 170 / 178 / 190 °C | Historique thermique maîtrisé tout en conservant le remplissage |
| Buse | 200°C | 190 °C | Exposition thermique inutile réduite |
| Moule | 50°C | 70 °C | Front de matière plus stable et meilleure reproduction de la surface |
| Vitesse d'injection | Rapide | Profil de départ moyen à bas | Perturbations visibles d'écoulement réduites |
| Position du seuil d'injection | Emplacement d'origine | 3 mm vers la charnière | Chemin de compactage amélioré vers la zone sujette aux retassures |
| Paroi de charnière | 2,0 mm | 1,8 mm | Masse locale et écart de refroidissement réduits |
| Limite d'élasticité | 76% | 93% | Après séchage, modifications du procédé et du moule |
4. Comment choisir entre PP et ABS à fibres de bambou
Le choix de la matière doit partir de la fonction du composant concerné. Une marque peut utiliser de l'ABS pour la coque de précision d'un boîtier de charge et du PP pour une boîte de protection ou un plateau intérieur plus simple. Recourir à une même source végétale n'impose pas d'employer une seule matrice polymère pour toutes les pièces.
| Exigence produit | Point de départ privilégié | Pourquoi | Ce qu'il reste à valider |
|---|---|---|---|
| Coque mince, plan de joint serré, encliquetage ou charnière | ABS à fibres de bambou | Module plus élevé, surface plus dure et retrait de 0,4 %–0,6 % | Résistance à la chute, lignes de soudure, fatigue des clips et limite esthétique |
| Boîte de rangement plus épaisse aux exigences dimensionnelles modérées | PP à fibres de bambou | Rigidité pratique, voie de moulage PP bien connue et tenue thermique pour sollicitations modérées | Flexion des parois, compensation du retrait au moule et force de fermeture |
| Moule PP standard existant | Essai PP avec plan de mesure | La matrice reste du PP, mais le compound chargé présente un retrait différent | Dimensions d'empreinte, figuration du seuil, gauchissement et géométrie d'encliquetage |
| Coque esthétique mate haut de gamme | Essai ABS en premier | Le projet a obtenu une surface fine et régulière sans peinture | Plaque moulée approuvée, visibilité des fibres, ΔE et limites de marques d'écoulement |
| Coût matière le plus bas | Chiffrer les deux compounds finaux | Le poids de la pièce, le cycle, le rendement et les finitions secondaires influent sur le coût total | Prix livré, rebuts, suppression du revêtement et temps de cycle |
Pour un boîtier de charge, le retrait plus faible de la nuance ABS vaut souvent plus qu'un écart nominal de prix matière, car les rejets à l'assemblage peuvent dominer le coût. Pour une boîte comportant moins de détails de précision, le PP peut être la voie la plus simple. Aucun des deux choix ne doit se fonder sur la seule mention de la fibre.
5. Fenêtres de mise en œuvre de départ pour les essais de production
Les réglages ci-dessous sont des références de travail, et non des recettes machine garanties. Le diamètre de vis, le temps de séjour, la disposition des canaux, l'acier du moule, l'éventage, l'épaisseur de la pièce et le taux de rebroyage déplacent l'optimum. Commencez près de la limite basse, inspectez la matière fondue et la surface moulée, puis ne modifiez qu'une variable à la fois.
| Étape | PP à fibres de bambou | ABS à fibres de bambou | Point de contrôle |
|---|---|---|---|
| Séchage | 100–120 °C pendant 4–5 h | 90–100 °C pendant 4–5 h | Utilisez de l'air déshumidifié et protégez la matière séchée de toute reprise d'humidité |
| Zone arrière | 155–165°C | 165–175°C | Maintenez une alimentation stable ; évitez un temps de séjour excessif |
| Zone centrale | 160–175°C | 175–180 °C | Utilisez la température la plus basse assurant une plastification stable |
| Zone avant | 160–175°C | 180–200°C | N'augmentez que si le remplissage l'exige et si la couleur de la fibre reste stable |
| Buse | 160–175°C | 180–200°C | Évitez la figuration sans surchauffer la matière stagnante |
| Moule | 70–80°C | 60–90 °C | Équilibrez la reproduction de surface, le transfert de pression et le cycle |
| Vitesse d'injection | Point de départ moyen | Moyenne à basse pour les coques esthétiques | Adaptez le profil à la géométrie ; évitez une vitesse élevée unique sur toutes les sections |
| Broyat | Restez à 20 % ou moins comme limite de départ maîtrisée | Suivez l'historique thermique, la couleur, l'odeur, l'écoulement et la conservation des propriétés mécaniques | |
Le rebroyage doit provenir de canaux internes connus et propres ou de pièces rejetées de la même formulation. Une limite de 20 % est un point de départ de projet prudent, et non une approbation automatique pour toutes les coques. Des historiques thermiques multiples peuvent foncer la fibre végétale, modifier l'odeur, raccourcir les fibres et accroître la variabilité d'aspect d'un lot à l'autre. Si le produit impose une exigence esthétique stricte, fixez des limites d'acceptation distinctes pour la production en matière vierge et celle contenant du rebroyage.
6. Résolution des défauts les plus fréquents
| Défaut | Premières vérifications | Séquence de correction pratique |
|---|---|---|
| Traînées argentées | Humidité, exposition en trémie, gaz occlus | Vérifiez le séchage déshumidifié et la manutention ; examinez ensuite l'éventage, la vitesse et le temps de séjour |
| Points noirs ou odeur de brûlé | Température de matière fondue excessive, séjour prolongé, zones mortes | Abaissez les zones les plus chaudes, réduisez le temps de séjour, purgez et inspectez les dépôts sur la vis et la buse |
| Marques d'écoulement | Moule froid, vitesse brutale, restriction au seuil d'injection, transition d'épaisseur | Stabilisez la température du moule, profilez la vitesse, inspectez le seuil d'injection et améliorez l'éventage |
| Retassure près de la charnière ou du bossage | Épaisseur locale, chemin de compactage long, figuration précoce du seuil | Réduisez la masse locale, déplacez ou redimensionnez le seuil d'injection, puis optimisez la pression de maintien et sa durée |
| Clip desserré ou jeu d'assemblage | Marge de retrait erronée, maintien insuffisant, synchronisation de l'éjection | Mesurez des pièces stabilisées, corrigez la compensation d'empreinte et réglez le compactage avant de modifier tout le moule |
| Paroi latérale souple | Géométrie de paroi et portée non soutenue | Améliorez l'efficacité des nervures ou de la paroi ; ne comptez pas uniquement sur une pression de maintien plus élevée |
| Écart de couleur entre lots | Source de fibre, humidité, rebroyage, historique thermique | Utilisez un étalon moulé conservé, maîtrisez le rebroyage et contrôlez le ΔE selon une méthode convenue |
Les compounds à fibres végétales dégagent également plus de gaz que la résine non chargée pendant la mise en œuvre. Les évents du moule doivent être propres et suffisants. Une profondeur d'évent d'environ 0,025–0,038 mm avec une largeur de portée d'au moins 1,5 mm peut être évaluée comme référence initiale d'outillage, mais la profondeur correcte dépend de la résine, de l'ajustement du moule et du risque de bavure. Validez-la sur l'outil réel plutôt que d'appliquer ce chiffre comme une règle universelle.
7. La place de ces compounds de bambou dans le système de matériaux wooyopet
Le portefeuille de fibres végétales de wooyopet associe différentes sources végétales à des systèmes PP, ABS, PE et PA. Le PP à fibres de bambou occupe la position pratique du boîtier et de l'organiseur : aspect naturel clair, grain fin visible, module de flexion de 2 420 MPa et fenêtre d'injection compatible avec de nombreuses opérations de moulage PP après séchage et ajustement de la température du moule. L'ABS à fibres de bambou se rapproche davantage des coques de précision pour l'électronique grand public : module de flexion de 2 800 MPa, résistance à la traction de 40 MPa, résistance au choc sur éprouvette entaillée de 5,0 kJ/m² et retrait au moulage de 0,4 %–0,6 %.
Les deux projets Bluetooth montrent qu'un changement de matière ne se réduit pas à remplacer les granulés dans la trémie. La boîte de rangement en PP a nécessité une compensation du retrait et un ajustement structurel des parois. Le boîtier de charge en ABS a nécessité une nouvelle routine de séchage, un moule plus chaud, un profil d'injection plus calme et une correction du seuil d'injection et de la charnière. Dans les deux projets, la stabilité de production est venue d'une approche traitant matière, moule et conception de pièce comme un seul système.
La fibre de bambou issue de déchets peut trouver une seconde vie utile dans les accessoires électroniques lorsqu'elle est transformée en un compound régulier et associée à la bonne matrice polymère. La valeur crédible ne réside pas dans un vague label environnemental. Elle tient à la combinaison d'une teneur végétale traçable, d'une dépendance réduite à une formulation entièrement pétrochimique, d'une surface non peinte distinctive et d'une pièce finie conforme aux exigences dimensionnelles, d'assemblage et de production.
Pour un nouveau boîtier d'écouteurs, partez du plan plutôt que du nom de la résine. Identifiez les cotes les plus serrées, les charges sur les clips et la charnière, les limites d'écoulement visibles, les transitions d'épaisseur, l'exigence de résistance à la chute et le motif de fibres acceptable. Choisissez ensuite le PP ou l'ABS, moulez des plaques d'essai, établissez une fenêtre de séchage et de mise en œuvre, puis validez l'assemblage fini sur plusieurs lots. C'est cette séquence qui fait passer la fibre de bambou d'une idée décorative à une matière reproductible pour accessoires électroniques.