
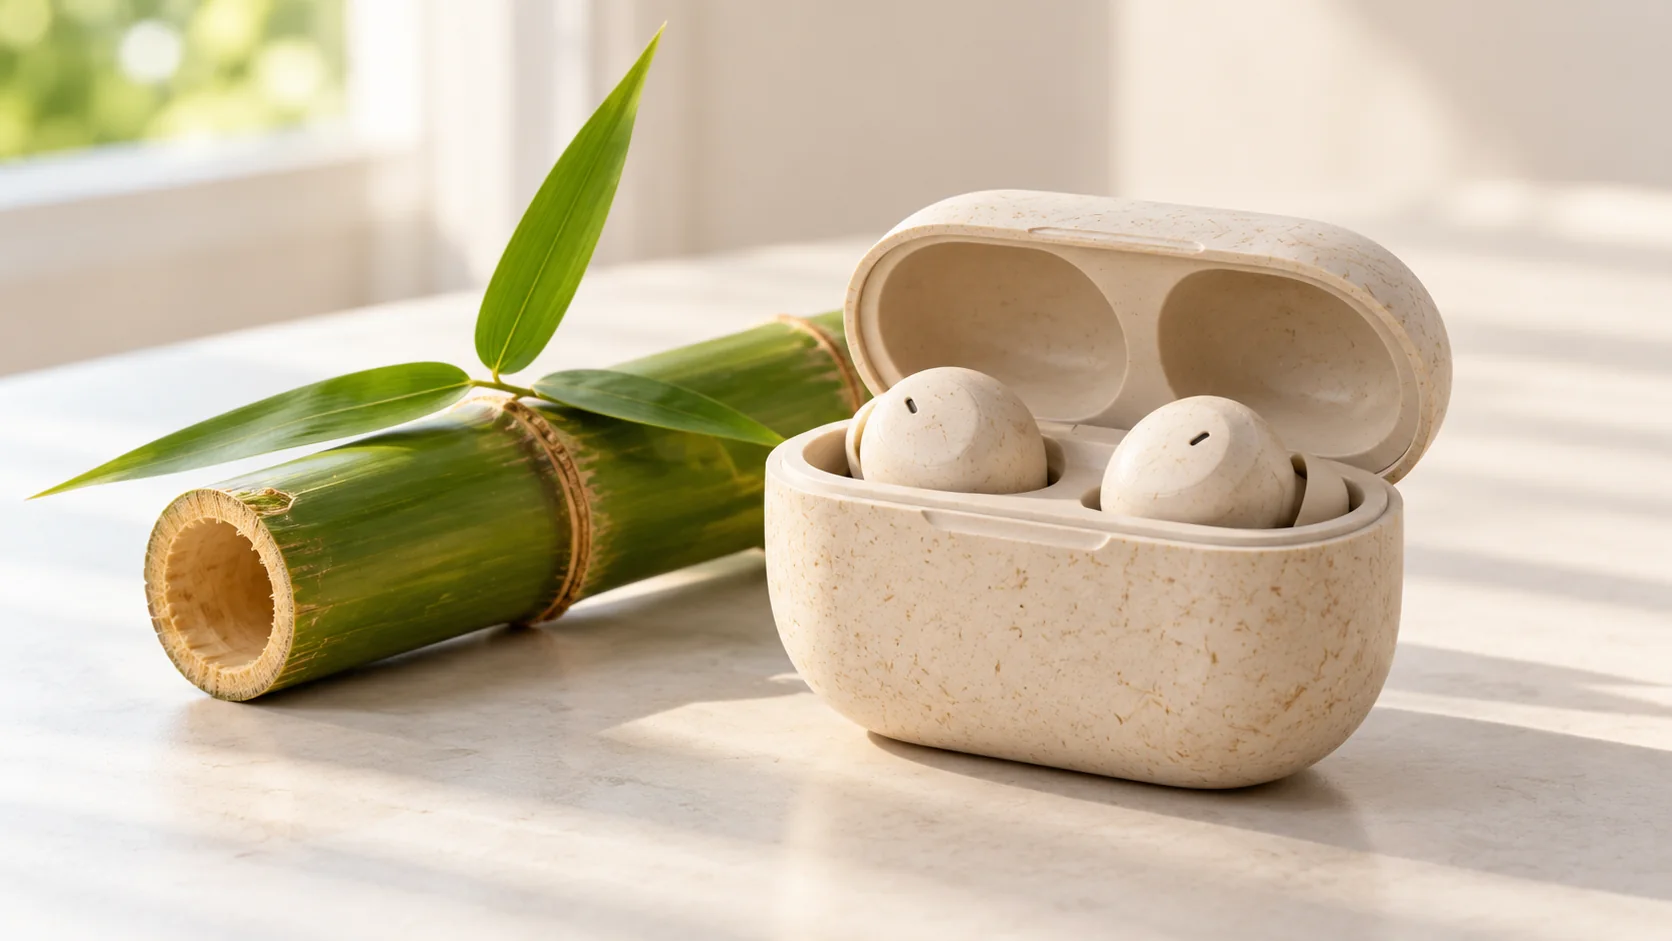
Отбракованное бамбуковое волокно получает вторую жизнь в электронных аксессуарах — решение wooyopet на основе композита с растительным волокном
Два проекта аксессуаров для Bluetooth-наушников показывают, насколько по-разному ведут себя ПП и ABS с бамбуковым волокном в вопросах контроля размеров, конструирования защёлок, качества поверхности и настройки производства.
Вопросы покупателей и инженеров
Вопросы о компаундах с бамбуковым волокном для корпусов Bluetooth-наушников
Можно ли напрямую сравнивать два опубликованных значения ПТР?
Нет. Значение для PP измерено при 230 °C и нагрузке 2,16 кг, а значение для ABS — при 220 °C и нагрузке 10 кг. Поскольку различаются и температура, и нагрузка, эти цифры описывают каждую марку в её собственных условиях испытания; они не доказывают, что один материал заполняет пресс-форму легче другого.
Какой материал лучше подходит в качестве отправной точки для точного зарядного корпуса с защёлками?
ABS с бамбуковым волокном, как правило, является более надёжной отправной точкой, когда приоритетами выступают повторяемость размеров, детали петель, плотные защёлки и жёсткий корпус. ПП с бамбуковым волокном может подойти для более простого ящика для хранения, если важнее стоимость, ударная вязкость и теплостойкость при низких нагрузках, однако его компенсацию пресс-формы и жёсткость стенок необходимо проверять на реальном изделии.
Что обычно вызывает серебристые полосы на корпусе из ABS с бамбуковым волокном?
Остаточная влажность — первый пункт для проверки. Прежде чем повышать температуру расплава, проверьте сушку с осушением воздуха, время пребывания материала в бункере и обращение с ним. Если влажность под контролем, проанализируйте запирание газов, вентиляцию, скорость впрыска и время выдержки.
Можно ли использовать пресс-форму, рассчитанную на обычный PP, без изменений для ПП с бамбуковым волокном?
Её можно использовать для первоначального испытания, но готовые размеры нельзя принимать на веру. Заявленная усадка ПП с бамбуковым волокном составляет 0,8%–1,1%, тогда как пресс-форма заказчика в проекте ящика для хранения была скомпенсирована под обычный PP на 1,5%–2,0%. Измерьте несколько стабилизированных партий и корректируйте оформляющую полость или процесс только после того, как станут ясны направление и величина отклонения.
Для рекомендации по конкретному изделию сообщите wooyopet геометрию корпуса, толщину стенок, конструкцию защёлок и петель, стандарт внешнего вида, типоразмер машины и материал имеющейся пресс-формы.
Электронные аксессуары могут выглядеть одинаково, но предъявляют к материалу разные требования
Корпус Bluetooth-наушников и простой ящик для хранения могут выглядеть как две версии одного и того же пластикового изделия. Однако для инженера по литью под давлением это разные задачи. Корпус зарядного устройства обычно тонкостенный, чувствительный к размерам и насыщенный функциональными деталями: посадочные места петель, отверстия для зарядного порта, защёлки, сопрягаемые кромки и узкие зазоры, которые сразу бросаются в глаза. Ящик для хранения может иметь более толстую стенку и более простую конструкцию, но ему всё равно нужна достаточная жёсткость для сопротивления прогибу боковых стенок, чистая матовая поверхность, повторяемое закрывание и стабильные размеры после охлаждения.
Именно поэтому запроса «пластик с бамбуковым волокном» недостаточно для выбора смолы. Растительное волокно способно создать узнаваемую естественную текстуру и заменить часть обычной смолы, однако полимерная матрица по-прежнему определяет во многом поведение расплава, усадку, ударную вязкость, реакцию на нагрев и стратегию оснастки. Один и тот же бамбуковый источник в сочетании с PP и ABS даёт два материала с различными окнами переработки и разными границами применения.
Компания wooyopet разработала два рассматриваемых здесь компаунда для литых под давлением изделий: ПП с бамбуковым волокном и ABS с бамбуковым волокном. В статье сравниваются их проверенные данные по показателям, а затем прослеживаются два проекта — от первого испытания до корректировок размеров и поверхности. Цель практическая: показать, где подходит каждый материал, какие настройки дают разумную отправную точку и какие кажущиеся дефекты материала на самом деле являются проблемами пресс-формы или процесса.
Экологическую составляющую также следует описывать точно. Обе марки используют обычную термопластичную матрицу. Бамбуковое волокно позволяет ввести возвращённый растительный компонент и снизить полностью нефтехимическую долю в компаунде, однако ни PP, ни ABS не становятся биоразлагаемыми только потому, что в них добавлено бамбуковое волокно. Достоверный проект должен документировать источник и содержание волокна, подтверждать срок службы и использовать доступный на целевом рынке путь переработки или утилизации.
1. Два компаунда с бамбуковым волокном — две инженерные роли
Марка на основе PP сочетает полипропилен с обработанным бамбуковым волокном. В натуральном виде она светлая, содержит мелкие видимые частицы растения и может сохранять лёгкий бамбуковый оттенок. Относительно низкая для компаунда на основе PP усадка и модуль при изгибе 2 420 МПа делают её пригодной для корпусов, органайзеров и деталей аксессуаров, которым нужна большая жёсткость на ощупь, чем у ненаполненного PP.
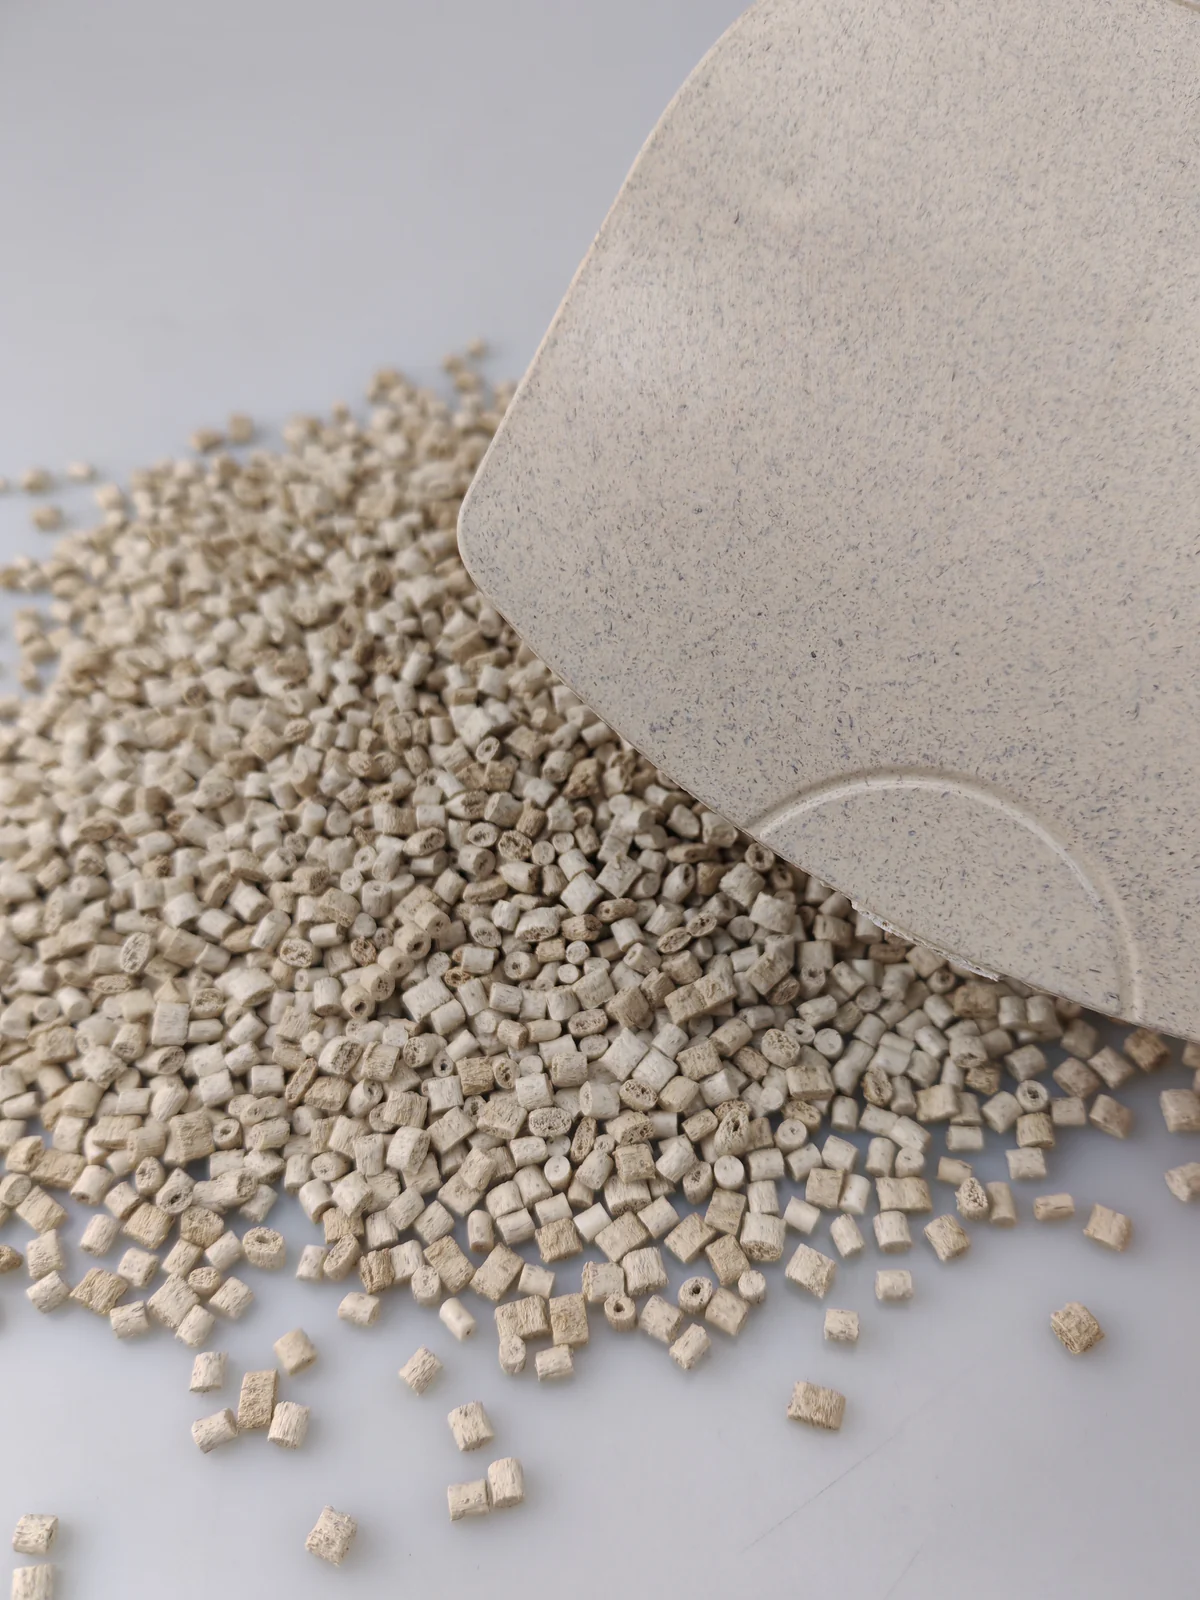
Марка на основе ABS использует ту же концепцию материала с матрицей ABS. Она обеспечивает более высокую прочность на растяжение и на изгиб, более высокий модуль при изгибе, большую твёрдость поверхности и меньшую усадку при литье. Эти характеристики делают её более сильным кандидатом для корпусов с защёлками, петлями и жёсткими допусками на сборку. Различие не в том, что один материал «лучше» по всем параметрам, а в том, что две матрицы по-разному распределяют жёсткость, ударный отклик, поведение при нагреве, усадку и переработку.
| Показатель | ПП с бамбуковым волокном | ABS с бамбуковым волокном | Значение для конструкции |
|---|---|---|---|
| Идентификация материала | PP + бамбуковое волокно | ABS + бамбуковое волокно | Выбор матрицы меняет оснастку и поведение в эксплуатации |
| Естественный внешний вид | Белый / бледный, мелкая бамбуковая текстура | Белый / бледный, мелкая бамбуковая текстура | Проверьте по литой пластине, поскольку частицы растения влияют на итоговый тон |
| Плотность | 1,19 g/cm³ | 1,10 g/cm³ | Полезно для расчётов массы изделия и расхода материала |
| Показатель текучести расплава | 13,6 г/10 мин при 230 °C / 2,16 кг | 8,5 г/10 мин при 220 °C / 10 кг | Условия испытаний различаются; не стоит судить о текучести только по этим значениям |
| Усадка при литье | MD 0.8%–1.1% | 0.4%–0.6% | ABS — более естественная отправная точка для точной посадки |
| Прочность на растяжение | 35 MPa | 40 MPa | ABS даёт более высокое значение прочности на растяжение |
| Удлинение при разрыве | 4.8% | 2.5% | В обеих марках геометрия должна исключать резкую концентрацию напряжений |
| Прочность на изгиб | 62 MPa | 73 MPa | Имеет значение для стойкости боковых стенок и крышки |
| Модуль упругости при изгибе | 2 420 MPa | 2 800 MPa | При сопоставимой геометрии ABS даёт более жёсткий корпус |
| Ударная вязкость по Изоду с надрезом, 23 °C | 4,0 kJ/m² | 5.0 kJ/m² | Конструкция изделия и положение линии стыка потоков остаются решающими |
| Твёрдость по Шору | 74 HD | 78 HD | ABS даёт более твёрдую поверхность на ощупь |
| Температура тепловой деформации | 90 °C при 1,82 МПа; 126 °C при 0,45 МПа | 85 °C при 1,82 МПа | Значения необходимо сравнивать при одинаковой нагрузке |
| Плавление / заявленное значение термического перехода | 170°C | 170°C | Используйте диапазоны переработки от поставщика, а не только это значение |
Почему значения ПТР нельзя читать как прямое сравнение текучести
Для марки PP значение указано при 230 °C и нагрузке 2,16 кг. Для марки ABS — при 220 °C и нагрузке 10 кг. Увеличение испытательной нагрузки может существенно повысить измеренный результат текучести, а изменение температуры влияет на вязкость иным образом. Значения 13,6 и 8,5, полученные в таких разных условиях, не доказывают, что марка PP будет легче заполнять конкретный корпус наушников.
Для заполнения пресс-формы используйте реальный материал, машину и геометрию. Толщина литника, балансировка литниковой системы, вентиляция, переходы толщины стенок, профиль скорости впрыска и время пребывания расплава могут значить больше, чем опубликованный ПТР. Опубликованное значение полезно для контроля входной однородности и идентификации марки при повторении одного и того же метода и условий.
Жёсткость и усадка определяют первую границу выбора
При 2,800 MPa модуль упругости при изгибе компаунда ABS примерно на 16% выше, чем у компаунда PP при 2,420 MPa. Эта разница заметна в тонкой оболочке: изделие из ABS сильнее сопротивляется изгибу боковой стенки и даёт более чёткое срабатывание защёлки. Заявленный диапазон усадки 0.4%–0.6% также уже и ниже, чем 0.8%–1.1% у компаунда PP, что уменьшает величину размерных отклонений, которые должен компенсировать конструктор пресс-формы.
Марка PP по-прежнему значительно жёстче многих обычных марок PP без наполнителя, а более высокое удлинение может быть полезно там, где более толстое и простое изделие выигрывает от менее жёсткой тактильной отдачи. Кроме того, для неё указана температура прогиба под нагрузкой 126°C при более низкой нагрузке 0.45 MPa. Это значение нельзя напрямую сравнивать со значением для ABS, приведённым при 1.82 MPa. При одинаковой нагрузке 1.82 MPa для PP значение составляет 90°C, а для ABS — 85°C; разница настолько мала, что реальные напряжения в изделии, толщина стенки и термическое воздействие заслуживают большего внимания, чем заглавная цифра температуры.
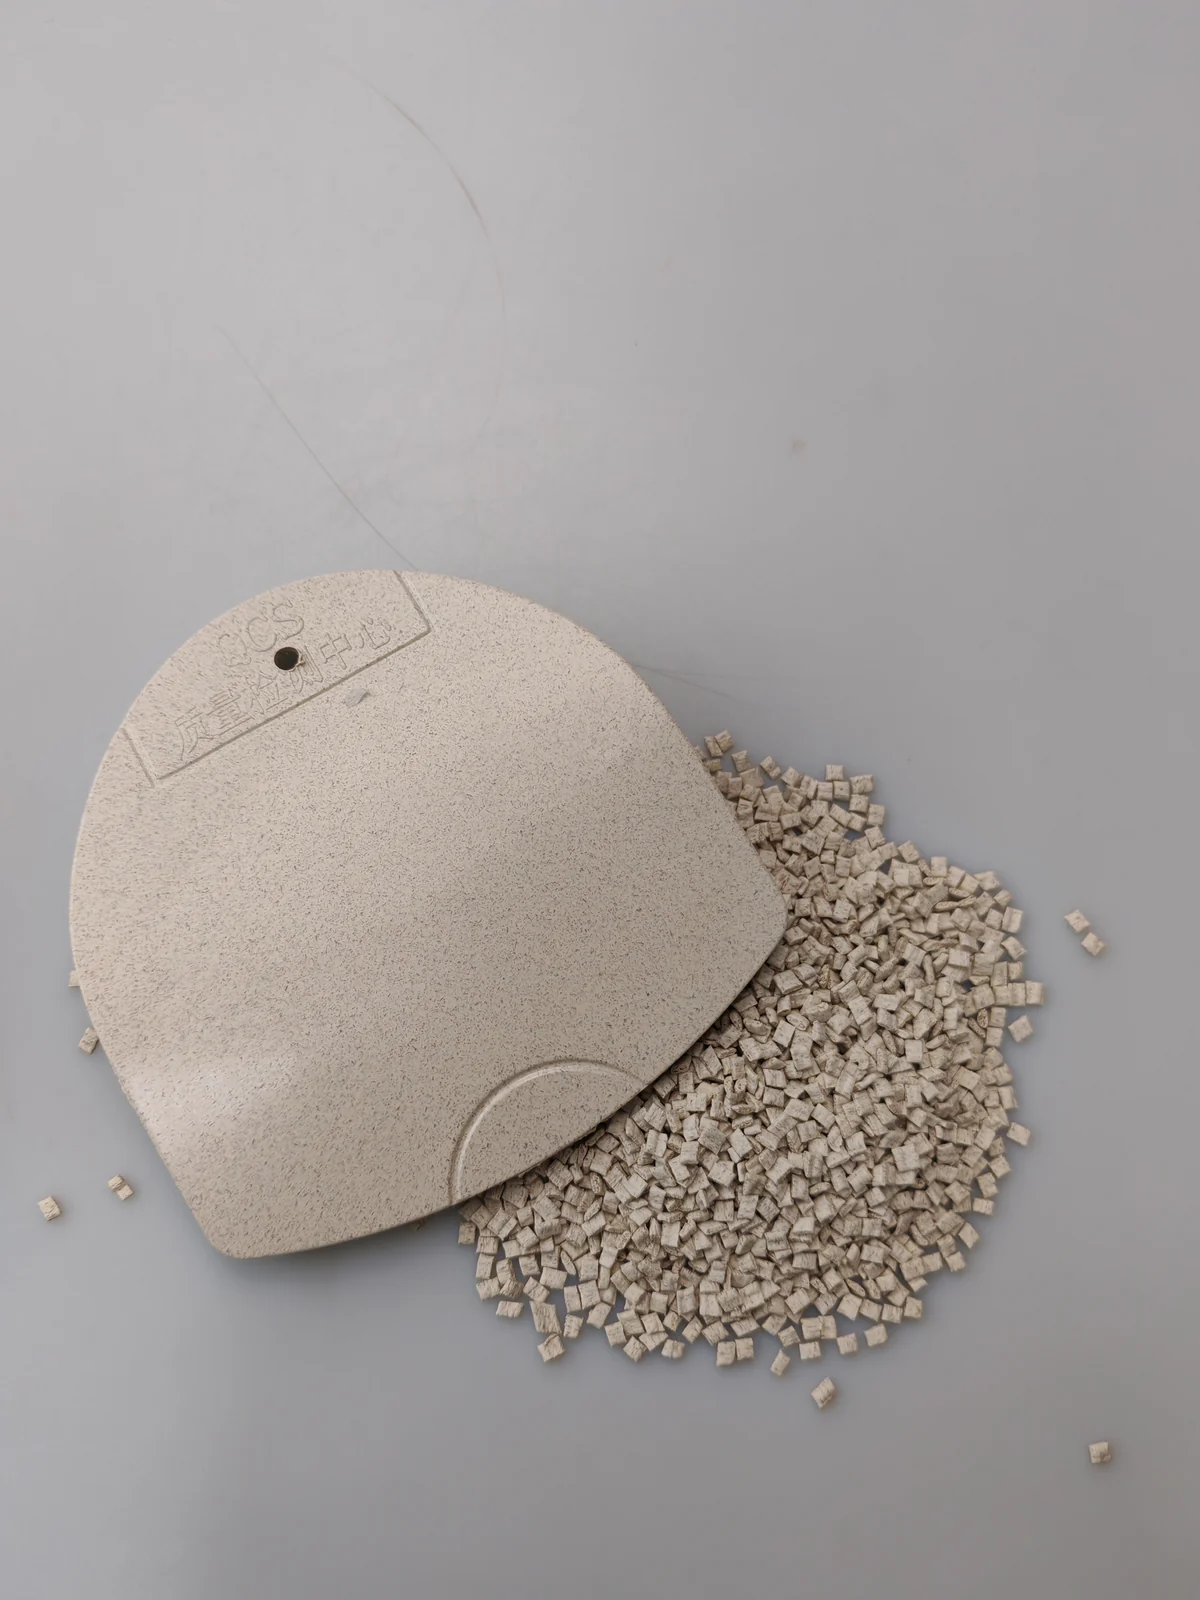
2. Проект первый: бокс для хранения Bluetooth-наушников из PP
Первый заказчик выпускал прямоугольный бокс для хранения полностью беспроводных наушников. В изделии применялась номинальная стенка 2.5 mm и защёлка по периметру. Существующая пресс-форма была разработана для обычного PP с расчётной усадкой примерно 1.5%–2.0%. Заказчик хотел сохранить пресс-форму, заменив гладкий традиционный внешний вид на светлую текстуру бамбукового волокна.
Первое испытание: поверхность приемлема, но замыкание неплотное
Начальные настройки: сушка при 110°C в течение четырёх часов, зоны цилиндра 160°C сзади, 170°C в середине и 172°C спереди, сопло 170°C, пресс-форма 75°C и средняя скорость впрыска. Поверхность отливки была равномерно матовой, а мелкие частицы бамбука распределены хорошо. Оставались две функциональные проблемы: защёлка ощущалась неплотной, а по линии сопряжения появлялся заметный зазор. Длинные боковые стенки также прогибались сильнее, чем ожидала команда продукта.
Первым был размерный диагноз. Компаунд PP с бамбуковым волокном даёт усадку 0.8%–1.1% в направлении впрыска, что существенно меньше усадки, заложенной в пресс-форму для обычного PP. Оформляющая полость, скомпенсированная под более высокую усадку, не даст автоматически нужных конечных размеров при использовании компаунда с меньшей усадкой. Поэтому оформляющую полость скорректировали исходя из пробного значения 0.9%, после чего размеры измеряли на стабилизированных образцах, а не по первым горячим отливкам.
Выдержка под давлением, температура пресс-формы и влажность корректировались одновременно
Температуру пресс-формы повысили с 75°C до 78°C, давление выдержки увеличили на 10%, а время выдержки продлили на две секунды. Время сушки увеличили с четырёх до пяти часов при той же целевой температуре 110°C с использованием осушенного воздуха. Эти изменения не были попыткой «загнать» материал в пресс-форму. Они стабилизировали фронт потока, улучшили передачу давления до запирания литника и удалили остаточную влагу, которая могла искажать поверхность в зоне замыкания.
После размерной коррекции защёлка стала срабатывать стабильно, а зазор по линии сопряжения закрылся. Однако боковая стенка всё ещё ощущалась мягче целевой. Это был вопрос конструкции, а не повод и дальше повышать давление. Увеличение номинальной толщины боковой стенки с 2.5 mm до 2.8 mm дало нужное тактильное ощущение при меньшем риске появления локальных напряжений у защёлки.
Стабильный результат
Выход годного вырос с 79% в первом испытании до 93% после того, как были стабилизированы компенсация полости, сушка и выдержка. Светлая бамбуковая текстура оставалась видимой без покрытия, а измеренное отклонение цвета по партиям удерживалось на уровне ΔE 1.5 и ниже по согласованной с заказчиком методике контроля. Проект подтвердил, что PP с бамбуковым волокном подходит для электронного кейса средней точности при условии, что пресс-форма не рассматривается как размерно взаимозаменяемая с оснасткой для обычного PP.
| Изделие: бокс для хранения из PP | Первое испытание | Стабильный вариант | Обоснование |
|---|---|---|---|
| Сушка | 110°C / 4 h | 110°C / 5 h, с осушенным воздухом | Снизить разброс поверхности, связанный с влажностью |
| Цилиндр | 160 / 170 / 172°C | Оставлено в пределах утверждённых зон 155–175°C | Избегать ненужной термической истории |
| Сопло | 170°C | Начальное значение 170°C | Стабильное течение без подгорания волокна |
| Пресс-форма | 75°C | 78°C | Улучшить воспроизведение поверхности и передачу давления |
| Выдержка под давлением | Базовый режим | Давление +10%; время +2 s | Улучшить размеры замыкания до запирания литника |
| Боковая стенка | 2.5 mm | 2.8 mm | Достичь целевой жёсткости конструкцией, а не избыточной подпиткой |
| Выход годных | 79% | 93% | Измерено после совместной коррекции пресс-формы и процесса |
3. Проект второй: корпус зарядного кейса для Bluetooth-наушников из ABS
Второй заказчик выпускал внешний корпус зарядного кейса для Bluetooth-наушников. По сравнению с боксом для хранения из PP это изделие имело более тонкие стенки, зону шарнира, плотные линии сопряжения и более высокие требования к внешнему виду. В существующем процессе использовался обычный ABS: сушка при 80°C в течение двух часов, настройки цилиндра 180°C сзади, 190°C в середине и 200°C спереди, сопло 200°C, пресс-форма 50°C и быстрый впрыск.
Применение режима для обычного ABS привело к трём дефектам
Первые изделия из ABS с бамбуковым волокном показали серебристые полосы, заметные следы течения и утяжину возле шарнира. Серебристые полосы в первую очередь указывали на недостаточную сушку: растительное волокно вносит более высокую чувствительность к влаге, чем могла учесть обычная процедура заказчика для ABS. Быстрый впрыск в холодную пресс-форму также сделал фронт потока менее равномерным и позволил легче увидеть линии спая и следы течения на светлой матовой поверхности.
Утяжина у шарнира требовала отдельного анализа. Она располагалась в локально утолщённой, чувствительной к давлению зоне, достаточно далеко от литника, из-за чего подпитка становилась менее эффективной по мере запирания литника. Простое повышение общей подпитки могло бы переуплотнить остальную часть оболочки. Решение должно было улучшить путь передачи давления и уменьшить локальную массу.
Сначала — сушка и температурное окно
Сушку изменили на 95°C в течение пяти часов с использованием осушителя. Цилиндр перенастроили на 170°C сзади, 178°C в середине и 190°C спереди при сопле 190°C. Температура пресс-формы выросла с 50°C до 70°C, скорость впрыска изменили с быстрой на средне-низкую, давление выдержки увеличили на 15%, а время выдержки — на три секунды.
После этого изменения серебристые полосы исчезли, а заметные следы течения существенно уменьшились. Естественная матовая структура материала стала более равномерной, поскольку расплав попадал в более тёплую полость с более спокойным и стабильным фронтом потока. Этот результат относится к описанному изделию и пресс-форме; его не следует превращать в универсальное утверждение, что ABS с бамбуковым волокном никогда не даёт следов течения. Расположение литников, переходы толщины стенок, распределение волокна и вентиляция по-прежнему определяют окончательную поверхность.
Шарнир потребовал коррекции пресс-формы и геометрии
Литник перенесли на 3 mm в сторону шарнира, чтобы сократить путь передачи давления. Толщину стенки в зоне шарнира уменьшили с 2.0 mm до 1.8 mm, чтобы убрать локальный перегрев. После этого команда выполнила вторую, меньшую корректировку: давление выдержки увеличили ещё на 10% от обновлённого базового значения, а время выдержки — на две секунды. Утяжина исчезла, не создав облоя по линии сопряжения.
Итоговый выход годного вырос с 76% в первом испытании до 93%. Корпус прошёл размерный контроль заказчика по зазору сопряжения и отверстию зарядного порта, а естественная мелкозернистая матовая поверхность была принята без дополнительной окраски. Проект показывает, почему марка ABS является более естественной отправной точкой для компактного точного корпуса: она сочетает модуль упругости при изгибе 2,800 MPa, усадку 0.4%–0.6% и более твёрдую поверхность, но всё же требует дисциплины сушки растительного волокна и проектирования литниковой системы под конкретное изделие.
| Изделие: зарядный кейс из ABS | Режим для обычного ABS | Стабильный вариант с бамбуковым волокном | Наблюдаемый эффект |
|---|---|---|---|
| Сушка | 80°C / 2 h | 95°C / 5 h, с осушенным воздухом | Серебристые полосы устранены |
| Зоны цилиндра | 180 / 190 / 200 °C | 170 / 178 / 190 °C | Контролируемая тепловая история при сохранении заполнения |
| Сопло | 200°C | 190 °C | Снижена лишняя термическая нагрузка |
| Пресс-форма | 50°C | 70 °C | Более стабильный фронт потока и воспроизведение поверхности |
| Скорость впрыска | Быстро | Средне-низкий начальный профиль | Меньше видимых следов течения |
| Положение литника | Исходное положение | 3 мм в сторону шарнира | Улучшен путь подпитки к зоне, склонной к утяжинам |
| Стенка шарнира | 2,0 мм | 1,8 мм | Снижены локальная масса и разница охлаждения |
| Выход годных | 76% | 93% | После сушки, изменений процесса и пресс-формы |
4. Как выбрать между PP и ABS с бамбуковым волокном
Выбор материала следует начинать с функции конкретного изделия. Для прецизионного корпуса зарядного кейса бренд может применять ABS, а для более простой защитной коробки или внутреннего лотка — PP. Использование одного растительного сырья не требует одной полимерной матрицы для всех деталей.
| Требование к изделию | Предпочтительная отправная точка | Почему | Что ещё требует проверки |
|---|---|---|---|
| Тонкая стенка, плотный стык, защёлка или шарнир | ABS с бамбуковым волокном | Более высокий модуль, более твёрдая поверхность и усадка 0,4–0,6 % | Поведение при падении, линии спая, усталость защёлок и предел по внешнему виду |
| Более толстая коробка для хранения с умеренными требованиями к размерам | PP с бамбуковым волокном | Практичная жёсткость, привычный маршрут переработки PP и теплостойкость при меньшей нагрузке | Гибкость стенки, компенсация усадки в пресс-форме и усилие защёлкивания |
| Существующая пресс-форма для обычного PP | Испытание PP с планом измерений | Матрица остаётся PP, но наполненный компаунд даёт другую усадку | Размеры полости, застывание литника, коробление и геометрия защёлок |
| Премиальный матовый корпус | Сначала испытание ABS | В проекте получена мелкая ровная поверхность без окраски | Согласованная литая плашка, видимость волокна, пределы ΔE и следов течения |
| Наименьшая стоимость материала | Запросить коммерческое предложение на оба финальных компаунда | Масса изделия, цикл, выход годных и вторичная отделка влияют на общую стоимость | Цена поставки, брак, удаление покрытия и время цикла |
Для зарядного кейса меньшая усадка марки ABS часто значит больше, чем номинальная разница в цене материала, поскольку затраты могут определяться отбраковкой при сборке. Для коробки с меньшим числом точных элементов PP может оказаться более простым решением. Ни в том, ни в другом случае выбор нельзя делать только по названию волокна.
5. Исходные окна переработки для производственных испытаний
Приведённые режимы — рабочие ориентиры, а не гарантированные рецепты для машины. Диаметр шнека, время пребывания, схема литниковой системы, сталь пресс-формы, вентиляция, толщина изделия и доля регранулята смещают оптимум. Начинайте ближе к нижней границе, проверяйте расплав и поверхность литого изделия, затем меняйте по одному параметру за раз.
| Этап | ПП с бамбуковым волокном | ABS с бамбуковым волокном | Контролируемый параметр |
|---|---|---|---|
| Сушка | 100–120 °C в течение 4–5 ч | 90–100 °C в течение 4–5 ч | Используйте осушенный воздух и защищайте высушенный материал от повторного влагопоглощения |
| Задняя зона | 155–165°C | 165–175°C | Поддерживайте стабильную подачу; избегайте чрезмерного времени пребывания |
| Средняя зона | 160–175°C | 175–180 °C | Используйте самую низкую температуру, обеспечивающую стабильную пластикацию |
| Передняя зона | 160–175°C | 180–200°C | Повышайте только при необходимости по заполнению и при стабильном цвете волокна |
| Сопло | 160–175°C | 180–200°C | Предотвращайте застывание, не перегревая застойный материал |
| Пресс-форма | 70–80°C | 60–90 °C | Балансируйте воспроизведение поверхности, передачу давления и цикл |
| Скорость впрыска | Средняя как начальная точка | Средне-низкая для корпусных деталей | Профилируйте по геометрии; избегайте одной высокой скорости на всех участках |
| Дроблёнка | Держите на уровне не выше 20 % как контролируемый начальный предел | Отслеживайте тепловую историю, цвет, запах, текучесть и сохранение механических свойств | |
Регранулят должен поступать из известных чистых собственных литников или забракованных изделий той же рецептуры. Предел 20 % — консервативная отправная точка для проекта, а не автоматическое разрешение для любого корпуса. Многократные тепловые воздействия могут затемнить растительное волокно, изменить запах, укоротить волокна и увеличить разброс внешнего вида от партии к партии. Если к внешнему виду изделия предъявляются строгие требования, установите отдельные пределы приёмки для производства только на первичном сырье и для производства с регранулятом.
6. Устранение наиболее частых дефектов
| Дефект | Первичные проверки | Практическая последовательность корректировок |
|---|---|---|
| Серебристые полосы | Влага, пребывание в бункере, защемлённый газ | Проверьте осушенную сушку и обращение с материалом; затем проверьте вентиляцию, скорость и время пребывания |
| Чёрные точки или запах пригорания | Завышенная температура расплава, длительное пребывание, застойные зоны | Снизьте температуру самых горячих зон, сократите время пребывания, продуйте и проверьте отложения на шнеке и сопле |
| Следы течения | Холодная пресс-форма, резкий набор скорости, узкий литник, переход толщины стенки | Стабилизируйте температуру пресс-формы, профилируйте скорость, проверьте литник и улучшите вентиляцию |
| Утяжина у шарнира или бобышки | Локальная толщина, длинный путь подпитки, раннее застывание литника | Уменьшите локальную массу, перенесите или измените размер литника, затем оптимизируйте давление и время выдержки |
| Ослабленная защёлка или зазор при сборке | Неверный припуск на усадку, недостаточная выдержка, момент выталкивания | Измерьте стабилизированные изделия, скорректируйте компенсацию полости и настройте подпитку, прежде чем менять всю пресс-форму |
| Мягкая боковая стенка | Геометрия стенки и неподкреплённый пролёт | Повысьте эффективность рёбер или стенки; не полагайтесь только на увеличение давления выдержки |
| Различие цвета между партиями | Источник волокна, влага, регранулят, тепловая история | Используйте сохранённый литой эталон, контролируйте регранулят и проверяйте ΔE по одному согласованному методу |
Компаунды с растительным волокном при переработке выделяют больше газа, чем чистая смола. Вентиляционные каналы пресс-формы должны быть чистыми и достаточными. Глубину канала около 0,025–0,038 мм при ширине площадки не менее 1,5 мм можно рассматривать как первичный ориентир для оснастки, но правильная глубина зависит от смолы, пригонки пресс-формы и риска облоя. Проверяйте её на реальной оснастке, а не применяйте это число как универсальное правило.
7. Место этих бамбуковых компаундов в системе материалов wooyopet
Портфель растительных волокон wooyopet объединяет различные растительные источники с системами PP, ABS, PE и PA. PP с бамбуковым волокном занимает практичную позицию для корпусов и органайзеров: светлый естественный вид, заметная мелкая текстура, прочность на изгиб 2 420 МПа и окно литья, совместимое со многими процессами переработки PP после сушки и корректировки температуры пресс-формы. ABS с бамбуковым волокном ближе к прецизионным корпусам потребительской электроники: прочность на изгиб 2 800 МПа, прочность на растяжение 40 МПа, ударная вязкость с надрезом 5,0 кДж/м² и усадка при литье 0,4–0,6 %.
Два проекта с Bluetooth показывают, что смена материала не сводится к замене гранул в бункере. Для коробки хранения из PP потребовалась компенсация усадки и корректировка конструкции стенок. Для зарядного кейса из ABS потребовались новый режим сушки, более тёплая пресс-форма, более спокойный профиль литья и корректировка литника и шарнира. В обоих проектах стабильное производство было достигнуто благодаря рассмотрению материала, пресс-формы и конструкции изделия как единой системы.
Отбракованное бамбуковое волокно может получить полезную вторую жизнь в электронных аксессуарах, если переработать его в стабильный компаунд и подобрать подходящую полимерную матрицу. Реальная ценность здесь не в расплывчатом экологическом ярлыке, а в сочетании прослеживаемого растительного содержания, меньшей зависимости от полностью нефтехимической рецептуры, характерной неокрашенной поверхности и готового изделия, которое проходит требования по размерам, сборке и производству.
Для нового кейса для наушников начинайте с чертежа, а не с названия смолы. Определите самые жёсткие размеры, нагрузки на защёлки и шарнир, видимые границы потока, переходы толщины стенок, требование по падению и допустимый рисунок волокна. Затем выберите PP или ABS, отлейте контрольные плашки, установите окно сушки и переработки и проверьте готовую сборку на нескольких партиях. Именно такая последовательность превращает бамбуковое волокно из декоративной идеи в воспроизводимый материал для электронных аксессуаров.