Guide d’utilisation des plastiques composites à fibres végétales : choix des matériaux, taux de dilution des mélanges-maîtres et conditions de transformation de référence
Les plastiques composites à fibres végétales peuvent être injectés directement, mais la forme du matériau et le taux de dilution déterminent la réussite : les granulés précompoundés sont prêts à l’emploi, tandis que les mélanges-maîtres concentrés doivent d’abord être mélangés à un plastique vierge compatible. Cet article présente ces deux voies, trois rapports de dilution et les conditions de transformation correspondantes.
Questions fréquentes des acheteurs et ingénieurs
Questions essentielles avant de choisir la forme du matériau et le rapport de dilution
Les plastiques composites à fibres végétales peuvent-ils être injectés directement ?
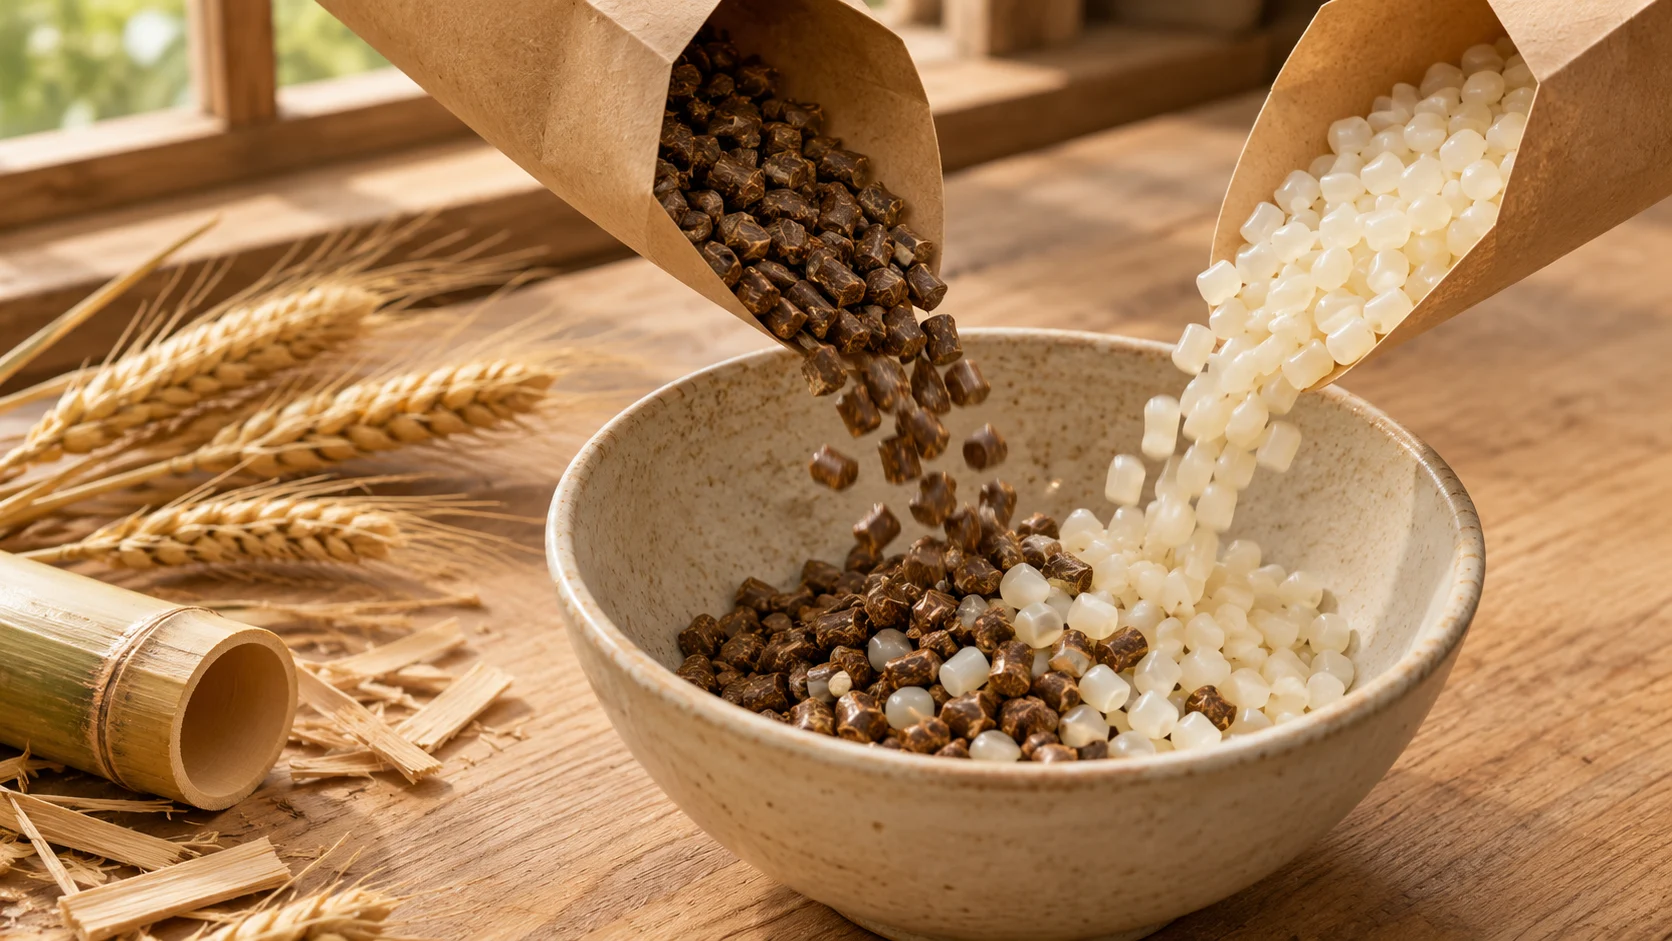
Oui. Dans les granulés précompoundés, fibres et résine ont déjà été mélangées lors de la granulation : ils peuvent être utilisés directement en respectant les conditions de séchage et de température du grade. Les mélanges-maîtres concentrés sont différents : il faut d’abord les mélanger dans les proportions appropriées à un plastique vierge compatible avant de les introduire dans la presse à injecter.
Quelle quantité de plastique vierge faut-il ajouter à un mélange-maître concentré à fibres végétales ?
Pour un mélange-maître à support PP, un rapport massique mélange-maître:PP vierge d’au moins 1:1 est recommandé ; il peut être ajusté à 1:2 ou 1:3 selon les exigences de la pièce. Plus la dilution augmente, plus la part de PP vierge dans le mélange est élevée, plus la densité de fibres diminue et plus les caractéristiques de la matrice deviennent visibles. Il est utile de réaliser des échantillons aux trois rapports avant de choisir.
Les 50%–60% indiqués pour un mélange-maître correspondent-ils à sa teneur en fibres végétales ?
Pas nécessairement. Ce chiffre peut désigner le taux de charge total, autres charges comprises. Avant de calculer la fraction massique finale de fibres, il faut confirmer leur teneur réelle dans le mélange-maître, puis appliquer le rapport de dilution ; sinon, la part végétale de la pièce risque d’être surestimée.
Un matériau dilué à 1:3 est-il équivalent au PP vierge ?
Non. Lorsque la proportion de PP vierge augmente, le matériau présente progressivement davantage les caractéristiques de la matrice PP choisie, mais les fibres végétales modifient toujours l’adhésion interfaciale, la résistance au choc et l’écoulement. Les pièces exigeant une ténacité élevée, une stabilité dimensionnelle ou le remplissage de parois minces doivent être réévaluées avec le grade de PP et le rapport de dilution réels.
Peut-on ajouter un mélange-maître à support PP dans du PE ?
Après une évaluation de compatibilité, certains mélanges-maîtres peuvent être étudiés dans des formulations PE à un taux d’ajout ne dépassant pas 5%, selon la formulation. Pour les produits PE nécessitant davantage de fibres végétales, un mélange-maître à support PE spécialement développé est généralement préférable, comme le WYC-PE YS60E à fibres de coco.
Pour décider rapidement, indiquez la pièce cible, la résine de matrice, la plage de teneur en fibres végétales souhaitée, le procédé de moulage et la consommation annuelle. L’équipe technique proposera un grade, un rapport de dilution initial et un plan d’échantillonnage.
Les plastiques composites à fibres végétales peuvent-ils être injectés directement ? Quelle quantité de plastique vierge faut-il ajouter à un mélange-maître concentré ? Comment les différents rapports de dilution influencent-ils l’aspect et les performances du produit ?
Les plastiques composites à fibres végétales se transforment de manière similaire aux plastiques traditionnels, mais leurs fibres naturelles entraînent certaines différences dans les proportions de mélange, les températures de transformation et l’entretien des moules.
Il existe actuellement deux grandes façons d’utiliser les composites à fibres végétales : utiliser directement des granulés précompoundés ou diluer un mélange-maître concentré avant utilisation. Cet article présente ces deux solutions et leurs conditions de transformation de référence à partir de produits réels de WOOYOPET.
I. Qu’est-ce qu’un plastique composite à fibres végétales ?
Les plastiques composites à fibres végétales (Plant Fiber Composite Plastics) sont une catégorie de composites obtenus en associant des matières végétales naturelles — paille de blé, fibres de bambou, farine de pin rouge, marc de café ou balle de riz — à des thermoplastiques tels que le PP, le PE ou l’ABS, puis en ajustant la formulation et en granulant le mélange.
Ces matériaux peuvent remplacer une partie du plastique d’origine pétrolière tout en conservant certaines caractéristiques de transformation des thermoplastiques classiques et en apportant aux pièces un grain végétal naturel, une texture particulaire et certaines odeurs végétales.
Chaque fibre végétale possède ses propres caractéristiques d’aspect et de transformation. Le bambou peut former un grain naturel fin, la paille de blé donne généralement un effet de particules fibreuses claires, et le pin rouge peut créer une texture boisée plus marquée.
Les plastiques composites à fibres végétales ne doivent pas être assimilés à des plastiques entièrement biodégradables. Leurs performances, leur aptitude à la transformation et leurs propriétés environnementales dépendent de la résine de matrice, du type de fibre et des proportions de la formulation.
II. Deux grandes façons d’utiliser les plastiques composites à fibres végétales
1. Utilisation directe : granulés précompoundés à fibres végétales
L’utilisation directe est une solution relativement simple pour les fabricants souhaitant produire sur leurs équipements plastiques existants sans ajouter d’étape de mélange.
WOOYOPET peut généralement fournir des formulations précompoundées contenant environ 10%–20% de fibres végétales. Le mélange des fibres et du plastique ayant déjà été réalisé pendant la granulation, le matériau peut être introduit directement dans l’équipement selon les exigences de transformation du produit.
La proportion réelle de fibres peut être adaptée aux exigences d’aspect et de performance ; la teneur spécifique de chaque grade dépend de sa formulation.
Exemple de produit 1 : composite PP à paille de blé
Grade : WYC-PP P179050
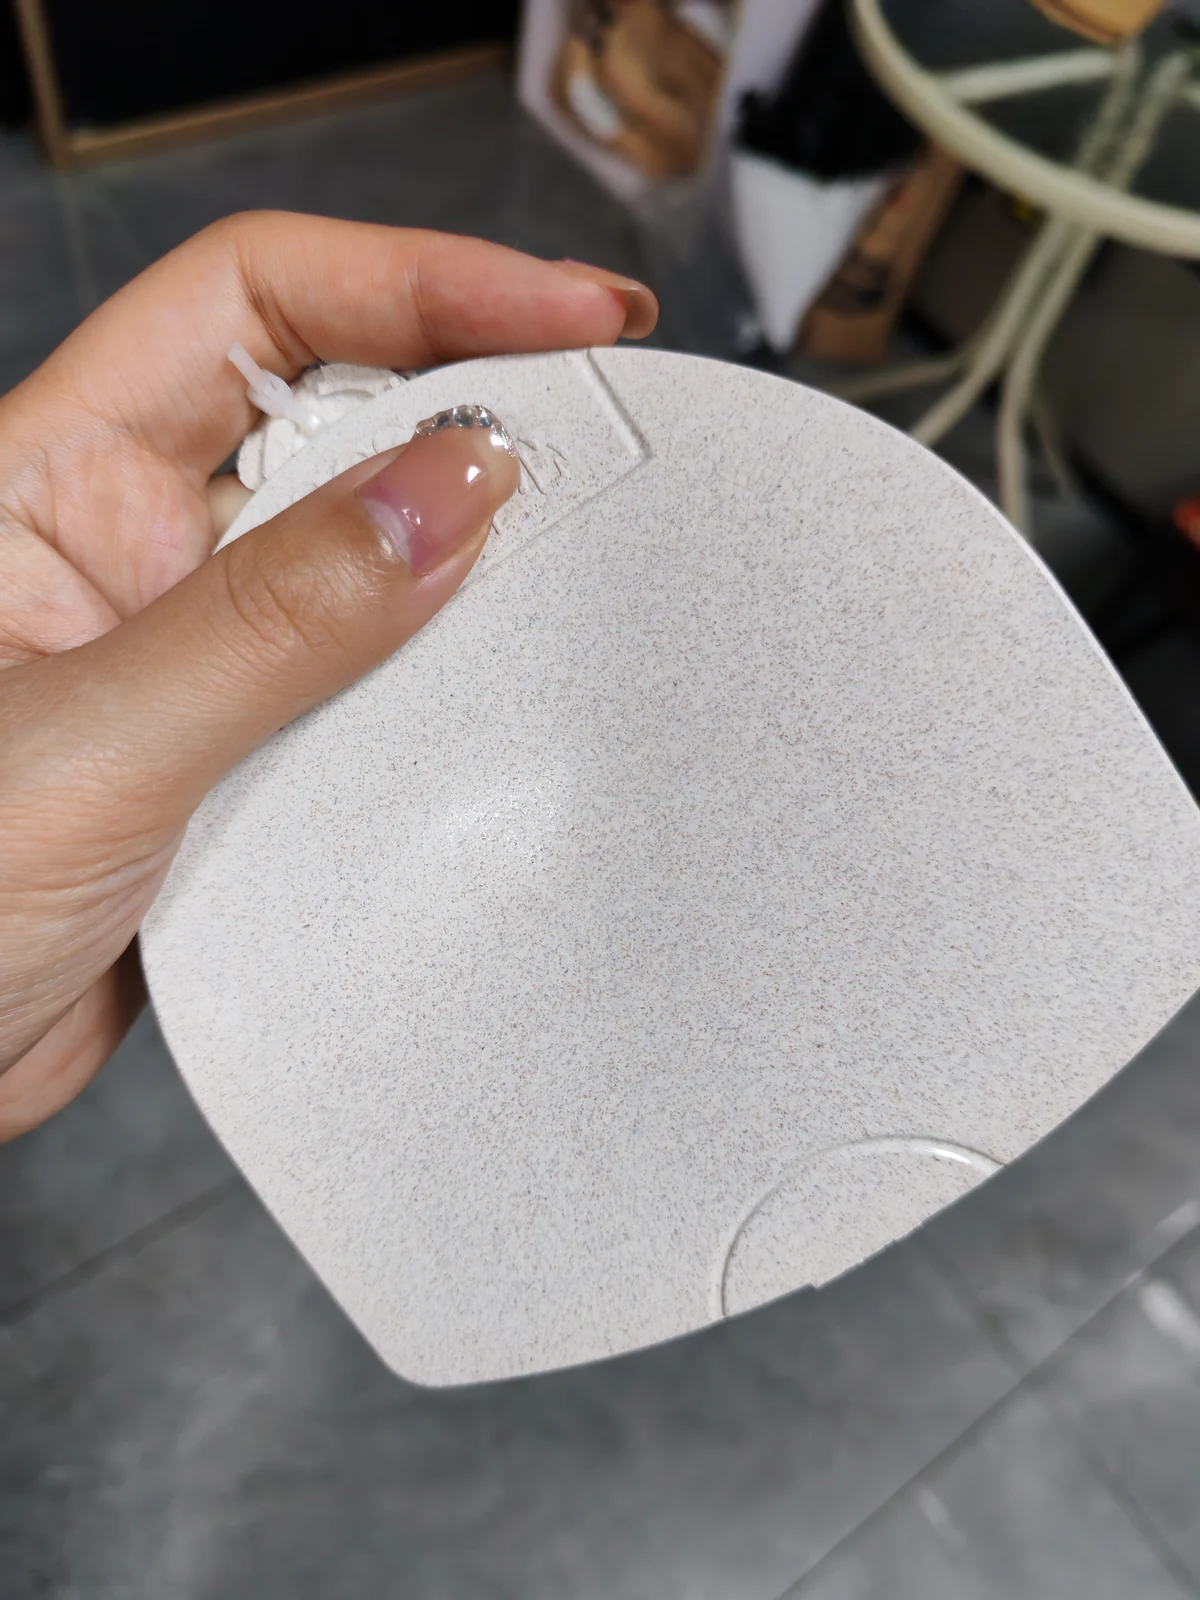
Le PP à paille de blé associe une matrice PP à des fibres naturelles de paille de blé. Sa couleur va du beige clair à la couleur naturelle de la paille, avec des particules végétales visibles à la surface des pièces.
Ses propriétés physiques de référence comprennent :
- Masse volumique : 1.35 g/cm³
- Résistance à la traction : 18 MPa
- Résistance à la flexion : 34 MPa
- Module de flexion : 2,000 MPa
- Résistance au choc entaillé (23 °C) : 3.1 kJ/m²
Il peut servir à fabriquer des pots de fleurs, boîtes de rangement, cintres, articles pour animaux et autres produits courants moulés par injection.
Ce grade est un compound directement transformable ; on peut également ajouter du PP vierge pour ajuster davantage la concentration de fibres selon l’aspect recherché.
Exemple de produit 2 : composite PP à fibres de bambou
Grade : WYC-PP P179203
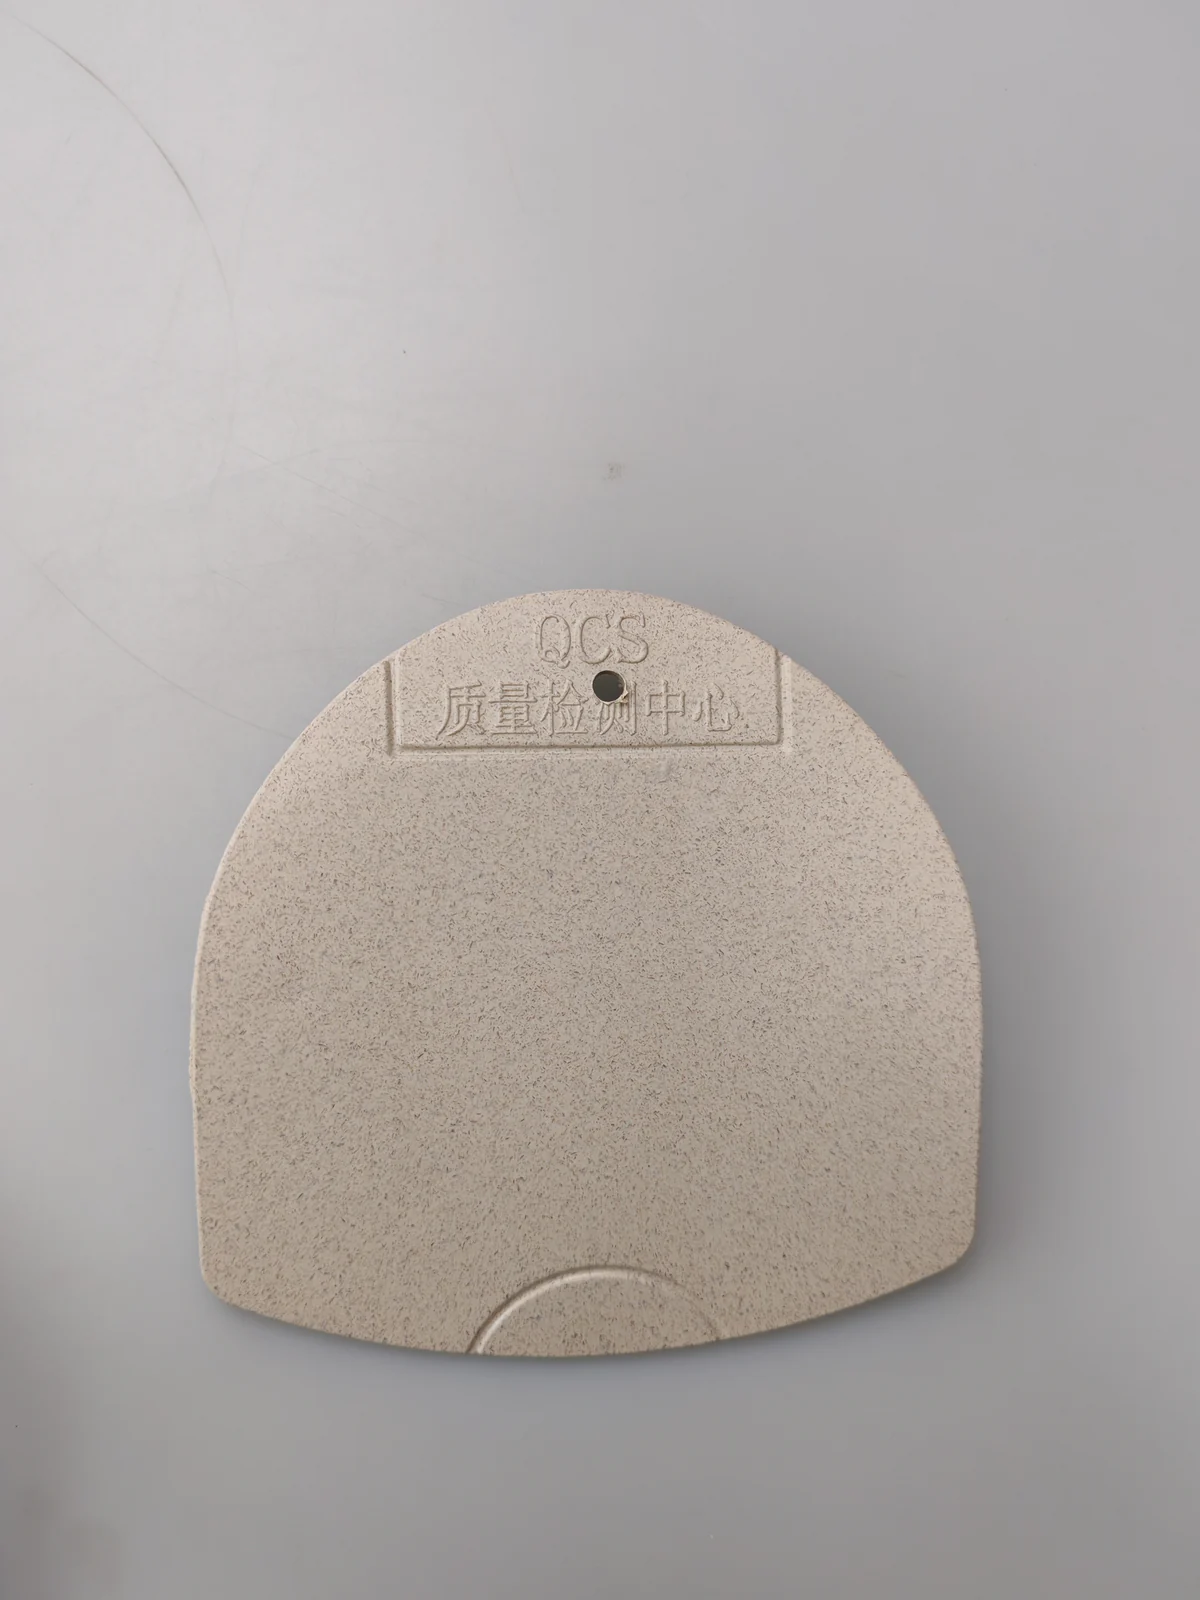
Le PP à fibres de bambou associe des fibres naturelles de bambou traitées à du PP, avec une couleur claire et un grain végétal relativement fin.
Ses propriétés physiques de référence comprennent :
- Masse volumique : 1.19 g/cm³
- Résistance à la traction : 35 MPa
- Résistance à la flexion : 62 MPa
- Module de flexion : 2,420 MPa
- Résistance au choc entaillé (23 °C) : 4.0 kJ/m²
Il convient aux articles de rangement, pots de fleurs, cintres, accessoires pour animaux et autres pièces injectées nécessitant un aspect végétal naturel.
Les propriétés ci-dessus sont les données publiques de référence des produits concernés ; elles ne signifient pas que toutes les formulations contenant 10%–20% de fibres végétales présentent les mêmes performances.
Conditions de transformation de référence pour l’utilisation directe
Les fibres végétales ont généralement une stabilité thermique inférieure à celle du PP classique : la température de transformation mérite donc une attention particulière.
Pour certains systèmes PP à fibres végétales, on peut essayer d’abaisser la température utilisée pour le PP vierge d’environ 10–20 °C. 160–190 °C peut constituer une plage d’évaluation initiale pour certaines formulations, mais les réglages réels doivent être adaptés au grade et à l’équipement.
À titre d’exemple, voici les paramètres d’injection de référence des WYC-PP P179050 et WYC-PP P179203 :
| Paramètre du procédé | Valeur de référence |
|---|---|
| Séchage du matériau | 100–120 °C, 4–5 heures |
| Zone arrière du fourreau | 155–165 °C |
| Zone centrale du fourreau | 160–175 °C |
| Zone avant du fourreau | 160–175 °C |
| Température de buse | 160–175 °C |
| Température du moule | 70–80 °C |
Ces paramètres sont des conditions initiales de référence pour des grades précis et ne doivent pas être appliqués directement à tous les matériaux à fibres végétales. En production, adaptez-les à la géométrie de la vis, à l’épaisseur des pièces, à la structure du moule, à l’écoulement de la matière fondue et au temps de séjour.
Privilégiez une température relativement basse assurant une plastification stable et un remplissage complet, en évitant les températures inutilement élevées.
2. Utilisation après dilution : mélange-maître concentré à fibres végétales
Outre les compounds directement transformables, une autre méthode courante consiste à utiliser un mélange-maître à fibres végétales (Plant Fiber Masterbatch).
Certaines formulations de mélanges-maîtres concentrés WOOYOPET peuvent atteindre un taux de charge total de 50%–60%. En raison de cette forte concentration, ces produits doivent être mélangés à un plastique vierge compatible avant utilisation.
Pour un mélange-maître à fibres végétales sur support PP, il est généralement recommandé de diluer selon un rapport massique mélange-maître:PP vierge d’au moins 1:1. En production, des rapports de 1:2 ou 1:3 peuvent également être utilisés selon les exigences de la pièce.
Le principal avantage de cette approche est que le fabricant peut contrôler lui-même la concentration finale de fibres végétales, le grain de surface et certaines propriétés physiques du produit.
Exemple de produit : mélange-maître PP à fibres de pin rouge
Grade : WYC-PP P179HSML
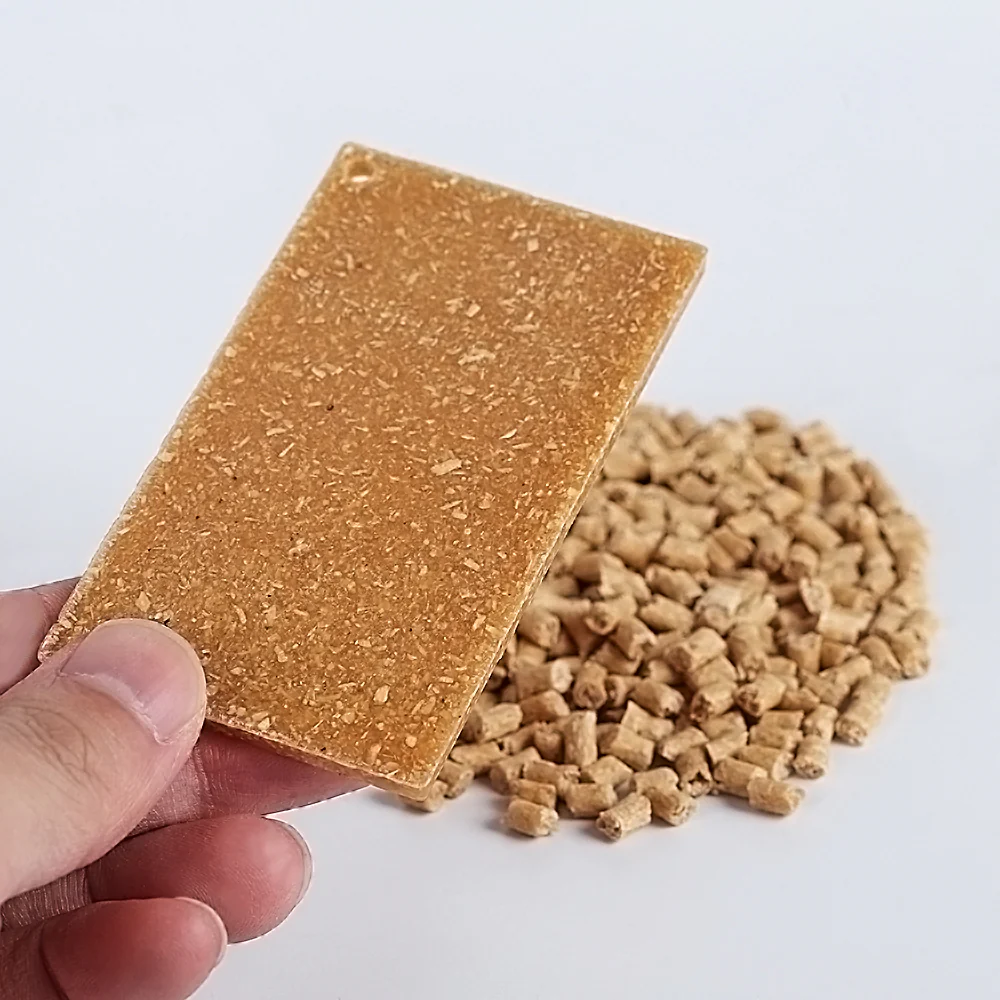
Ce produit associe des fibres de bois de pin rouge à du PP ; il s’agit d’un mélange-maître concentré nécessitant une dilution avant utilisation.
Le matériau présente un grain boisé brun rougeâtre naturel et peut conserver une légère odeur de pin dans des conditions de transformation adaptées.
Ses propriétés physiques publiques de référence comprennent :
- Masse volumique : 1.11 g/cm³
- Résistance à la traction : 33 MPa
- Allongement à la rupture : 2.7%
- Résistance à la flexion : 65 MPa
- Module de flexion : 5,500 MPa
- Résistance au choc entaillé (23 °C) : 3.0 kJ/m²
Ces données concernent le mélange-maître d’origine. Les propriétés changent après dilution : ces valeurs ne peuvent pas être considérées directement comme celles des pièces finales.
Il est recommandé de réaliser des essais aux trois rapports suivants :
| Mélange-maître:PP vierge (rapport massique) | Part du mélange-maître dans le mélange | Aspect indicatif |
|---|---|---|
| 1:1 | 50% | Fibres plus denses et grain boisé prononcé |
| 1:2 | 33.3% | Moins de fibres, équilibre entre grain naturel et caractéristiques du PP |
| 1:3 | 25% | Fibres plus espacées et surface plus proche du PP vierge |
Il faut distinguer le taux d’ajout de mélange-maître de la teneur réelle en fibres végétales.
Par exemple, si un mélange-maître contient réellement 60% de fibres végétales, les dilutions à 1:1, 1:2 et 1:3 donnent respectivement des fractions massiques finales de fibres d’environ 30%, 20% et 15%.
Ce calcul concerne uniquement une formulation hypothétique contenant réellement 60% de fibres. Si les 50%–60% désignent la charge totale, autres charges comprises, il faut recalculer à partir de la teneur réelle en fibres.
Comment les différents rapports de dilution influencent-ils l’aspect ?
Lorsque la proportion de PP vierge augmente, le nombre de fibres végétales et leur densité de répartition à la surface de la pièce diminuent généralement.
Prenons l’exemple du mélange-maître à fibres de pin rouge :
Au rapport 1:1, la pièce présente généralement un grain de fibres de bois plus dense et des caractéristiques végétales visuellement plus marquées.
Au rapport 1:2, la distance entre les particules fibreuses augmente et le grain devient globalement plus dispersé.
Au rapport 1:3, la densité de fibres diminue encore et l’aspect de la matrice se rapproche du PP vierge, tout en conservant éventuellement quelques mouchetures végétales naturelles.
La taille des particules fibreuses influence aussi l’aspect. En général, plus les fibres sont fines, plus le grain de surface est fin et moins les particules individuelles sont visibles.
Pour les mélanges-maîtres contenant des particules fibreuses bien visibles, comme le pin rouge, l’augmentation de la dilution produit parfois un effet particulier : chaque moucheture paraît plus grosse et plus marquée, mais leur nombre total diminue et leur répartition devient plus clairsemée.
Cela provient surtout de changements dans la répartition des fibres, leur regroupement local et le contraste visuel de surface ; la dilution n’augmente pas le diamètre physique des fibres elles-mêmes.
Pour les produits dont le grain naturel est important, déterminez l’aspect final à partir de plaquettes réellement injectées à différents rapports de dilution.
Comment les propriétés évoluent-elles après dilution ?
Lorsque la proportion de PP vierge augmente, le composite présente généralement de plus en plus les caractéristiques de la matrice PP choisie.
Avec une formulation et une dispersion adaptées, par exemple, la ténacité, l’allongement à la rupture et l’écoulement peuvent progressivement se rapprocher de ceux du PP vierge utilisé.
Cependant, les fibres végétales affectent toujours l’adhésion interfaciale, la résistance au choc et l’écoulement pendant la transformation ; on ne peut donc pas supposer qu’une dilution à 1:3 donne les mêmes performances que le PP vierge.
Pour les pièces exigeant une ténacité supérieure, une stabilité dimensionnelle ou le remplissage de parois minces, il faut réévaluer les performances avec le grade de PP et le rapport de dilution réellement utilisés.
Conditions de transformation de référence du mélange-maître de pin rouge
Les recommandations initiales publiques pour le WYC-PP P179HSML sont les suivantes :
| Paramètre du procédé | Valeur de référence |
|---|---|
| Rapport mélange-maître:PP vierge | 1:1 ou dilution supérieure |
| Séchage du mélange-maître | 120 °C, 2–3 heures |
| Température d’injection de référence | Environ 175 °C |
| Température du moule | À adapter au moule et aux exigences de la pièce finale |
| Procédé de transformation | Moulage par injection |
Lors du mélange, assurez une dispersion homogène du mélange-maître et du PP vierge ; un prémélange peut réduire les différences locales de concentration en fibres si nécessaire.
Après toute modification du rapport de dilution, vérifiez à nouveau le remplissage, l’aspect des pièces et les propriétés mécaniques.
III. Précautions de transformation des plastiques composites à fibres végétales
1. Maîtriser la température pour éviter la carbonisation des fibres
Les fibres végétales contiennent notamment de la cellulose, de l’hémicellulose et de la lignine, composants naturels sensibles aux températures excessives et aux séjours thermiques prolongés.
Si la température est trop élevée ou si la matière fondue reste trop longtemps dans le fourreau, les fibres peuvent subir une dégradation thermique, un brûlage, voire une carbonisation.
Cela se manifeste généralement par un assombrissement des pièces, des points noirs, une odeur de brûlé ou d’autres odeurs anormales ; dans les cas graves, les propriétés du matériau peuvent être affectées.
Il ne faut donc pas reprendre simplement tous les réglages du PP vierge classique : adaptez la température aux caractéristiques du composite en la réduisant si nécessaire et limitez le temps de séjour à haute température.
2. Choisir des matériaux de moule résistants à l’usure et à la corrosion
La présence de fibres végétales peut accroître le risque d’usure de la surface du moule lors de transformations prolongées. L’humidité et les résidus de dégradation peuvent également augmenter le risque de corrosion.
Choisissez un acier de moule présentant une dureté et des résistances à l’usure et à la corrosion appropriées, ainsi qu’un traitement de surface adapté à la concentration de fibres, au volume de production et à la structure du moule.
Pour les formulations fortement chargées ou à fibres plus grossières, surveillez particulièrement l’usure des empreintes, seuils et canaux d’alimentation.
3. Nettoyer rapidement le moule après la production
Les fibres végétales absorbent une certaine humidité ; en milieu humide, leurs résidus peuvent nuire à l’entretien du moule.
Nettoyez rapidement les empreintes, canaux et évents après la production afin d’éviter que des résidus végétaux restent longtemps sur les surfaces du moule.
À l’arrêt, nettoyez également le fourreau et la buse selon les exigences de l’équipement pour éviter que des fibres résiduelles ne brûlent lors de la prochaine montée en température.
Pour les moules inutilisés pendant une longue période, maintenez-les au sec et appliquez la protection anticorrosion nécessaire.
4. Veiller au séchage et à la maîtrise de l’humidité
Les fibres végétales naturelles absorbent une certaine humidité. Un excès d’eau peut provoquer des marbrures argentées, des bulles ou d’autres défauts d’aspect pendant la transformation.
Les conditions de séchage varient selon les formulations. Ainsi, les PP à paille de blé et à fibres de bambou cités précédemment ont des conditions de référence de 100–120 °C pendant 4–5 heures, contre 120 °C pendant 2–3 heures pour le mélange-maître PP de pin rouge.
Ces températures et durées sont des paramètres initiaux de référence propres aux grades concernés ; elles doivent être adaptées à l’état des matières premières, à l’équipement de séchage et aux exigences du produit.
IV. Autres recommandations d’utilisation
Peut-on ajouter un mélange-maître à fibres végétales dans du PE ?
Après évaluation de la compatibilité, certains mélanges-maîtres à fibres végétales peuvent être étudiés dans des formulations PE à un taux d’ajout ne dépassant pas 5%.
Cependant, tous les mélanges-maîtres à support PP ne conviennent pas directement au PE. La compatibilité et l’écoulement diffèrent entre les matrices plastiques : il faut considérer la formulation précise.
Pour les produits PE nécessitant davantage de fibres végétales, un mélange-maître à support PE spécialement développé est généralement préférable.
Par exemple, le mélange-maître PE à fibres de coco WYC-PE YS60E de WOOYOPET utilise un support PE et contient 60% de fibres végétales. Il doit être mélangé à du PE vierge compatible ; il est recommandé de commencer l’évaluation avec une dilution d’au moins 1:1.
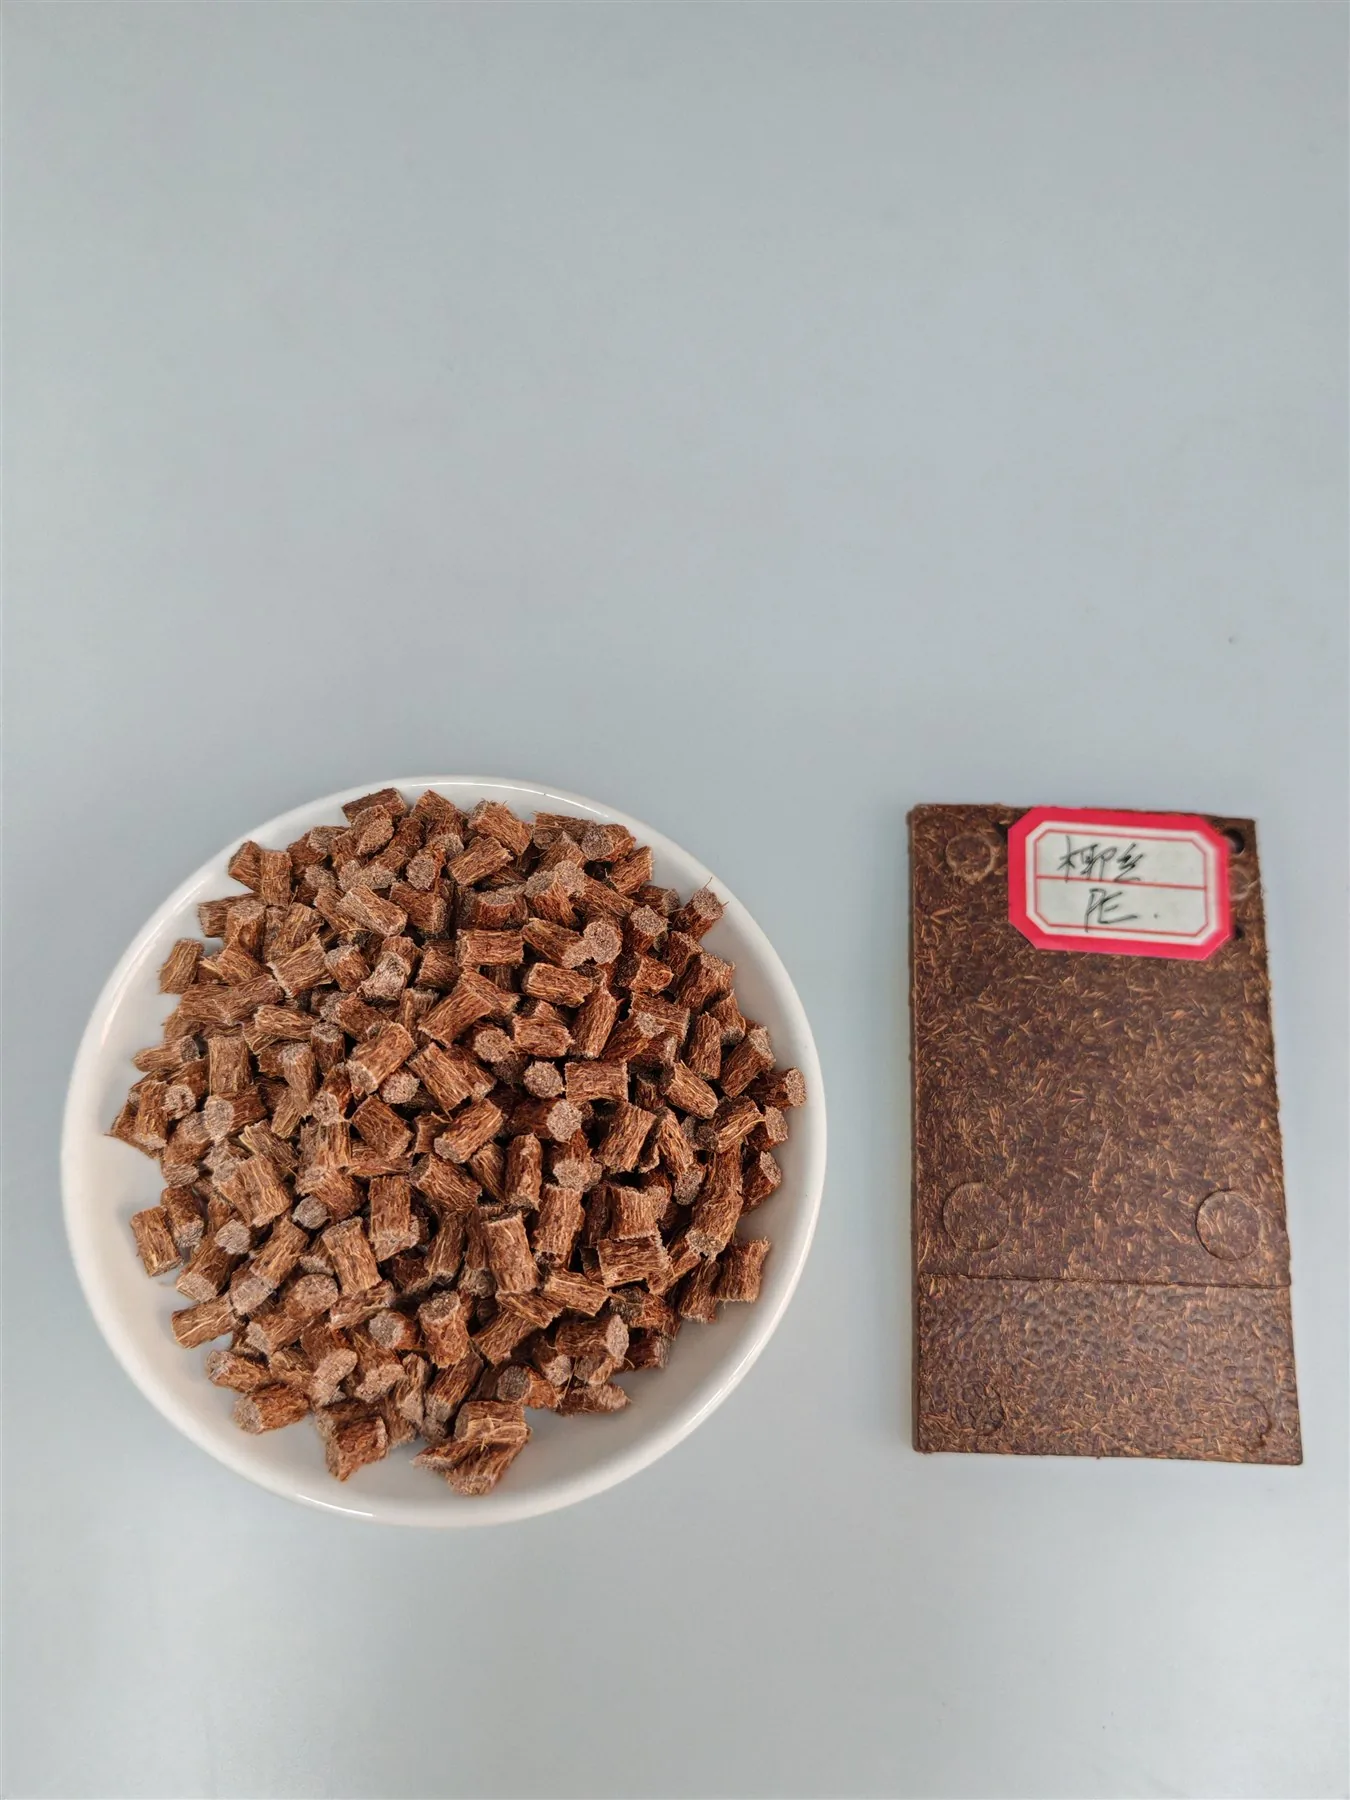
Ces matériaux peuvent-ils être injectés, extrudés et soufflés ?
Selon leur formulation, les plastiques composites à fibres végétales peuvent être adaptés à l’injection, à l’extrusion et à certains procédés de soufflage.
L’injection est une méthode relativement courante, adaptée aux articles de rangement, pots de fleurs, accessoires pour animaux et autres pièces structurelles en plastique.
L’extrusion exige de surveiller l’écoulement de la matière fondue, la dispersion des fibres et la qualité de surface ; le soufflage nécessite en plus une attention particulière à la résistance à l’état fondu, à la stabilité de la paraison et à la répartition des épaisseurs de la pièce finale.
Tous les composites à fibres végétales ne sont pas interchangeables entre ces trois procédés. Leur aptitude réelle dépend du type et de la concentration de fibres végétales, de la résine de matrice et de l’équipement de transformation.
Si la formulation ou les paramètres de transformation ne sont pas encore définis, contactez les ingénieurs WOOYOPET pour choisir un matériau selon la pièce cible, le moule et l’équipement, et obtenir des recommandations initiales de procédé.
V. Conclusion
L’utilisation des plastiques composites à fibres végétales n’est pas compliquée. L’essentiel est de choisir la bonne forme de matériau et d’adapter les proportions et le procédé aux caractéristiques des fibres végétales.
Les fabricants souhaitant simplifier la production peuvent privilégier des granulés précompoundés à fibres végétales dont la formulation est déjà adaptée à une transformation directe.
Pour contrôler librement la concentration de fibres et le grain de surface, les mélanges-maîtres concentrés offrent davantage de possibilités d’ajustement. Avec un mélange-maître PP, par exemple, on peut réaliser des essais à 1:1, 1:2 et 1:3 pour comparer l’aspect, l’écoulement et les performances des pièces finales.
Quelle que soit la voie choisie, il faut maîtriser la température, limiter le séjour à haute température, sécher correctement les matériaux et nettoyer rapidement les moules après la production.
WOOYOPET fournit des composites associant différentes fibres végétales et matrices plastiques et peut aider à évaluer la concentration de fibres, la formulation et le procédé selon les besoins du produit.
Les proportions et paramètres de cet article sont des points de départ de référence. Les conditions finales de production doivent être déterminées selon le grade précis, l’équipement et les résultats de validation du produit réel.