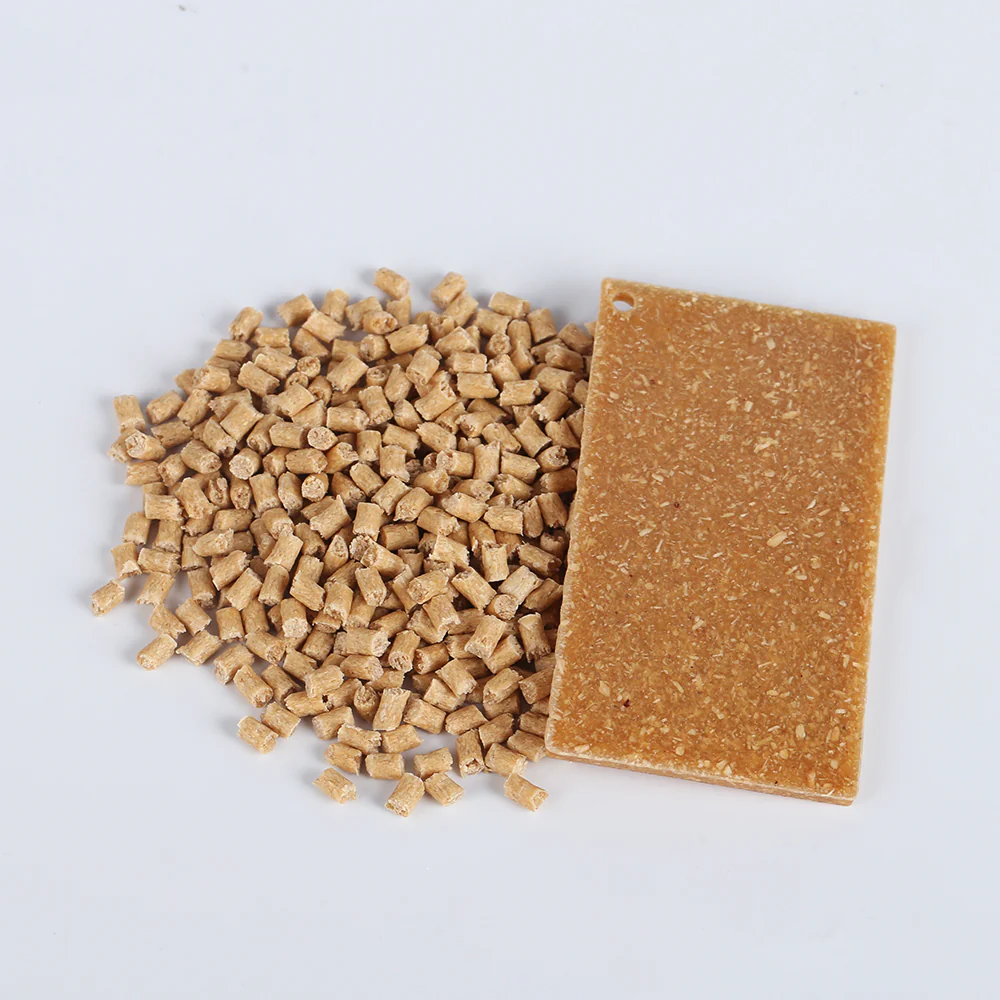
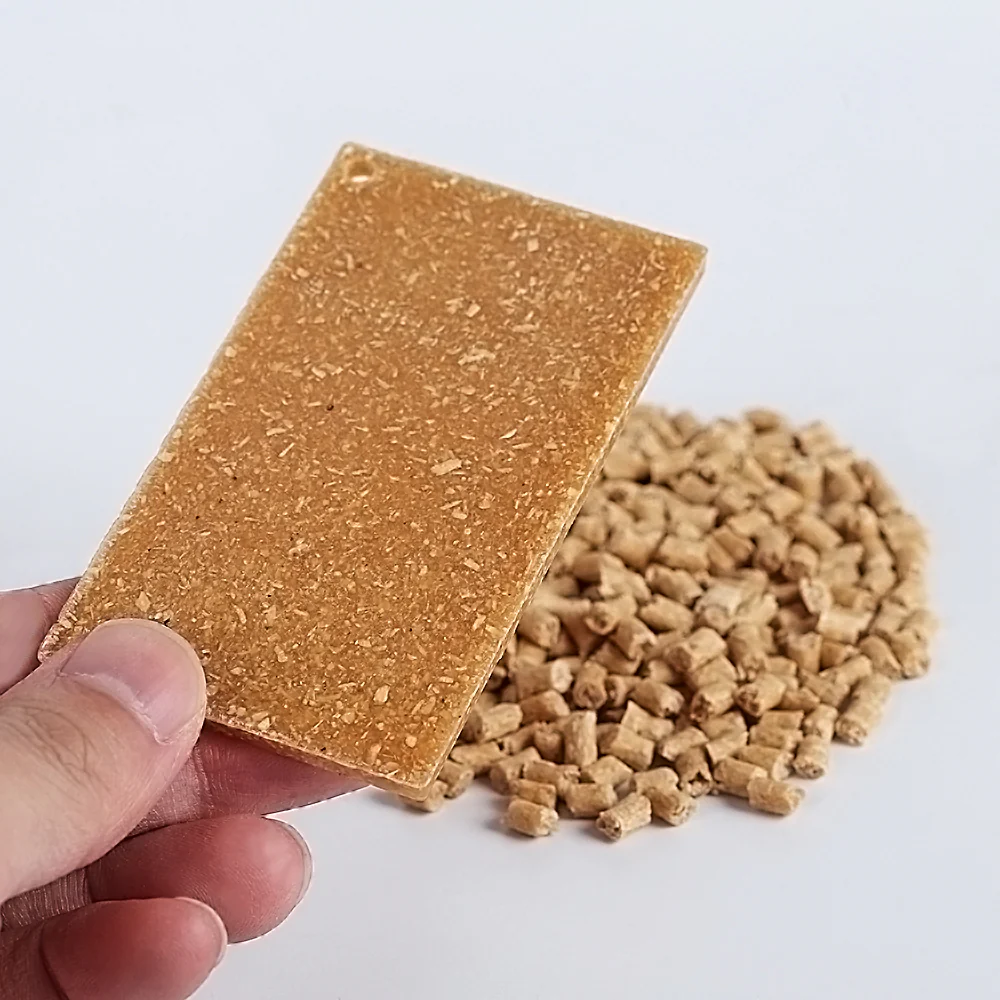
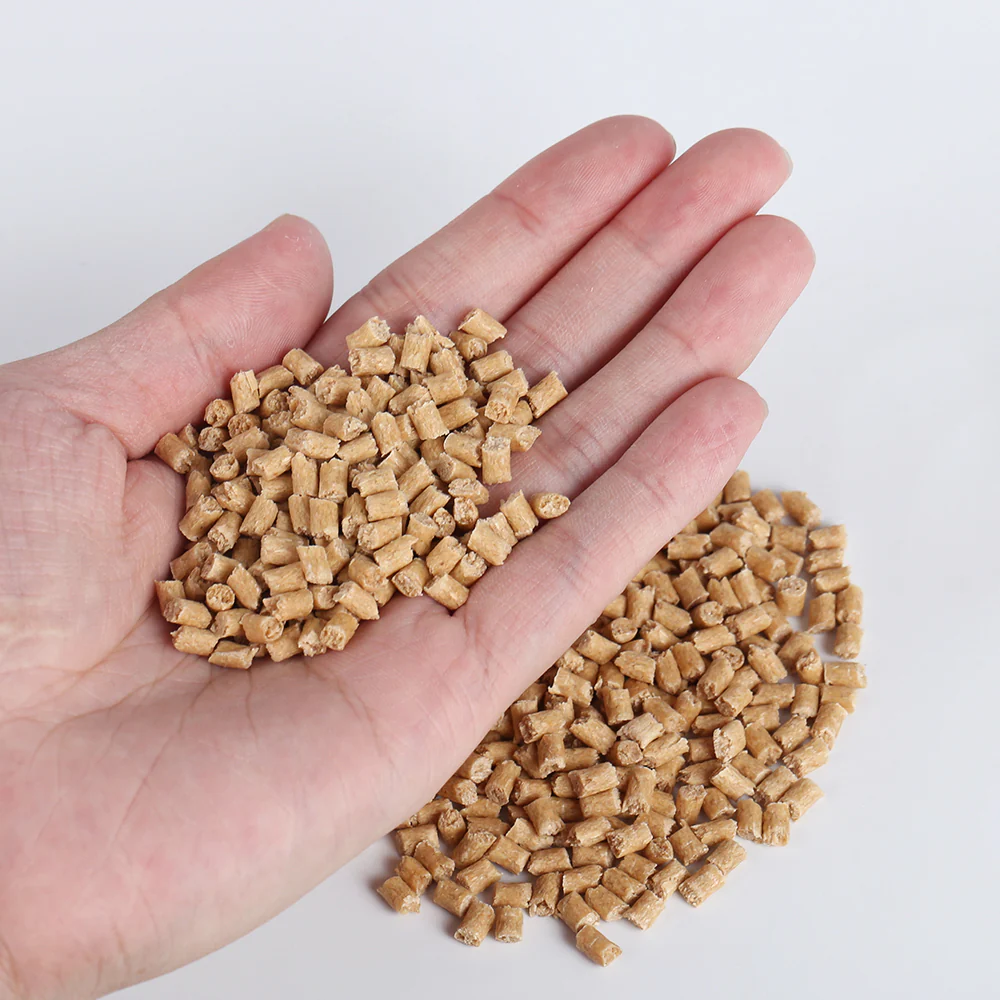
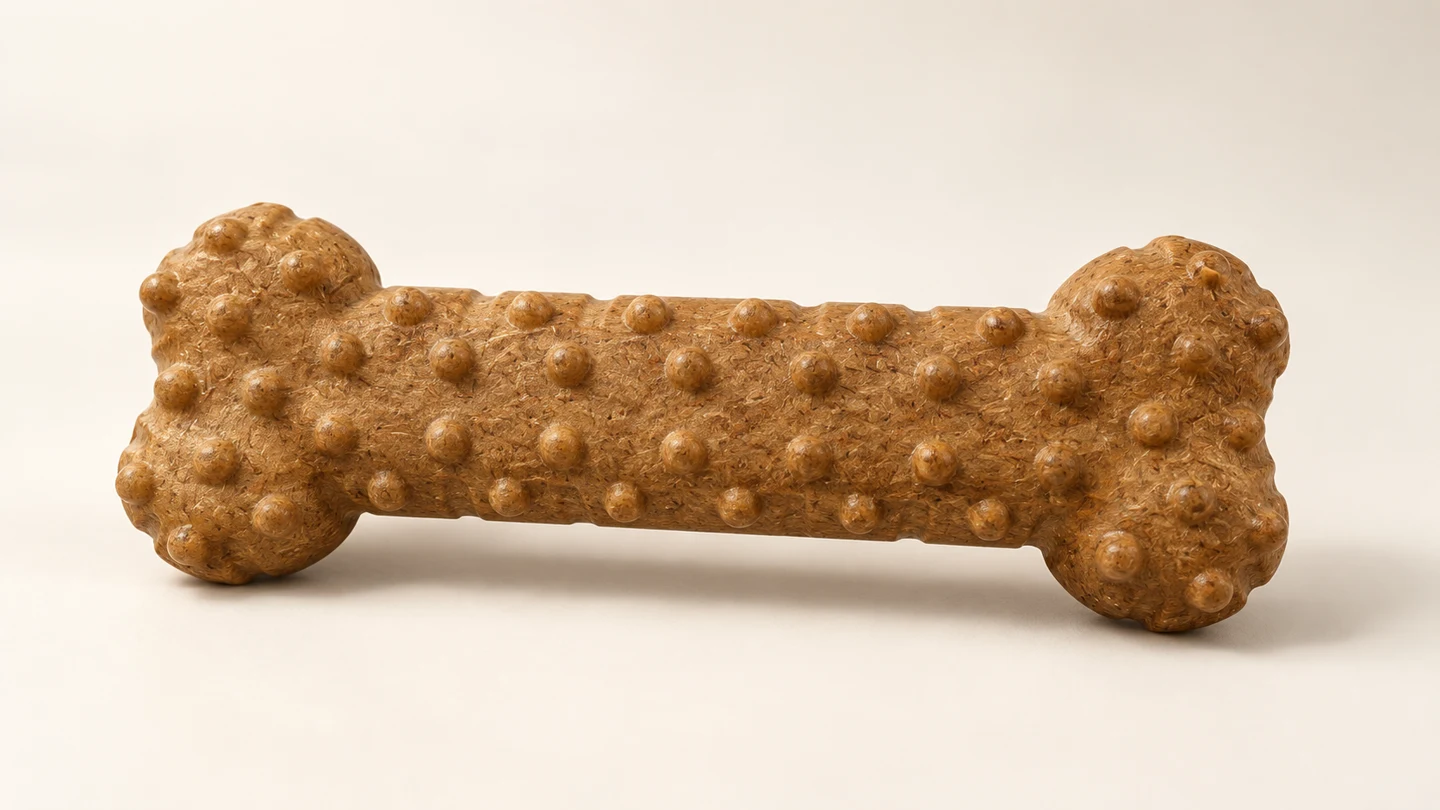
Le masterbatch PP à fibres de pin rouge est un concentré à fort taux de charge fabriqué à partir de fibre de bois de pin rouge et d'un support polypropylène. Il apporte une teinte brun rougeâtre chaleureuse, de fines veinures boisées et une identité de matériau caractéristique évoquant le pin ; un léger arôme résineux peut subsister selon la mise en œuvre. Le taux de dilution peut être ajusté pour maîtriser l'intensité du veinage et de la couleur dans le compound PP final. Il convient au développement de cintres, de contenants de rangement, de manches de brosses, d'accessoires pour animaux et de boîtiers moulés décoratifs.
Pour ce matériau, nous utilisons pin rouge comme source végétale.
Propriétés physiques et mécaniques
PropriétéValeurNorme d'essai
Densité
1.11 g/cm³
ISO 1183
Résistance à la traction
33 MPa
ISO 527
Allongement à la rupture
2.7 %
ISO 527
Module d'élasticité
1,800 MPa
ISO 527
Résistance à la flexion
65 MPa
ISO 178
Module de flexion
5,500 MPa
ISO 178
Résistance au choc Izod avec entaille
3,0 kJ/m²23 °C
ISO 180
Consignes d'utilisation et notes de mise en œuvre
Utilisation du matériau
Il s’agit d’un masterbatch concentré qui doit être dilué avec du PP pur. Utilisez au minimum 1 partie de PP pur pour 1 partie de masterbatch. L’augmentation de la proportion de PP rend les marques de fibres individuelles plus grandes, mais plus espacées ; validez donc le ratio par un essai de moulage.
Harmonisation des couleurs
L’harmonisation des couleurs est prise en charge. La base naturelle étant claire, la plupart des familles de couleurs peuvent être développées, bien que les particules végétales restent visibles et puissent décaler la teinte finale. Validez la cible à l’aide d’un échantillon moulé de couleur.
Procédé de mise en œuvre
Moulage par injection.
Entretien du moule
Utilisez un acier de moule trempé et résistant à la corrosion. Nettoyez le moule rapidement après la mise en œuvre, car un composite à fibres végétales laissé dans l’outillage peut corroder le moule s’il n’est pas éliminé à temps.
Températures de mise en œuvre de référence
Étape
Réglage de référence
Séchage
120 °C pendant 2–3 h
Température d'injection
Environ 175 °C
Moule
À définir selon les exigences du moule et de la pièce
Important : Ces réglages ne constituent que des références de départ. Adaptez-les à la machine, au moule, à la géométrie de la pièce et au temps de séjour. Une température ou un temps de séjour excessifs peuvent brûler ou carboniser la fibre végétale ; commencez par les valeurs les plus basses et n’augmentez que si nécessaire.
Certificats disponibles
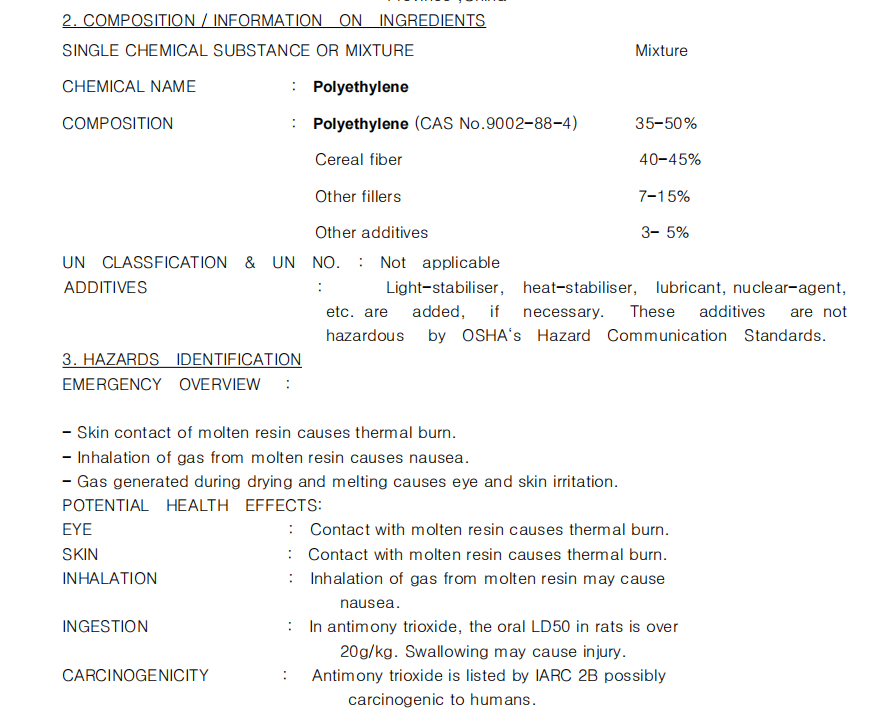
Extrait du rapport de référenceMSDS
Fiche de données de sécurité
La documentation relative à la sécurité des matériaux peut être fournie pour la manutention du produit et l'évaluation du projet.
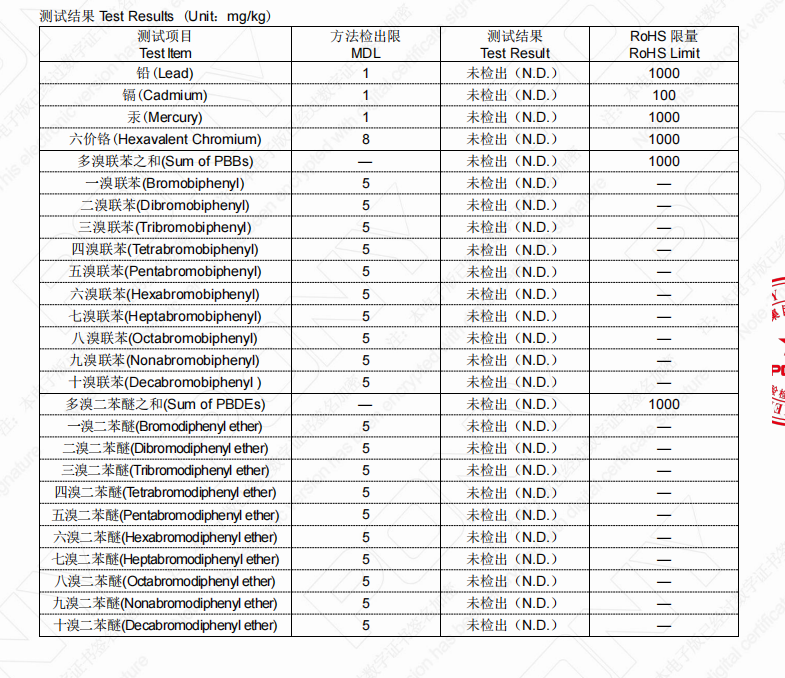
Extrait du rapport de référenceRoHS
RoHS
La documentation de conformité RoHS peut être fournie en fonction du grade applicable et du lot de production.
Les images ci-dessus sont des extraits de référence recadrés. Le contenu des documents, les numéros de rapport et les détails d’essai varient selon le grade de matière et le lot de production.
Communiquez-nous vos exigences en matière de produit, de procédé, de couleur et de performance. Nous pouvons vous aider à examiner le grade, la teneur en fibres et la voie d’essai sur échantillon.