
Matériaux composites à fibres de bois développés pour les produits destinés aux animaux de compagnie : adaptés aux jouets et aux bâtons à mâcher
Comment la fibre de bois de pin, la conception de l’interface, la géométrie des pièces et une fenêtre de moulage maîtrisée ont façonné deux projets de production de jouets pour animaux.
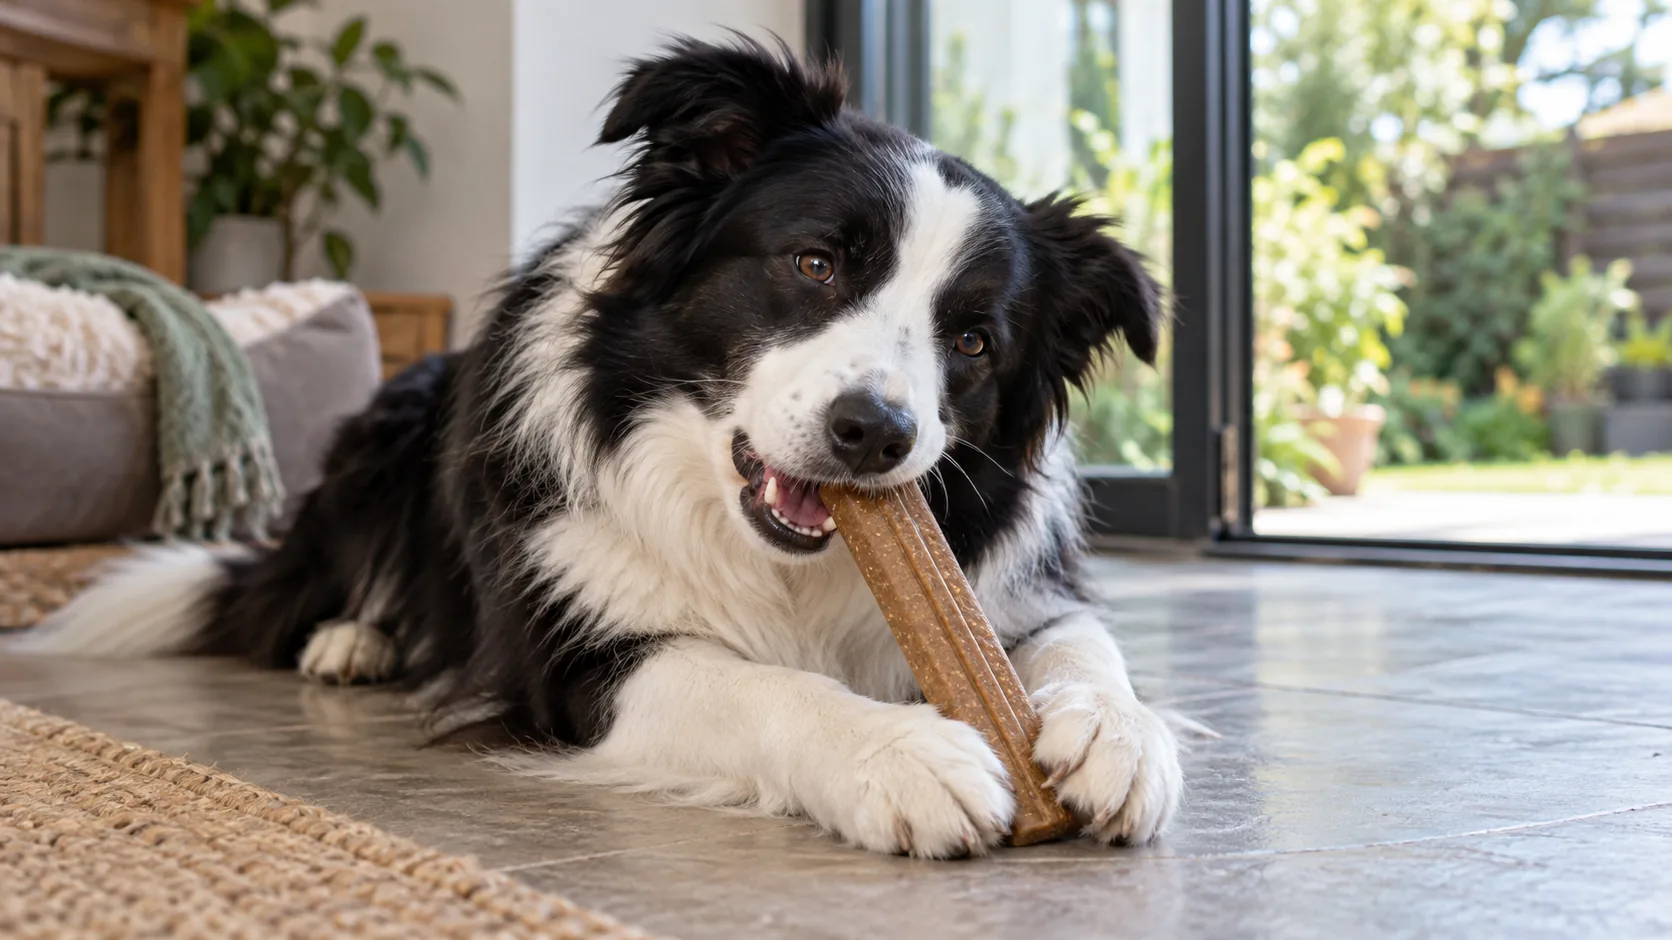
FAQ acheteurs et ingénieurs
Questions que se posent les ingénieurs avant de mouler des produits pour animaux en P179302
Le P179302 peut-il utiliser les mêmes réglages de 200–210°C que le PP d’injection ordinaire ?
Non. Restez dans la fenêtre de la nuance : 165–175 °C dans les zones arrière et médiane, 175–185 °C dans la zone avant et à la buse, et un moule à 70–80 °C. Une chaleur excessive ou un temps de séjour trop long peut brûler la fibre de bois.
Une dureté de 73 HD suffit-elle pour approuver un jouet à mâcher fini ?
Aucune valeur de matière ne suffit à approuver le produit. Validez les dimensions, la section de paroi, les rayons, la plage de force de morsure, la flexion, la rétention des fragments et l'usage sous surveillance avec la géométrie moulée finale.
Pourquoi un trou de corde se fissure-t-il même lorsque les données matière sont solides ?
Les trous pour corde concentrent les contraintes et comportent souvent une ligne de soudure. Vérifiez l'épaisseur de paroi locale, le rayon, la position du seuil d'injection, l'éventage et le maintien avant de changer de matière.
Quelles sont les causes des points noirs, du noircissement et de l’odeur de pin brûlé ?
Les causes courantes sont une température de matière excessive, un temps de séjour prolongé, une purge incomplète et un historique thermique élevé des broyats. Revenez à la fenêtre propre à la nuance et stabilisez le séchage avant de modifier plusieurs variables à la fois.
Pour obtenir une recommandation propre à votre pièce, transmettez à wooyopet le plan, l'épaisseur de paroi, la position du seuil d'injection, la taille de chien visée, l'environnement d'utilisation et votre procédé actuel.
1. Le contexte matière du P179302
Le wooyopet WYC-PP P179302 est un compound de polypropylène de couleur naturelle fabriqué à partir de fibre de bois de pin. Les pièces moulées conservent des particules de bois visibles et un léger arôme de pin, tandis que la matrice PP apporte l'aptitude à la mise en œuvre et la résistance à l'humidité requises pour des produits pour animaux réellement utilisables. Cette nuance a été développée pour des composants moulés qui exigent une réponse de morsure plus ferme, un caractère de surface naturel et une meilleure stabilité dimensionnelle qu'un compound PP classique à visée uniquement esthétique.
Pourquoi la fibre de bois de pin est utilisée pour les produits pour animaux
Le pin est un bois de résineux constitué en grande partie de longues trachéides fines. Une fois la fibre séchée, affinée et dispersée dans le PP, sa géométrie contribue à créer un réseau de renfort au sein de la pièce moulée. Ce réseau augmente la rigidité, confère à la surface une fine texture naturelle et modifie la sensation et le son de la pièce lors du contact.
L'objectif n'est pas d'imiter une branche brute. Un jouet à mâcher pour animaux fabriqué en P179302 est un composite moulé à géométrie maîtrisée, aux arêtes arrondies et à matrice polymère continue. La fibre de bois visible donne au produit un aspect plus chaleureux, moins « plastique conventionnel », tandis que la note naturelle de pin peut renforcer l'identité du produit sans recourir à un parfum ajouté puissant.
Pour les produits à mâcher, toutefois, le choix de la fibre ne représente qu'une partie de la conception. La taille du produit, l'épaisseur de paroi, le rayon, la plage de force de morsure, la rétention des fragments mâchés et l'amplitude de flexion sous compression doivent tous être validés sur le jouet fini. Une valeur de dureté Shore est utile pour comparer des matériaux moulés, mais elle ne constitue pas à elle seule une certification de sécurité dentaire. Le produit fini doit être adapté à la taille du chien et à son comportement de mastication, puis utilisé sous surveillance.
La fibre de bois et le PP nécessitent une interface conçue sur mesure
La fibre de bois est hydrophile et polaire ; le polypropylène est hydrophobe et apolaire. Le mélange direct de fibre de bois non traitée dans le PP produit une adhésion interfaciale faible, une dispersion irrégulière et un transfert de contraintes médiocre. L'analogie visuelle est celle du sable en suspension dans un adhésif : les particules peuvent être présentes, mais elles ne renforcent pas efficacement la matrice.
P179302 fait appel à une stratégie de compatibilisation fondée sur un polypropylène greffé à l'anhydride maléique. Les groupes fonctionnels polaires interagissent avec les surfaces du bois riches en hydroxyles, tandis que les segments polypropylène restent compatibles avec la matrice PP. Ce pontage améliore le mouillage des fibres, la dispersion et le transfert de contraintes à l'interface, ce qui permet d'obtenir des propriétés de traction et de flexion supérieures à celles d'un mélange à base de poudre de bois non traitée. Une phase de renforcement compatible vient équilibrer la rigidité ajoutée, afin que la pièce finie puisse absorber les chocs au lieu de se comporter comme un moulage cassant chargé de minéraux.
Cette conception de l'interface est déterminante lors de la mastication et des impacts. Lorsque le chien comprime le jouet, la charge doit passer de la matrice PP vers le réseau de fibres sans ouvrir de zones de faiblesse autour des fibres. Lors d'une chute ou d'un jeu de traction, la matrice doit également conserver une ténacité suffisante pour empêcher qu'une entaille locale ne se transforme en fissure rapide.
Données typiques du grade P179302
| Propriété | Valeur typique | Méthode d’essai / Sens |
|---|---|---|
| Matière | PP + fibre de bois de pin | Compound prêt à l’emploi de couleur naturelle |
| Densité | 1.11 g/cm³ | ASTM D792 |
| Indice de fluidité | 7 g/10 min | Valeur typique du grade |
| Résistance à la traction | 32 MPa | ASTM D638, 50 mm/min |
| Allongement à la rupture | 5.0% | ASTM D638, 50 mm/min |
| Résistance à la flexion | 47 MPa | ASTM D790, 10 mm/min |
| Module de flexion | 2 210 MPa | ASTM D790, 10 mm/min |
| Résistance au choc Izod entaillé, 23°C | 4,5 kJ/m² | ASTM D256 |
| Dureté Shore | 73 HD | ASTM D2240 |
| Retrait au moulage | MD 0.8%–1.1% | Sens machine |
| Point de fusion | 160°C | Valeur typique du grade |
Un module de flexion de 2 210 MPa confère à P179302 une réponse structurelle ferme, tandis qu'une résistance à la traction de 32 MPa et une résistance au choc sur éprouvette entaillée de 4,5 kJ/m² offrent un profil plus équilibré que celui d'un compound d'aspect très rigide mais cassant. L'allongement de 5 % montre que le matériau n'a pas un comportement caoutchoutique ; la géométrie et la conception des parois locales restent essentielles pour maîtriser la déformation.
À 1,11 g/cm³, le matériau est plus dense qu'un PP non chargé classique. Cette masse supplémentaire peut donner à un bâton à mâcher une sensation en main plus substantielle, mais elle influence aussi le poids de matière injectée et le calcul du coût unitaire. La plage de retrait MD de 0,8 %–1,1 % est utile pour les trous de corde, les fonctions de verrouillage et les composants appariés, lorsque la dérive dimensionnelle affecte directement l'assemblage.
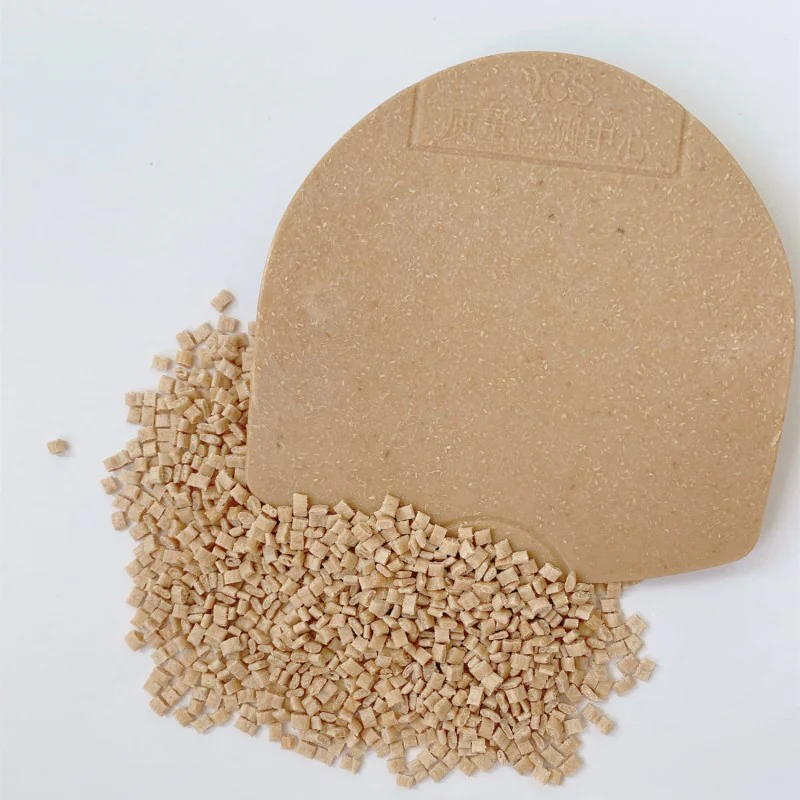
Ce qui a été équilibré pour les pièces durables à mâcher
La durabilité à la mastication ne s'obtient pas en maximisant la dureté seule. Si une pièce moulée est extrêmement dure et ne cède quasiment pas, l'énergie de morsure est transmise directement à la dent et aux concentrations de contraintes locales de la pièce. Si elle est trop souple, un chien qui mâche vigoureusement peut la traverser rapidement ou en arracher de gros morceaux. P179302 vise une réponse ferme mais non vitreuse : une dureté de 73 HD pour la résistance à la morsure, une résistance au choc entaillé de 4,5 kJ/m² pour la résistance à la fissuration et une déformation contrôlée suffisante pour éviter la sensation d'une pièce de type céramique.
La texture de surface constitue le deuxième équilibre. Un PP ordinaire très brillant peut paraître glissant entre les dents. P179302 développe une texture fine et irrégulière de fibres de bois qui améliore l'adhérence et procure au chien davantage de retour tactile. Cette texture doit rester fine et intégrée à la matrice ; les fibres apparentes, les bavures vives ou les fragments détachés sont inacceptables et doivent être maîtrisés par l'outillage, le procédé et la finition.
L'arôme constitue le troisième équilibre. La note naturelle de pin est volontairement discrète. Une température de matière élevée ou un temps de séjour excessif transforme cette note en odeur de brûlé et révèle un endommagement thermique de la fibre. L'odeur devient donc un signal utile de contrôle du procédé autant qu'une caractéristique du produit.
2. Premier projet : conversion d’un bâton à mâcher en PP dur vers le P179302
Le premier client produisait des bâtons à mâcher rigides à partir d'un PP conventionnel à haute dureté. La dureté après moulage semblait acceptable, mais les essais d'usage ont révélé trois problèmes. La surface brillante n'offrait que peu de prise au chien, l'odeur de plastique conventionnel réduisait l'intérêt initial et la pièce se cassait parfois en deux après avoir été lancée ou tombée sur un sol dur.
Le premier essai faisait appel à une chaleur excessive
Le procédé PP d'origine utilisait un séchage à 80 °C pendant deux heures, des zones de fourreau de 200 °C à 210 °C, une buse à 210 °C, une température de moule de 50 °C et une vitesse d'injection élevée. L'application directe de cette fenêtre à P179302 a produit une surface sombre, des points noirs isolés et une odeur de brûlé. L'inspection après l'essai a également révélé des résidus carbonisés dans la partie avant du fourreau.
La cause résidait dans l'inadéquation du procédé. Le support PP supporte les réglages d'origine, mais la fibre de pin ne peut pas rester à cette température pendant le même temps de séjour. L'équipe a redéfini le procédé autour de la fenêtre P179302 : séchage déshumidifié à 105 °C pendant 4,5 heures, zone arrière à 170 °C, zone médiane à 172 °C, zone avant à 180 °C, buse à 180 °C et moule à 78 °C. La vitesse de vis a été ramenée à environ 75 % du réglage PP d'origine, l'injection a débuté à vitesse moyenne, la contre-pression a été maintenue à un niveau modéré et la pression de maintien augmentée avec prudence.
| Contrôle | Procédé initial en PP dur | Orientation de l’essai P179302 |
|---|---|---|
| Séchage | 80 °C / 2 h | 105 °C / 4,5 h, déshumidifié |
| Zone arrière | 200°C | 170°C |
| Zone centrale | 205°C | 172°C |
| Zone avant | 210°C | 180°C |
| Buse | 210°C | 180°C |
| Moule | 50°C | 78 °C, puis 80 °C |
| Vitesse de vis | Réglage PP standard | Environ 75 %, puis légèrement réduit |
| Injection | Vitesse élevée | Point de départ à vitesse moyenne |
| Maintien | Réglage PP standard | Pression et durée augmentées pour maîtriser les retassures |
Après la correction des températures, les points noirs ont disparu, l'odeur de brûlé a été éliminée et la note discrète de pin est réapparue. Deux problèmes subsistaient : de légères retassures aux extrémités du bâton à mâcher et une variation localisée de teinte dans la section centrale.
Deux cycles de réglage des retassures et de la répartition des fibres
Les retassures se situaient près des extrémités du chemin d'écoulement. Le compactage prenait fin trop tôt, car le moule relativement froid figeait la peau externe, ce qui limitait la compensation du retrait volumique. En faisant passer le moule de 78 °C à 80 °C, en augmentant la pression de maintien de 10 % et en prolongeant le temps de maintien de deux secondes, la retassure visible a disparu sans ajouter de température de matière inutile.
La variation de teinte provenait d'une distribution irrégulière des fibres. Avec un MFR de 7 g/10 min, P179302 ne se comporte pas comme un PP d'injection à haut écoulement. Augmenter la vitesse de vis pour forcer le débit accroîtrait le cisaillement et l'endommagement des fibres. L'équipe a donc réduit la vitesse de vis de 5 % supplémentaires et ajusté la contre-pression par petits paliers jusqu'à obtenir une matière plus homogène. Les plaques et les bâtons à mâcher finaux présentaient une couleur naturelle régulière en contre-jour.
Observation de la mastication et essais de chute
Trois lots de validation ont été moulés. Lors d'observations client sous surveillance avec des chiens de différentes tailles, la texture fine de fibres de bois offrait plus de prise que la version en PP brillant. La note discrète de pin n'a pas provoqué la même réticence initiale que l'odeur de plastique d'origine, et la durée de mastication active rapportée était environ trois fois plus longue que celle de la conception précédente du client.
Pour le tri au choc, des bâtons finis ont été lâchés librement d'une hauteur de 1,5 mètre sur du carrelage. La version PP d'origine se fracturait en trois à quatre morceaux sur dix pièces testées. Sur deux lots P179302 totalisant 50 pièces, aucune fracture complète ne s'est produite selon la même procédure de projet.
Le rendement de production est passé d'environ 83 % à 96 %. Le client a adopté P179302 pour deux familles de bâtons à mâcher et d'os à mâcher rigides, tout en conservant le TPE pour les jouets interactifs souples. La gamme a ainsi été segmentée selon la réponse à la morsure, plutôt que de vouloir imposer un seul matériau à toutes les conditions d'usage.
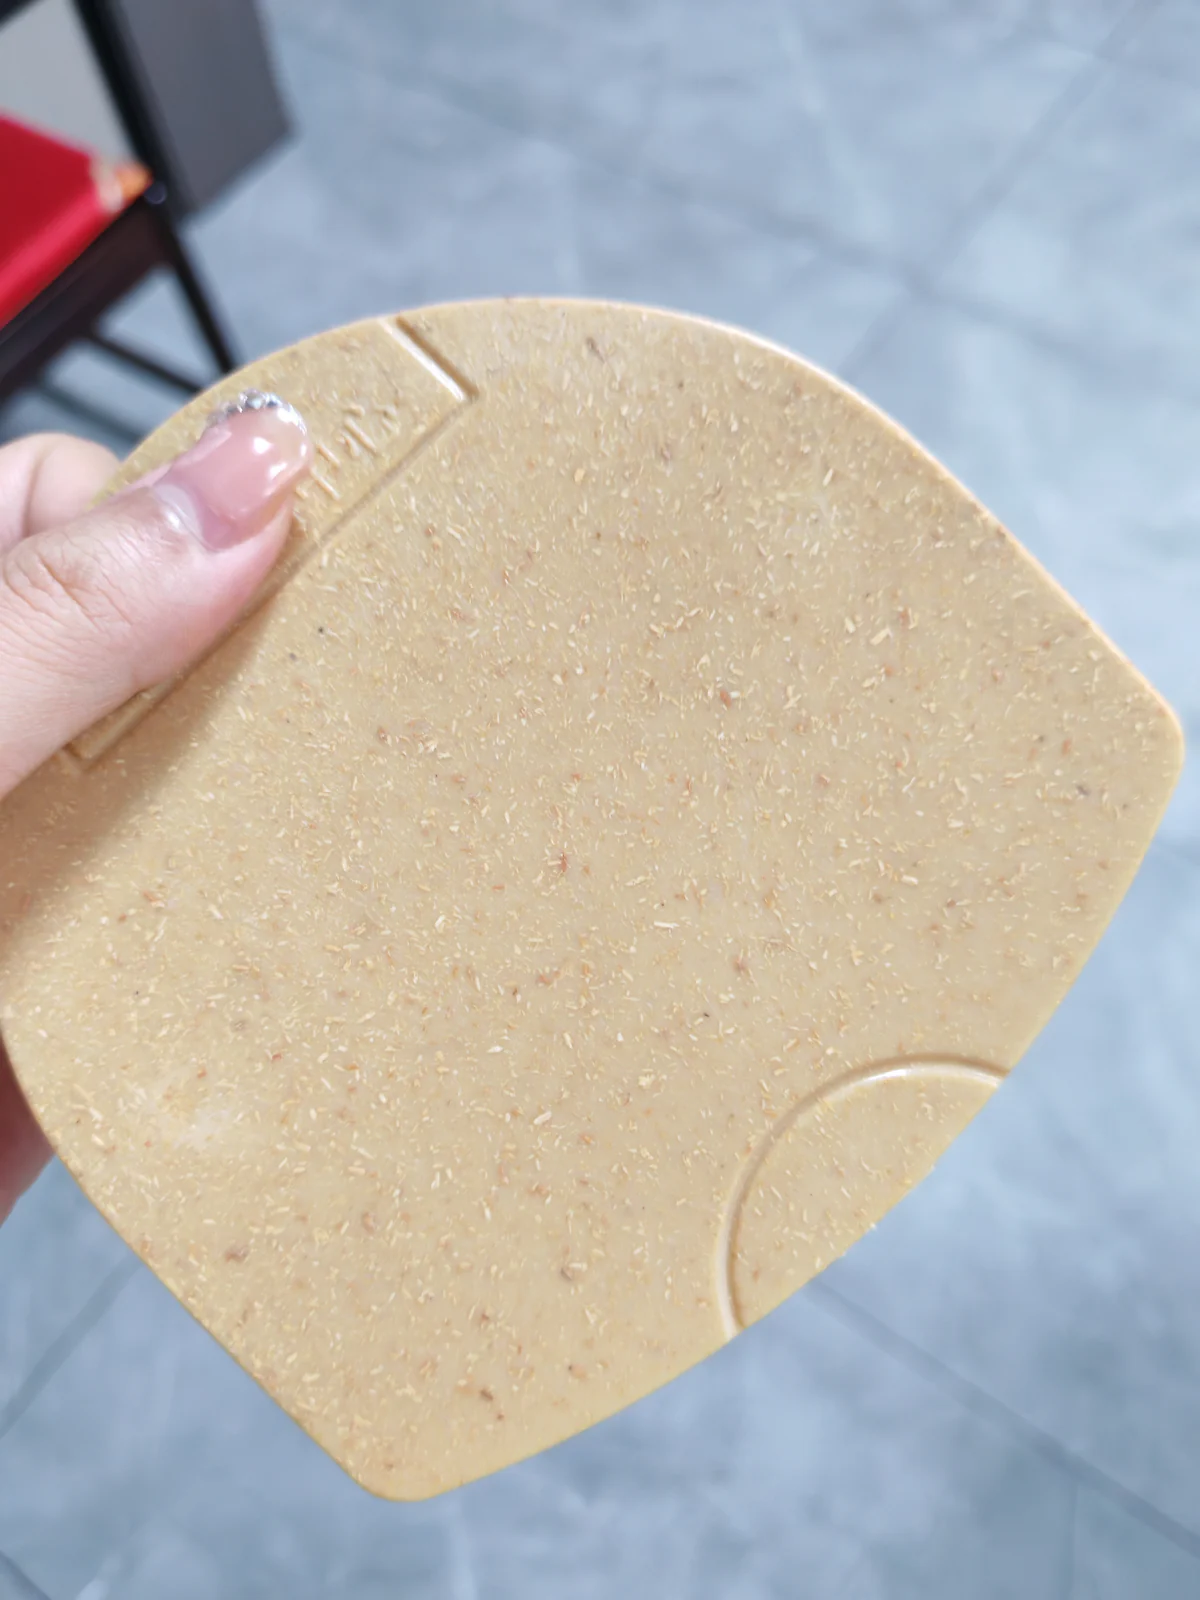
3. Deuxième projet : jouets d’extérieur pour animaux avec trous pour la corde
Le deuxième client fabriquait des balles sonores d'extérieur, des disques volants et des jouets à corde en PP ordinaire avec un masterbatch de couleur. La conception d'origine présentait trois problèmes récurrents : un blanchiment visible et une dérive de couleur après usage extérieur, un grincement plastique aigu et haute fréquence pendant la morsure, ainsi que des fissures apparaissant au bord du trou de corde lors de la traction.
Redéfinir la fenêtre de température et d’humidité
Le procédé précédent utilisait un séchage à 70 °C pendant deux heures, un réglage de matière à 200 °C et un moule à 45 °C. P179302 exigeait une fenêtre sensiblement différente. L'équipe a utilisé un dessiccateur déshumidificateur à 105 °C pendant cinq heures, puis a réglé la zone arrière à 168 °C, la zone médiane à 172 °C, la zone avant à 180 °C, la buse à 178 °C et le moule à 75 °C. La vitesse de vis a été réduite à environ 75 % du réglage PP précédent et l'injection a débuté à vitesse moyenne.
Le premier essai corrigé a produit la surface naturelle en fibres de bois recherchée, sans la sensation de plastique brillant. Les stries argentées et les bulles liées à l'humidité ont été éliminées. Une marque d'écoulement et un trajet de fracture subsistaient autour du trou de corde, ce qui montrait que la limitation suivante concernait la conception de la pièce et du moule, et non la résistance intrinsèque du matériau.
Le trou de corde a nécessité une modification de la géométrie et du seuil d’injection
Un trou de corde constitue un puissant concentrateur de contraintes. La paroi locale d'origine ne mesurait que 1,8 mm et le seuil d'injection était positionné loin du trou. Deux fronts d'écoulement se rejoignaient autour de l'ouverture après avoir perdu en température et en pression, créant une ligne de soudure exactement là où la charge de traction était la plus élevée.
L'épaisseur de paroi autour du trou est passée de 1,8 mm à 2,2 mm et un rayon plus progressif a été appliqué à la transition. Le seuil d'injection a été rapproché de la zone du trou de corde, afin que la direction principale d'écoulement traverse la zone critique avec une convergence de flux opposés moindre. La pression de maintien a été augmentée et la température de moule stabilisée à 75 °C.
Après ces modifications, la marque d'écoulement visible a disparu et le résultat de traction du projet est passé d'environ 120 N à 210 N. L'amélioration provenait du système complet — rigidité du matériau, section locale, maîtrise de la ligne de soudure et compactage — et non d'une propriété vedette isolée du tableau de données.
Aspect en extérieur et son à la morsure
Selon la procédure d'exposition extérieure de 30 jours définie par le client, la pièce P179302 en couleur naturelle approuvée a maintenu un écart de couleur de ΔE ≤ 2,0. La performance en extérieur doit néanmoins être validée en fonction de la géographie visée, de la dose UV, de la température, de l'humidité et de la durée de vie ; le résultat utile ici est que l'ensemble final matériau-couleur satisfaisait au seuil d'acceptation de ce projet.
Le son de la morsure a également changé. Les surfaces de PP lisses et rigides peuvent émettre un grincement strident lorsque deux zones frottent ou fléchissent l'une contre l'autre. La surface chargée de fibres et l'amortissement plus élevé de la pièce P179302 ont produit un son plus grave et plus feutré dans cette géométrie. Lors d'observations sous surveillance, les chiens qui avaient réagi au grincement haute fréquence d'origine ont continué d'interagir avec les pièces révisées.
Le rendement de production est passé d'environ 85 % à 95 %. Le client a étendu le matériau à trois familles d'extérieur : balles sonores, disques volants et jouets à nœud de corde. Chaque géométrie a conservé ses propres limites de validation, car la réussite d'une section de disque volant ne valide pas automatiquement un composant à mâcher épais ni une conception à trou de corde.
4. Fenêtre de mise en œuvre pratique et dépannage
Les deux projets ont abouti à une stratégie de procédé cohérente pour P179302. Ces valeurs constituent des références de départ pour le moulage d'essai ; la fenêtre finale doit refléter la dose injectée, le temps de séjour, le canal d'alimentation, le seuil d'injection, l'épaisseur de paroi, l'éventage et la pièce réelle.
| Étape | Plage de départ recommandée | Objectif en production |
|---|---|---|
| Séchage | 100–110 °C / 4–5 h | Utiliser un équipement déshumidificateur étanche et empêcher la réabsorption |
| Zone arrière du fourreau | 165–175°C | Maintenir un chauffage modéré dans la zone d’alimentation |
| Zone médiane du fourreau | 165–175°C | Obtenir une masse fondue homogène sans cisaillement excessif |
| Fourreau avant | 175–185°C | N’augmenter que selon les besoins de remplissage |
| Buse | 175–185°C | Éviter le bavage et les longs temps de séjour à chaud |
| Moule | 70–80°C | Stabiliser la surface, les lignes de soudure et le compactage |
| Vitesse de vis | Moyennement basse | Limiter l’endommagement des fibres et les échauffements incontrôlés |
| Contre-pression | Modérée | Équilibrer la dispersion et le cisaillement |
| Vitesse d'injection | Point de départ moyen | Ajuster selon le seuil d’injection, la longueur d’écoulement et les lignes de soudure |
| Maintien | Spécifique à la pièce | Régler la pression et la durée en fonction des retassures et des dimensions |
La température est la première limite à ne pas franchir
Ne transposez pas un procédé PP conventionnel à 200–210 °C dans P179302. Une température de matière ou un temps de séjour excessifs brûlent la fibre de bois, produisant des points noirs, un assombrissement, des gaz, des odeurs et une perte de performance irréversible. Démarrez près de la limite basse de chaque zone et n'ajoutez que la chaleur nécessaire à un remplissage stable.
Sécher à l'air déshumidifié
La fibre de bois est sensible à l'humidité. Un séchage incomplet produit des bulles, des stries argentées, des surfaces rugueuses et une résistance irrégulière. Utilisez 100–110 °C pendant quatre à cinq heures comme fenêtre de départ, maintenez la trémie et le circuit de transfert fermés et vérifiez l'état du dessiccateur par temps humide. Une trémie à air chaud qui aspire en continu l'air humide de l'atelier peut réchauffer les granulés sans créer de conditions d'humidité stables.
Ne pas sacrifier l'intégrité des fibres à une fluidité apparente
Le MFR est de 7 g/10 min, ce qui signifie que l'écoulement est plus faible que celui de nombreuses qualités de PP d'injection de grande diffusion. Compenser par une vitesse de vis et un cisaillement excessifs raccourcit les fibres, augmente la température de matière et peut aggraver la variation de surface. Utilisez une vitesse de vis moyenne à basse, une contre-pression modérée et un compactage adapté à la pièce. En cas de remplissage incomplet, examinez le séchage, la dose injectée, le seuil d'injection, l'éventage et les possibilités de mélange avec du PP pur avant de simplement augmenter la température du fourreau.
Utiliser un outillage résistant à la corrosion et nettoyer sans délai
Utilisez un acier de moule trempé et résistant à la corrosion pour la production régulière. Les résidus de fibres végétales laissés dans l'outillage peuvent retenir l'humidité et accélérer la corrosion ou l'endommagement des surfaces. Purgez le fourreau avec du PP après production, nettoyez rapidement les évents et les surfaces critiques du moule et évitez de laisser le compound à l'arrêt dans un fourreau chaud lors d'arrêts prolongés.
Concevoir délibérément les trous de corde et les autres concentrations de contraintes
La résistance du matériau ne peut pas compenser un angle vif, une paroi locale mince ou une ligne de soudure placée directement dans le trajet de traction. Le projet de jouets d'extérieur a réussi avec une paroi de 2,2 mm au niveau du trou de corde, une transition plus progressive et un seuil d'injection revu, mais cette valeur est un exemple de projet et non un minimum universel. Recourez à l'analyse d'écoulement, à des essais de traction sur pièces moulées et à des conditionnements environnementaux répétés pour la géométrie réelle.
Maîtriser le rebroyé et l'aspect des lots
Un historique thermique répété accentue la couleur et l'odeur et modifie la longueur des fibres. Maintenez le broyat à 10 % ou moins pendant la fenêtre de production initiale, sauf si un essai structuré justifie une autre limite. Consignez le lot de résine, le taux de broyat, l'état du dessiccateur, les réglages de cycle et l'étalon de couleur conservé, afin de distinguer la variation naturelle de la matière première d'une dérive du procédé.
Défauts courants
| Défaut | Cause probable | Premières vérifications |
|---|---|---|
| Points noirs ou odeur de brûlé | Température ou temps de séjour excessifs, ou fourreau contaminé | Revenir à la plage de mise en œuvre du grade, réduire le temps de séjour et purger soigneusement |
| Stries argentées ou bulles | Humidité ou réabsorption après séchage | Vérifiez le point de rosée du sécheur, l'étanchéité de la trémie et le transfert de matière |
| Retassures | Compactage insuffisant, solidification prématurée du seuil d'injection ou épaisseur locale excessive | Vérifier la température du moule, l'obturation du seuil d'injection, la pression de maintien et le temps de maintien |
| Teinte des fibres irrégulière | Cisaillement instable, malaxage insuffisant, taux de rebroyé élevé ou variation entre lots | Stabiliser la vitesse de vis, la contre-pression, le dosage et les échantillons conservés |
| Manque de matière | Fluidité faible, éventage insuffisant, seuil d'injection de faible section ou pression insuffisante | Vérifier la conception du seuil d'injection et de l'évent avant d'ajouter une chaleur excessive |
| Fissuration autour des trous de corde | Paroi mince, rayon vif, ligne de soudure ou compactage insuffisant | Augmenter la section et le rayon, revoir le seuil d'injection et valider par des essais de traction |
| Rayures de surface dues à l'outillage | Résidus, corrosion ou finition de moule dégradée | Nettoyer sans délai et utiliser un acier trempé résistant à la corrosion |
| Dérive d'odeur ou de couleur entre les lots | Variation du rebroyé, historique thermique ou matière première naturelle instable | Maîtriser le rebroyé, le temps de séjour, les enregistrements de lots et le standard d'approbation |
5. Place du P179302 dans la gamme PP à fibres végétales wooyopet
P179302 constitue la voie fibre de bois pour les produits destinés aux animaux qui exigent une rigidité élevée, une géométrie résistante à la morsure, une texture naturelle visible et une identité discrète de pin. Parmi les quatre voies wooyopet référencées ci-dessous, c'est celle qui présente le module de flexion le plus élevé. Elle convient mieux aux pièces structurelles et d'aspect à paroi moyenne qu'aux sections très minces dépendant d'un écoulement élevé.
| Grade | Orientation matière | MFR | Résistance à la traction | Module de flexion | Résistance au choc entaillé | Logique de sélection type |
|---|---|---|---|---|---|---|
| WYC-PP P179302 | Compound PP à fibres de bois | 7 g/10 min | 32 MPa | 2 210 MPa | 4,5 kJ/m² | Bâtonnets à mâcher fermes, structures de jouets pour animaux et pièces à texture naturelle |
| WYC-PP P179002N | PP à fibres de céréales fines | 9,5 g/10 min | 31 MPa | 1,956 MPa | 3,8 kJ/m² | Contenants de couleur claire pour contact alimentaire et aspect à fibres fines plus net |
| WYC-PP P179050 | PP à paille de blé | 15 g/10 min | 18 MPa | 2,000 MPa | 3.1 kJ/m² | Pièces à fluidité plus élevée pour lesquelles les points de fibres grossières sont acceptables |
| WYC-PP P179-CZML | Masterbatch PP à fibres de thé | 7 g/10 min | 27 MPa | 1 337 MPa | 5 kJ/m² | Aspect et arôme de thé ajustés au moyen d'une formulation finale de dilution dans le PP |
Pour une gamelle d'alimentation ou d'eau privilégiant un aspect léger et uniforme ainsi qu'une documentation de contact alimentaire, P179002N peut offrir une voie plus directe. Pour un composant à paroi mince privilégiant l'écoulement au détriment de l'uniformité de surface et de la résistance à la traction, P179050 peut être plus facile à remplir. P179-CZML répond à un autre objectif : il s'agit d'un masterbatch concentré destiné à créer un aspect fibre de thé, qui doit être évalué dans son mélange PP final.
P179302 occupe une position claire : la combinaison d'un module de flexion de 2 210 MPa, d'une résistance au choc entaillé de 4,5 kJ/m², d'une dureté de 73 HD, d'une surface fine de fibres de bois et d'une note discrète de pin soutient des concepts de mastication pour animaux et de jouets d'extérieur que le PP ordinaire et le TPE souple n'abordent pas de la même manière.
Conclusion
Développer un produit pour animaux en fibres de bois ne consiste pas à remplacer du PP ordinaire granulé pour granulé. Le compound, la géométrie du produit, le moule, le système de séchage et la fenêtre de mise en œuvre doivent être conçus ensemble. Le cas du bâton à mâcher a montré comment une chaleur de matière plus faible, un outillage plus chaud et un cisaillement maîtrisé ont éliminé le grillage, les retassures et la variation de fibres. Le cas du jouet d'extérieur a montré qu'une défaillance au niveau du trou de corde exigeait une correction de la paroi, du rayon et du seuil d'injection plutôt qu'un simple changement de matériau.
wooyopet WYC-PP P179302 offre une voie PP à haute rigidité et à texture naturelle pour les bâtons à mâcher, les os à mâcher, les balles d'extérieur, les disques volants et les jouets à corde. Les équipes produit peuvent utiliser les fenêtres de mise en œuvre et le tableau des défauts ci-dessus comme point de départ, puis valider la conception finale au moyen d'essais dimensionnels, de choc, de traction, de rétention des fragments, environnementaux et d'usage sous surveillance.
Pour obtenir un échantillon de P179302, une référence de couleur moulée, une recommandation de procédé ou une revue de pièce, communiquez à wooyopet le plan du produit, l'épaisseur de paroi, la position du seuil d'injection, la taille de chien visée, l'environnement d'usage prévu et le procédé PP actuel.