
مواد مركّبة من ألياف الخشب مطوّرة لمنتجات الحيوانات الأليفة: مناسبة لألعاب الحيوانات الأليفة وأعواد المضغ
كيف شكّلت ألياف خشب الصنوبر، وتصميم الواجهة البينية، وهندسة القطعة، ونافذة قولبة مضبوطة، مشروعين إنتاجيين لمنتجات ألعاب الحيوانات الأليفة.
الأسئلة الشائعة للمشترين والمهندسين
أسئلة يطرحها المهندسون قبل قولبة منتجات الحيوانات الأليفة من P179302
هل يمكن استخدام الإعدادات نفسها 200–210°C مع P179302 كما هي مع PP الحقن العادي؟
لا. ابدأ داخل نافذة الدرجة: 165–175°C في المنطقتين الخلفية والوسطى، و175–185°C في المنطقة الأمامية والفوهة، وقالب عند 70–80°C. فالحرارة المفرطة أو زمن المكوث الطويل قد يُحرق ألياف الخشب.
هل تكفي صلابة 73 HD لاعتماد لعبة مضغ جاهزة؟
لا تكفي أي قيمة مادية منفردة لاعتماد المنتج. تحقق من الحجم ومقطع الجدار وأنصاف الأقطار ونطاق قوة العض والانثناء واحتباس الشظايا والاستخدام تحت الإشراف مع الهندسة النهائية للقطعة المقولبة.
لماذا يتشقق ثقب الحبل حتى عندما تكون بيانات المادة قوية؟
تركّز فتحات الحبل الإجهاد وغالبًا ما تحتوي على خط لحام. راجع سماكة الجدار الموضعية ونصف القطر وموضع بوابة الحقن والتهوية والتثبيت قبل تغيير المادة.
ما أسباب النقاط السوداء والاسمرار ورائحة الصنوبر المحترق؟
الأسباب الشائعة هي ارتفاع درجة حرارة المصهور المفرط وطول زمن المكوث وعدم اكتمال التنظيف وكثرة الدورات الحرارية للمادة المعاد طحنها. ارجع إلى النافذة الخاصة بالدرجة وثبّت التجفيف قبل تغيير عدة متغيرات.
للحصول على توصية خاصة بالقطعة، شارك مع wooyopet الرسم وسماكة الجدار وموضع بوابة الحقن والحجم المستهدف لمنتج الكلاب وبيئة الاستخدام والعملية الحالية.
1. الخلفية المادية لـ P179302
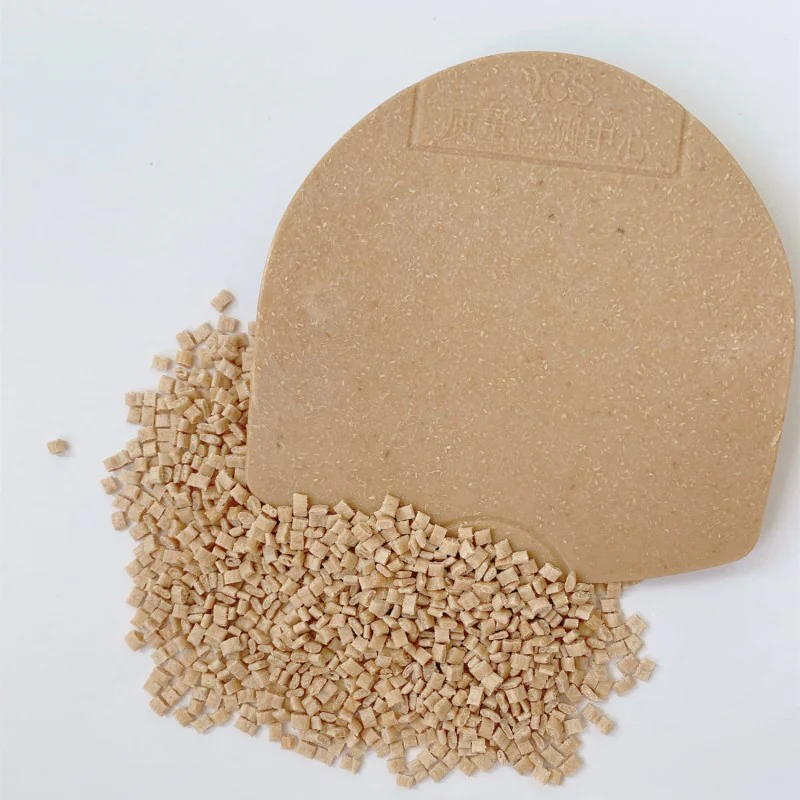
إن wooyopet WYC-PP P179302 مركّب بولي بروبيلين بلون طبيعي مصنوع من ألياف خشب مستخلصة من الصنوبر. وتحتفظ القطع المقولبة بجزيئات خشب ظاهرة ورائحة صنوبر خفيفة، في حين توفر مصفوفة PP قابلية المعالجة ومقاومة الرطوبة اللازمتين لمنتجات عملية للحيوانات الأليفة. وقد طُوّرت هذه الدرجة لمكوّنات مقولبة تحتاج إلى استجابة عض أكثر صلابة وطابع سطحي طبيعي واستقرار أبعادي أفضل من مركّب PP تقليدي مخصص للمظهر فقط.
لماذا تُستخدم ألياف خشب الصنوبر في منتجات الحيوانات الأليفة
الصنوبر خشب لين يتكوّن أساسًا من خلايا قصبية طويلة ونحيلة. وبعد تجفيف الألياف وتنعيمها وتشتيتها في PP، يساعد شكلها الهندسي في تكوين شبكة تدعيم داخل القطعة المقولبة. وترفع هذه الشبكة الصلابة، وتمنح السطح ملمسًا طبيعيًا ناعمًا، وتغيّر إحساس القطعة وصوتها أثناء التلامس.
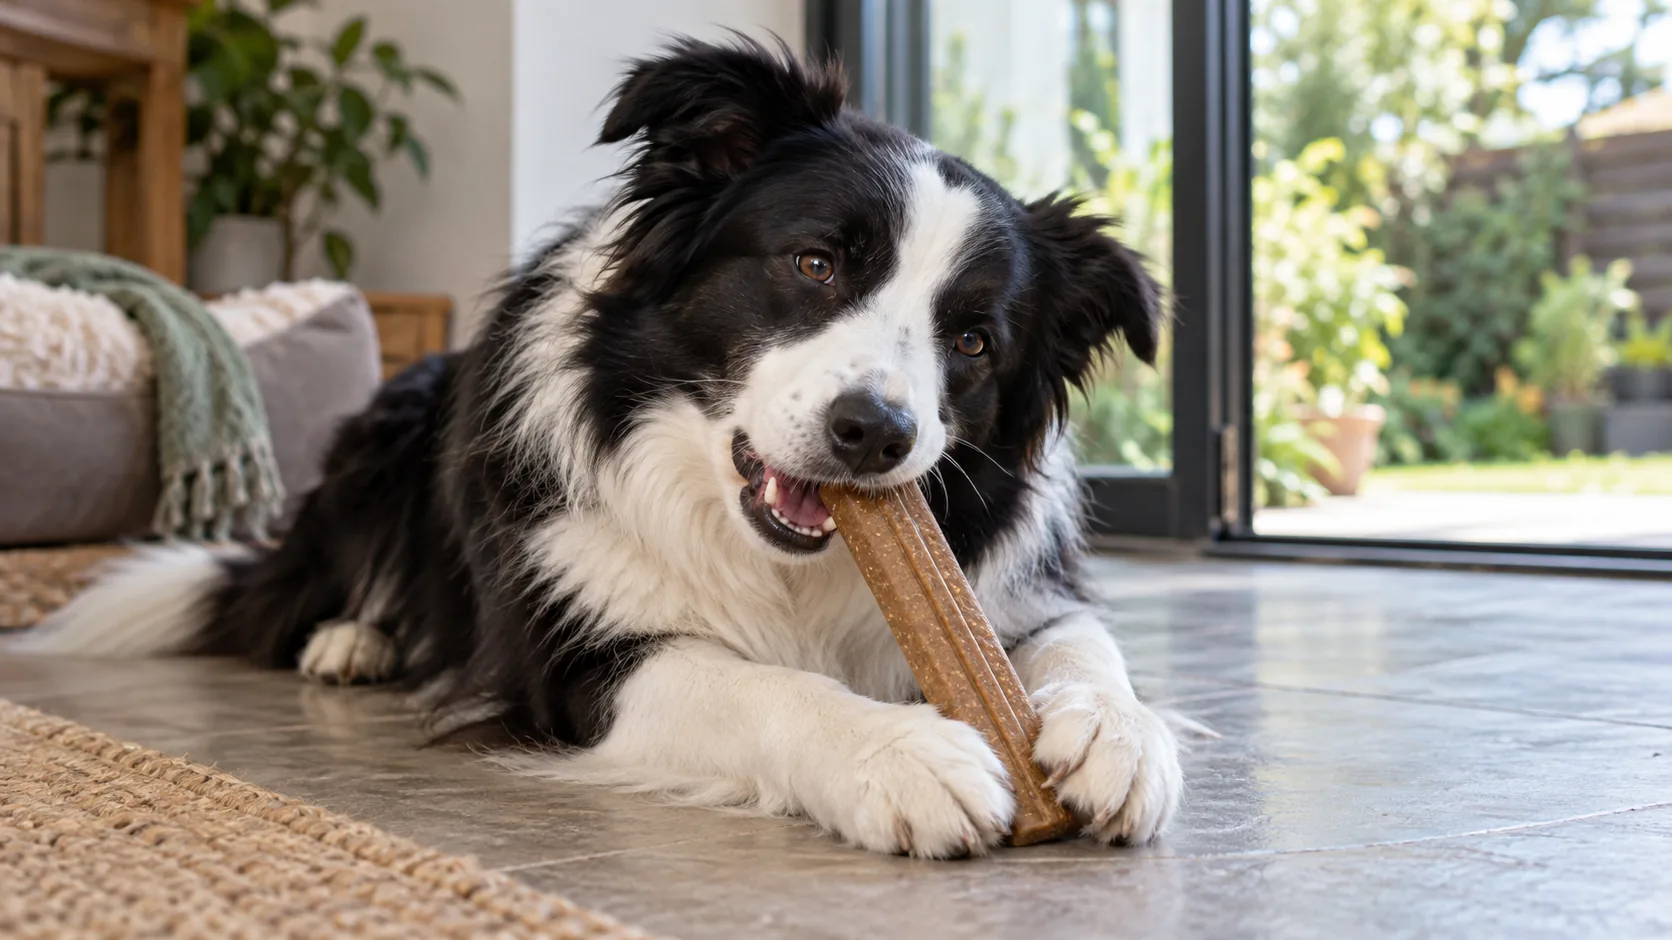
الهدف ليس تقليد غصن خام. فمضغ الكلاب المصنوع من P179302 مركّب مقولب بهندسة مضبوطة وحواف مستديرة ومصفوفة بوليمرية متصلة. وتمنح ألياف الخشب الظاهرة المنتج مظهرًا أكثر دفئًا وأقل نمطية من البلاستيك، في حين يمكن أن تعزز نفحة الصنوبر الطبيعية هوية المنتج دون الاعتماد على عطر مضاف قوي.
أما في منتجات المضغ، فإن اختيار الألياف ليس سوى جزء واحد من التصميم. فيجب التحقق من حجم المنتج وسماكة الجدار ونصف القطر ونطاق قوة العض والاحتفاظ بالشظايا الممضوغة ومقدار الانثناء تحت الضغط، وذلك على اللعبة النهائية بالكامل. ورقم صلابة Shore مفيد لمقارنة المواد المقولبة، لكنه ليس بحد ذاته شهادة سلامة للأسنان. وينبغي مطابقة المنتج النهائي لحجم الكلب وسلوكه في المضغ، مع استخدامه تحت الإشراف.
تحتاج ألياف الخشب وPP إلى واجهة بينية مصممة هندسيًا
ألياف الخشب محبة للماء وقطبية، أما البولي بروبيلين فكاره للماء وغير قطبي. ويؤدي الخلط المباشر لألياف الخشب غير المعالجة في PP إلى التصاق ضعيف عند السطح البيني وتشتت غير منتظم ونقل ضعيف للإجهاد. والمقارنة البصرية لذلك هي الرمل المعلّق في مادة لاصقة: فقد تكون الجزيئات موجودة، لكنها لا تقوّي المصفوفة بكفاءة.
يستخدم P179302 استراتيجية توافق تعتمد على البولي بروبيلين المطعّم بأنهيدريد المالئيك. فالمجموعات الوظيفية القطبية تتفاعل مع أسطح الخشب الغنية بالهيدروكسيل، بينما تبقى مقاطع البولي بروبيلين متوافقة مع مصفوفة PP. وهذا الجسر يحسّن ترطيب الألياف وتشتتها ونقل الإجهاد عند السطح البيني، مما يدعم خصائص شد وانحناء أعلى من مزيج مسحوق الخشب غير المعالج. كما توازن طور التقوية المتوافق مع زيادة الصلابة، بحيث تمتص القطعة النهائية الصدم بدل أن تتصرف مثل قطعة مقولبة هشة مملوءة بالمواد المعدنية.
يهم هذا التصميم البيني أثناء المضغ والصدم. فعندما يضغط الكلب على اللعبة، يجب أن ينتقل الحمل من مصفوفة PP إلى شبكة الألياف دون فتح فجوات ضعيفة حول الألياف. وأثناء السقوط أو الشد، يجب أن تحتفظ المصفوفة بمتانة كافية تمنع تحول الثلمة الموضعية إلى شرخ سريع.
بيانات الدرجة النموذجية لـ P179302
| الخاصية | القيمة النموذجية | طريقة الاختبار / الاتجاه |
|---|---|---|
| المادة | PP + ألياف خشب الصنوبر | مركّب جاهز بلونه الطبيعي |
| الكثافة | 1.11 g/cm³ | ASTM D792 |
| معدل تدفق المصهور | 7 g/10 min | قيمة نموذجية للدرجة |
| مقاومة الشد | 32 MPa | ASTM D638, 50 mm/min |
| الاستطالة عند الكسر | 5.0% | ASTM D638, 50 mm/min |
| مقاومة الانحناء | 47 MPa | ASTM D790, 10 mm/min |
| معامل الانحناء | 2,210 MPa | ASTM D790, 10 mm/min |
| مقاومة صدم Izod المحزوزة، 23°C | 4.5 kJ/m² | ASTM D256 |
| صلادة شور | 73 HD | ASTM D2240 |
| الانكماش أثناء القولبة | MD 0.8%–1.1% | اتجاه الماكينة |
| نقطة الانصهار | 160°C | قيمة نموذجية للدرجة |
يمنح معامل الانحناء البالغ 2,210 MPa مادة P179302 استجابة إنشائية صلبة، بينما توفر مقاومة الشد البالغة 32 MPa ومقاومة الصدم المحزّزة البالغة 4.5 kJ/m² مواصفات أكثر توازناً من مركّب مظهري شديد الصلابة لكنه هش. وتُظهر الاستطالة البالغة 5% أن المادة ليست شبيهة بالمطاط؛ إذ يبقى الشكل الهندسي وتصميم الجدار الموضعي أساسيين للتحكم في الانفعال.
عند كثافة 1.11 g/cm³، تكون المادة أكثف من PP التقليدي غير المملوء. وقد تمنح هذه الكتلة الإضافية عصا المضغ إحساساً أكثر متانة في اليد، لكنها تؤثر أيضاً في وزن الحقنة وحسابات تكلفة الوحدة. ويُفيد نطاق انكماش MD البالغ 0.8%–1.1% في ثقوب الحبال وعناصر التثبيت والمكونات المزدوجة التي يؤثر فيها الانحراف الأبعادي مباشرة في التجميع.
ما الذي وُوزن من أجل قطع تتحمل المضغ
لا تتحقق متانة المضغ بمجرد تعظيم الصلابة. فإذا كانت القطعة المقولبة شديدة الصلابة وبلا أي مرونة تقريباً، انتقلت طاقة العض مباشرة إلى السن وإلى مواضع تركّز الإجهاد الموضعية في القطعة. وإذا كانت شديدة النعومة، أمكن لماضغ شرس قطعها بسرعة أو نزع قطع كبيرة منها. وتستهدف P179302 استجابة صلبة لكن غير زجاجية: صلابة 73 HD لمقاومة العض، وأداء صدم محزّز 4.5 kJ/m² لمقاومة التشقق، وتشوّه مضبوط كافٍ لتجنب الإحساس بقطعة شبيهة بالسيراميك.
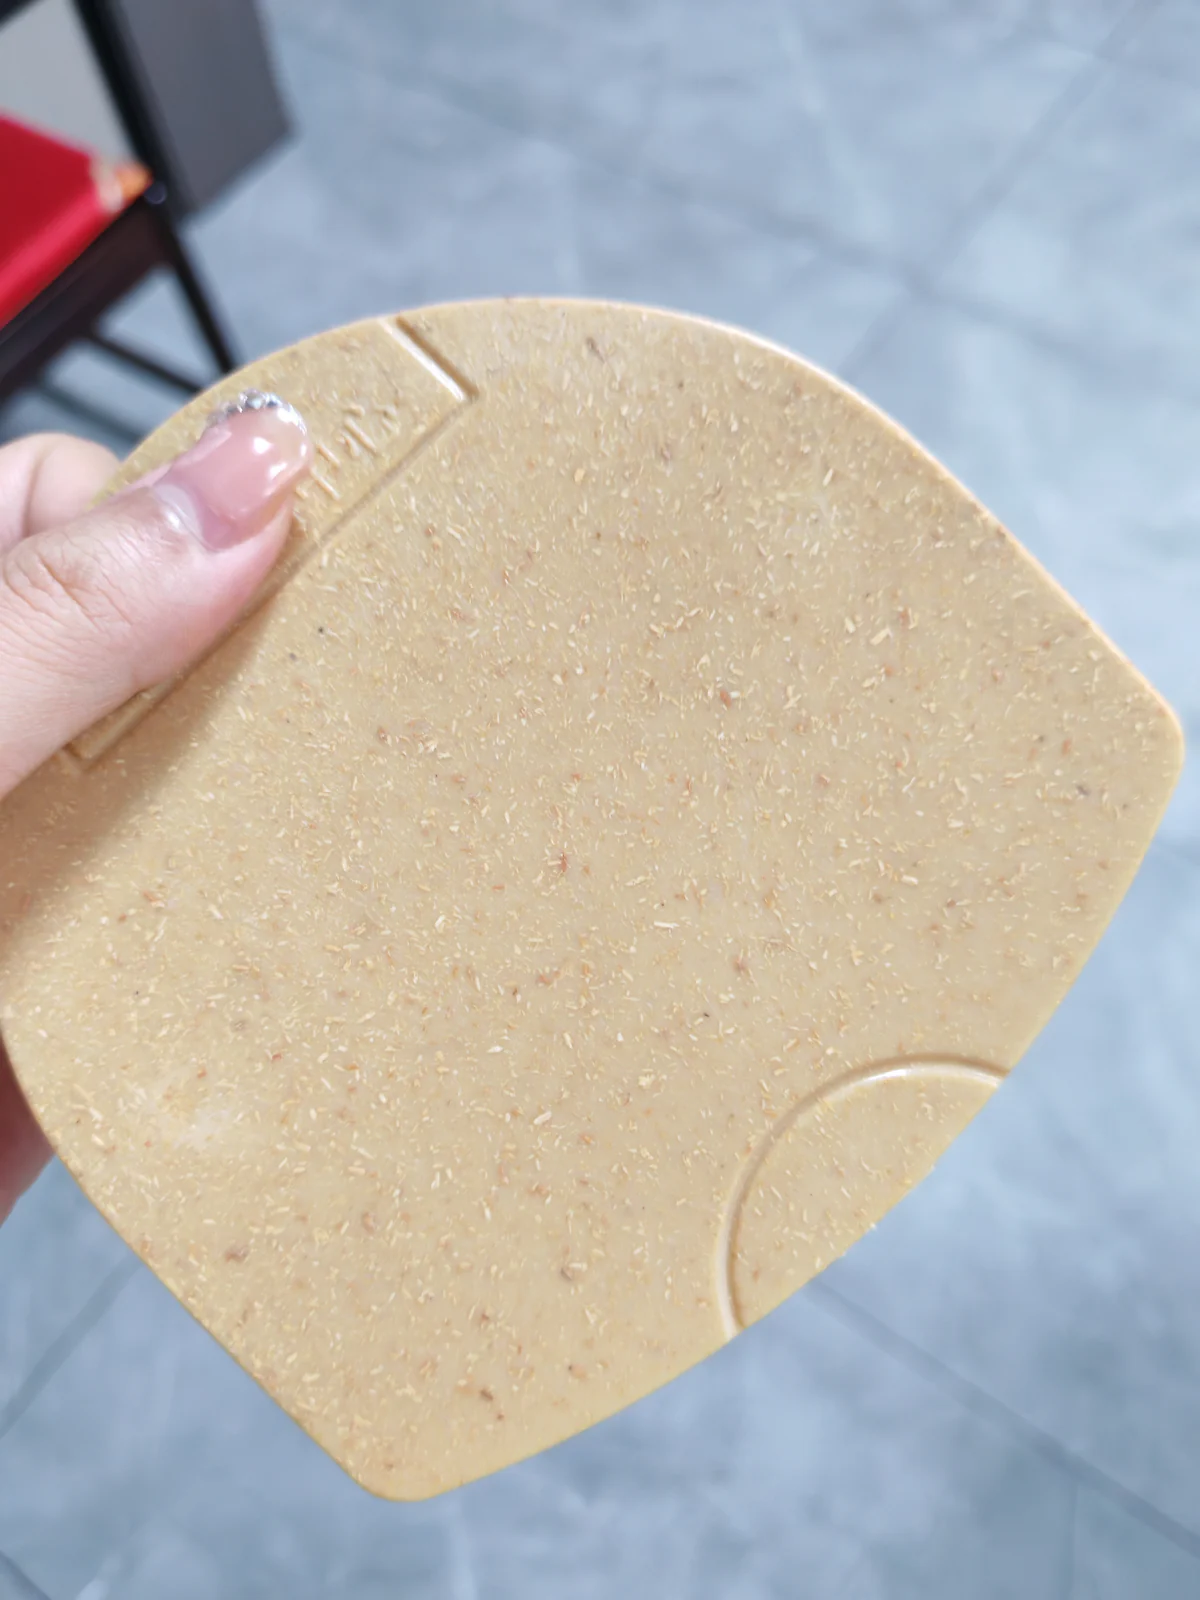
الملمس السطحي هو التوازن الثاني. فقد يبدو PP العادي عالي اللمعان زلقاً بين الأسنان. وتُشكّل P179302 ملمساً ناعماً غير منتظم من ألياف الخشب يحسّن القبض ويمنح الكلب تغذية لمسية أكبر. وينبغي أن يبقى الملمس ناعماً ومندمجاً في المصفوفة؛ أما الألياف المكشوفة أو الزوائد الحادة أو الشظايا السائبة فغير مقبولة ويجب التحكم فيها من خلال القوالب والمعالجة والتشطيب.
الرائحة هي التوازن الثالث. والنفحة الطبيعية للصنوبر خفيفة عن قصد. لكن ارتفاع درجة حرارة المصهور أو الإطالة المفرطة لزمن المكوث يحوّل تلك النفحة إلى رائحة احتراق، ويدل على تلف حراري في الألياف. وبذلك تصبح الرائحة إشارة مفيدة للتحكم في العملية، فضلاً عن كونها خاصية للمنتج.
2. المشروع الأول: تحويل عصا مضغ من PP صلب إلى P179302
أنتج العميل الأول عصي مضغ صلبة من PP تقليدي عالي الصلابة. وبدت الصلابة المقولبة مقبولة، لكن اختبارات الاستخدام كشفت ثلاث مشكلات. فالسطح اللامع لم يمنح الكلب قبضاً يُذكر، ورائحة البلاستيك التقليدي قلّلت الاهتمام الأولي، وكانت القطعة تنكسر أحياناً من المنتصف بعد رميها أو إسقاطها على أرضية صلبة.
الاختبار الأول استخدم حرارة أعلى من اللازم
استخدمت عملية PP الأصلية تجفيفاً عند 80°C لمدة ساعتين، ومناطق أسطوانة من 200°C إلى 210°C، وفوهة عند 210°C، ودرجة حرارة قالب 50°C، وسرعة حقن عالية. وأدى تطبيق هذا النطاق مباشرة على P179302 إلى سطح داكن وبقع سوداء متفرقة ورائحة احتراق. كما كشف الفحص بعد الاختبار وجود بقايا متفحمة في مقدمة الأسطوانة.
كان السبب هو عدم تطابق المعالجة. فراتنج PP الحامل يتحمل الإعدادات الأصلية، لكن ألياف الصنوبر لا تستطيع البقاء عند تلك الدرجة من الحرارة للمدة نفسها. وأعاد الفريق ضبط العملية وفق نطاق P179302: تجفيف بإزالة الرطوبة عند 105°C لمدة 4.5 ساعات، ومنطقة خلفية عند 170°C، ومنطقة وسطى عند 172°C، ومنطقة أمامية عند 180°C، وفوهة عند 180°C، وقالب عند 78°C. وخُفّضت سرعة اللولب إلى نحو 75% من إعداد PP الأصلي، وبدأ الحقن بسرعة متوسطة، وأُبقي الضغط الخلفي معتدلاً، ورُفع ضغط الإمساك بحذر.
| الضبط | عملية PP الصلب الأصلية | اتجاه اختبار P179302 |
|---|---|---|
| التجفيف | 80°C / 2 h | 105°C / 4.5 h، بإزالة الرطوبة |
| المنطقة الخلفية | 200°C | 170°C |
| المنطقة الوسطى | 205°C | 172°C |
| المنطقة الأمامية | 210°C | 180°C |
| الفوهة | 210°C | 180°C |
| القالب | 50°C | 78°C، ثم 80°C لاحقًا |
| سرعة اللولب | ضبط PP القياسي | نحو 75%، ثم خُفِّض قليلًا |
| الحقن | سرعة عالية | نقطة بداية بسرعة متوسطة |
| الضغط المساند | ضبط PP القياسي | رُفعت الضغط والزمن للتحكم في الانخساف |
بعد إعادة ضبط الحرارة، اختفت البقع السوداء وزالت رائحة الاحتراق وعادت نفحة الصنوبر الخفيفة. وبقيت مشكلتان: انخماعات سطحية عند طرفي عصا المضغ، وتفاوت موضعي في الدرجة اللونية عبر القسم الأوسط.
جولتان من ضبط الانخساف وتوزيع الألياف
كانت الانخماعات السطحية قريبة من الأطراف البعيدة لمسار التدفق. فقد انتهى الحشو مبكراً لأن القالب البارد نسبياً جمّد القشرة الخارجية، مما حدّ من تعويض الانكماش الحجمي. وأدى رفع القالب من 78°C إلى 80°C، وزيادة ضغط الإمساك بنسبة 10%، وإطالة زمن الإمساك ثانيتين إلى إزالة الانخماع المرئي دون إضافة حرارة مصهور غير ضرورية.
نشأ تفاوت الدرجة اللونية من عدم انتظام توزع الألياف. فمع معدل تدفق مصهور MFR يبلغ 7 g/10 min، لا تتصرف P179302 مثل PP حقن عالي التدفق. ورفع سرعة اللولب لفرض الإنتاجية سيزيد القص وتلف الألياف. وبدلاً من ذلك، خفّض الفريق سرعة اللولب 5% إضافية وعدّل الضغط الخلفي بخطوات صغيرة حتى أصبح المصهور أكثر انتظاماً. وأظهرت الألواح وعصي المضغ النهائية لوناً طبيعياً متساوياً عند النظر إليها مقابل الإضاءة الخلفية.
مراقبة المضغ واختبار السقوط
قُولبت ثلاث دفعات تحقق. وفي مشاهدات العملاء تحت الإشراف مع كلاب بأحجام متعددة، وفّر الملمس الناعم لألياف الخشب قبضاً أكبر من نسخة PP اللامعة. ولم تُنشئ نفحة الصنوبر الخفيفة النفور الأولي نفسه الذي سبّبته رائحة البلاستيك الأصلية، وكانت فترة المضغ النشط المبلَّغ عنها أطول بنحو ثلاث مرات من تصميم العميل السابق.
للفحص المبدئي للصدم، أُسقطت العصي النهائية سقوطاً حراً من ارتفاع 1.5 متر على بلاط. وكانت نسخة PP الأصلية تتشقق إلى ثلاث أو أربع قطع في ثلاث إلى أربع حالات من كل عشر حالات مُختبرة. أما في دفعتَي P179302 بإجمالي 50 قطعة، فلم يحدث أي كسر كامل وفق الإجراء نفسه المعتمد في المشروع.
ارتفع مردود الإنتاج من نحو 83% إلى 96%. واعتمد العميل P179302 لعائلتين من عصي وعظام المضغ الصلبة، مع الاحتفاظ بـ TPE للألعاب التفاعلية الطرية. وقد فصل ذلك خط الإنتاج حسب استجابة العض بدل محاولة فرض مادة واحدة على كل ظروف الاستخدام.
3. المشروع الثاني: ألعاب حيوانات أليفة خارجية بفتحات للحبل
أنتج العميل الثاني كرات صوتية للاستخدام الخارجي وأقراصاً طائرة وألعاب حبال من PP عادي مع ماستر باتش ملوّن. وأظهر التصميم الأصلي ثلاث مشكلات متكررة: ابيضاض مرئي وانحراف في اللون بعد الاستخدام الخارجي، وصرير بلاستيكي حاد عالي التردد أثناء العض، وتشققات تبدأ عند حافة ثقب الحبل أثناء الشد.
إعادة ضبط نافذة الحرارة والرطوبة
استخدمت العملية السابقة تجفيفاً عند 70°C لمدة ساعتين، وإعداد مصهور عند 200°C، وقالباً عند 45°C. لكن P179302 تطلبت نطاقاً مختلفاً جوهرياً. واستخدم الفريق مجففاً مزيلاً للرطوبة عند 105°C لمدة خمس ساعات، ثم ضبط المنطقة الخلفية عند 168°C، والوسطى عند 172°C، والأمامية عند 180°C، والفوهة عند 178°C، والقالب عند 75°C. وخُفّضت سرعة اللولب إلى نحو 75% من إعداد PP السابق، وبدأ الحقن بسرعة متوسطة.
أنتج اختبار التصحيح الأول السطح الطبيعي المطلوب لألياف الخشب دون الإحساس البلاستيكي اللامع. وزالت الخطوط الفضية والفقاعات المرتبطة بالرطوبة. لكن علامة تدفق ومسار كسر بقيا حول ثقب الحبل، مما أظهر أن القيد التالي كان في تصميم القطعة والقالب لا في مقاومة المادة الكتلية.
فتحة الحبل تطلبت تغيير الهندسة وبوابة الحقن
ثقب الحبل مركّز قوي للإجهاد. وكان الجدار الموضعي الأصلي بسماكة 1.8 mm فقط، وكانت بوابة الحقن بعيدة عن الثقب. والتقى جبهتا تدفق حول الفتحة بعد فقدان الحرارة والضغط، مما أنشأ خط لحام في الموضع الذي يكون فيه حمل الشد أعلى ما يمكن.
زِيد الجدار حول الثقب من 1.8 mm إلى 2.2 mm، وأُعطي الانتقال نصف قطر أكثر نعومة. ونُقلت بوابة الحقن نحو منطقة ثقب الحبل بحيث يمر اتجاه التدفق الأساسي عبر المنطقة الحرجة بتقاء أقل للتدفقات المتعاكسة. ورُفع ضغط الإمساك وثُبّتت درجة حرارة القالب عند 75°C.
بعد هذه التغييرات، اختفت علامة التدفق المرئية وارتفعت نتيجة شد المشروع من نحو 120 N إلى 210 N. وجاء التحسين من المنظومة الكاملة — صلابة المادة والمقطع الموضعي والتحكم في خط اللحام والحشو — لا من خاصية رئيسية واحدة في جدول البيانات.
المظهر الخارجي وصوت العض
وفق إجراء التعرض الخارجي المحدد من العميل لمدة 30 يوماً، حافظت القطعة المعتمدة من P179302 باللون الطبيعي على فرق لوني ΔE ≤ 2.0. ومع ذلك، يجب التحقق من الأداء الخارجي وفق الموقع الجغرافي المقصود وجرعة الأشعة فوق البنفسجية ودرجة الحرارة والرطوبة وعمر الخدمة؛ والنتيجة المفيدة هنا أن الحزمة النهائية للمادة واللون حققت حد القبول الخاص بهذا المشروع.
تغيّر صوت العض أيضاً. فالأسطح الملساء الصلبة من PP قد تولد صريراً حاداً عندما يحتك سطحان أو ينثنيان أحدهما على الآخر. أما السطح المملوء بالألياف والتخميد الأعلى في قطعة P179302 فقد أنتجا صوتاً أخفض وأكثر خفوتاً في هذا الشكل الهندسي. وفي مشاهدات تحت الإشراف، واصلت الكلاب التي تفاعلت سلباً مع الصرير الأصلي عالي التردد التفاعل مع القطع المعدّلة.
ارتفع مردود الإنتاج من نحو 85% إلى 95%. ووسّع العميل استخدام المادة لثلاث عائلات خارجية: كرات الصوت والأقراص الطائرة وألعاب عقد الحبال. واحتفظ كل شكل هندسي بحدود تحققه الخاصة، لأن نجاح مقطع قرص طائر لا يعتمد تلقائياً مكوّناً سميكاً للمضغ أو تصميماً لثقب حبل.
4. نافذة المعالجة العملية واستكشاف الأعطال
أنتج المشروعان استراتيجية عملية متسقة لـ P179302. وهذه القيم مراجع انطلاق لقولبة الاختبار؛ أما النطاق النهائي فيجب أن يعكس حجم الحقنة وزمن المكوث وقناة التغذية وبوابة الحقن وسماكة الجدار والتهوية والقطعة الفعلية.
| المرحلة | النطاق الموصى به للبداية | محور الإنتاج |
|---|---|---|
| التجفيف | 100–110°C / 4–5 h | استخدام معدات إزالة رطوبة محكمة الإغلاق ومنع إعادة امتصاص الرطوبة |
| الأسطوانة الخلفية | 165–175°C | الإبقاء على حرارة منطقة التغذية متحفظة |
| الأسطوانة الوسطى | 165–175°C | تكوين مصهور متجانس دون قصّ مفرط |
| الأسطوانة الأمامية | 175–185°C | الزيادة فقط بالقدر الذي يتطلبه الملء |
| الفوهة | 175–185°C | تجنب التقطير ومدة البقاء الطويلة في الحرارة |
| القالب | 70–80°C | تثبيت السطح وخطوط اللحام والتشكيل |
| سرعة اللولب | متوسطة إلى منخفضة | الحد من تلف الألياف والحرارة غير المنضبطة |
| الضغط الخلفي | معتدل | الموازنة بين التشتيت والقصّ |
| سرعة الحقن | نقطة بداية متوسطة | الضبط وفق بوابة الحقن وطول الجريان وخطوط اللحام |
| الضغط المساند | خاص بالقطعة | ضبط الضغط والزمن في مقابل الانخساف والأبعاد |
درجة الحرارة هي الخط الأحمر الأول
لا تنسخ عملية PP تقليدية عند 200–210°C إلى P179302. فالحرارة المفرطة للمصهور أو زمن المكوث المفرط يحرق ألياف الخشب، منتجاً بقعاً سوداء واغمقاقاً وغازات ورائحة وفقداناً غير عكوس للأداء. ابدأ قرب الطرف الأدنى لكل منطقة ولا تضف إلا الحرارة اللازمة لملء مستقر.
التجفيف بالهواء منزوع الرطوبة
ألياف الخشب حساسة للرطوبة. فالتجفيف غير الكامل ينتج فقاعات وخطوطاً فضية وأسطحاً خشنة ومقاومة غير متسقة. استخدم 100–110°C لمدة أربع إلى خمس ساعات كنطاق انطلاق، وأبقِ القادوس ومسار النقل مغلقين، وتأكد من حالة المجفف في الطقس الرطب. فالقادوس بالهواء الساخن الذي يسحب باستمرار هواءً نباتياً رطباً قد يدفئ الحبيبات دون إنشاء حالة رطوبة مستقرة.
لا تضحِّ بسلامة الألياف مقابل سيولة ظاهرية
يبلغ معدل تدفق المصهور MFR قيمة 7 g/10 min، لذا يكون التدفق أقل من كثير من درجات PP الحقن التجارية. والتعويض بسرعة لولب وقص مفرطين يقصّر الألياف ويرفع حرارة المصهور وقد يزيد تفاوت السطح. استخدم سرعة لولب متوسطة إلى منخفضة وضغطاً خلفياً معتدلاً وحشواً خاصاً بالقطعة. وإذا لم تكتمل تعبئة القطعة، فراجع التجفيف وحجم الحقنة وبوابة الحقن والتهوية وخيارات الخلط بـ PP النقي قبل مجرد رفع درجة حرارة الأسطوانة.
استخدم عُددًا مقاومة للتآكل ونظّفها فورًا
استخدم فولاذ قالب متصلداً ومقاوماً للتآكل للإنتاج المنتظم. فبقايا ألياف النبات المتروكة في القوالب قد تحتفظ بالرطوبة وتسرّع التآكل أو تضر الأسطح. نظّف الأسطوانة بـ PP بعد الإنتاج، ونظّف فتحات التهوية وأسطح القالب الحرجة فوراً، وتجنب ترك المركّب ساكناً في أسطوانة ساخنة أثناء فترات التوقف الطويلة.
صمّم ثقوب الحبال ومواضع تركّز الإجهاد الأخرى بشكل مدروس
لا تستطيع مقاومة المادة التعويض عن زاوية حادة أو جدار موضعي رقيق أو خط لحام موضوع مباشرة في مسار الشد. وقد نجح مشروع الألعاب الخارجية عند جدار ثقب حبل بسماكة 2.2 mm مع انتقال أكثر نعومة وبوابة حقن معدّلة، لكن هذه القيمة مثال مشروع لا حد أدنى عام. استخدم تحليل التدفق واختبارات الشد على القطع المقولبة والتكييف البيئي المتكرر من أجل الشكل الهندسي الفعلي.
تحكّم في المواد المُعاد طحنها ومظهر الدفعة
التاريخ الحراري المتكرر يعمّق اللون والرائحة ويغيّر طول الألياف. أبقِ نسبة إعادة الطحن عند 10% أو أقل خلال نافذة الإنتاج الأولية ما لم يدعم اختبار منظم حداً آخر. وسجّل تشغيلة الراتنج ونسبة إعادة الطحن وحالة المجفف وإعدادات الدورة ومعيار اللون المحتفظ به، لفصل تفاوت المواد الأولية الطبيعية عن انحراف العملية.
العيوب الشائعة
| العيب | السبب المحتمل | الفحوصات الأولية |
|---|---|---|
| نقاط سوداء أو رائحة احتراق | درجة حرارة مفرطة، أو زمن مكوث طويل، أو أسطوانة ملوّثة | العودة إلى نطاق الدرجة المقرر، وتقصير زمن المكوث، والتفريغ التام |
| خطوط فضية أو فقاعات | رطوبة أو إعادة امتصاص للرطوبة بعد التجفيف | تحقق من نقطة الندى في المجفف، وإحكام إغلاق القادوس، ونقل المواد |
| آثار الانخساف | حشو غير كافٍ، أو تجمّد مبكر عند بوابة الحقن، أو سماكة موضعية كبيرة | راجع درجة حرارة القالب، وإحكام بوابة الحقن، وضغط الإمساك، وزمن الإمساك |
| تفاوت في لون الألياف | قصّ غير مستقر، أو خلط ضعيف، أو نسبة عالية من المواد المُعاد طحنها، أو تفاوت بين الدفعات | ثبّت سرعة اللولب والضغط الخلفي والجرعات والعينات المحتفظ بها |
| قصور الحقن | سيولة منخفضة، أو تهوية غير كافية، أو بوابة حقن صغيرة، أو ضغط غير كافٍ | راجع تصميم بوابة الحقن/التهوية والضغط قبل رفع الحرارة بشكل مفرط |
| تشقق ثقوب الحبال | جدار رقيق، أو نصف قطر حاد، أو خط التحام، أو حشو ضعيف | زيادة السماكة ونصف القطر، وتعديل بوابة الحقن، والتحقق باختبار الشد |
| خدوش سطحية ناتجة عن العُدد | بقايا، أو تآكل، أو تلف في تشطيب القالب | نظّف فورًا واستخدم فولاذًا مقاومًا للتآكل ومقسّى |
| انحراف في الرائحة أو اللون بين الدفعات | تفاوت المواد المُعاد طحنها، أو تاريخ حراري، أو عدم استقرار المادة الخام الطبيعية | تحكّم في المواد المُعاد طحنها، وزمن المكوث، وسجلات الدفعات، ومعيار الموافقة |
5. موقع P179302 ضمن مجموعة PP ذات الألياف النباتية من wooyopet
P179302 هو مسار ألياف الخشب لمنتجات الحيوانات الأليفة التي تحتاج إلى صلابة عالية وأشكال هندسية مقاومة للعض وملمس طبيعي مرئي وهوية صنوبر خفيفة. ومن بين مسارات wooyopet الأربعة المشار إليها أدناه، يمتلك أعلى معامل انحناء. وهو الأنسب للقطع الإنشائية والمظهرية متوسطة الجدار، لا للمقاطع الرقيقة جداً التي تعتمد على تدفق عالٍ.
| الدرجة | اتجاه المادة | MFR | مقاومة الشد | معامل الانحناء | مقاومة الصدم المحزوزة | منطق الاختيار المعتاد |
|---|---|---|---|---|---|---|
| WYC-PP P179302 | مركّب PP بألياف الخشب | 7 g/10 min | 32 MPa | 2,210 MPa | 4.5 kJ/m² | أعواد المضغ الصلبة، وهياكل ألعاب الحيوانات الأليفة، والقطع ذات الملمس الطبيعي |
| WYC-PP P179002N | PP بألياف حبوب دقيقة | 9.5 g/10 min | 31 MPa | 1,956 MPa | 3.8 kJ/m² | حاويات ملامسة الأغذية فاتحة اللون ومظهر أنظف للألياف الدقيقة |
| WYC-PP P179050 | PP بقش القمح | 15 g/10 min | 18 MPa | 2,000 MPa | 3.1 kJ/m² | القطع ذات السيولة الأعلى حيث تكون نقاط الألياف الخشنة مقبولة |
| WYC-PP P179-CZML | ماستر باتش PP بألياف الشاي | 7 g/10 min | 27 MPa | 1,337 MPa | 5 kJ/m² | مظهر بني الشاي ورائحته مضبوطان عبر تركيبة تخفيف نهائية من PP |
بالنسبة لوعاء طعام أو ماء يعطي الأولوية لمظهر خفيف ومتسق وتوثيق ملامسة الأغذية، قد يوفر P179002N مساراً أكثر مباشرة. وبالنسبة لمكوّن رقيق الجدار يعطي الأولوية للتدفق على انتظام السطح ومقاومة الشد، قد يكون P179050 أسهل في الملء. أما P179-CZML فيخدم غرضاً مختلفاً: فهو ماستر باتش مركّز لإنشاء مظهر ألياف الشاي، ويجب تقييمه في مزيج PP النهائي الخاص به.
يحتل P179302 موضعاً واضحاً: فاجتماع معامل الانحناء البالغ 2,210 MPa وأداء الصدم المحزّز البالغ 4.5 kJ/m² وصلابة 73 HD وسطح ألياف خشب ناعم ونفحة صنوبر خفيفة يدعم مفاهيم مضغ الحيوانات الأليفة والألعاب الخارجية التي لا تعالجها PP العادية و TPE الطري بالطريقة نفسها.
الخلاصة
تطوير منتج للحيوانات الأليفة من ألياف الخشب ليس مسألة استبدال PP العادي حبيبة بحبيبة. فيجب تصميم المركّب وشكل المنتج الهندسي والقالب ونظام التجفيف ونافذة المعالجة معاً. وقد أظهرت حالة عصا المضغ كيف أن حرارة مصهور أقل وقالباً أكثر دفئاً وقصاً مضبوطاً أزالت الاحتراق والانخماع وتفاوت الألياف. وأظهرت حالة اللعبة الخارجية أن فشل ثقب الحبل تطلب تصحيح الجدار ونصف القطر وبوابة الحقن، لا مجرد تغيير في المادة.
يوفر wooyopet WYC-PP P179302 مسار PP عالي الصلابة بملمس طبيعي لعصي المضغ وعظام المضغ والكرات الخارجية والأقراص الطائرة وألعاب الحبال. ويمكن لفرق المنتجات استخدام نوافذ المعالجة وجدول العيوب أعلاه كنقطة انطلاق، ثم التحقق من التصميم النهائي عبر اختبارات الأبعاد والصدم والشد والاحتفاظ بالشظايا والبيئة والاستخدام تحت الإشراف.
للحصول على عينة من P179302 أو مرجع لوني مقولب أو توصية عملية أو مراجعة لقطعة، شارك رسم المنتج وسماكة الجدار وموضع بوابة الحقن وحجم الكلب المستهدف وبيئة الاستخدام المتوقعة وعملية PP الحالية مع wooyopet.