
Композиты с древесным волокном, разработанные для товаров для животных: подходят для игрушек и палочек для жевания
Как древесное волокно сосны, конструкция границы раздела, геометрия изделия и контролируемое окно формования определили два серийных проекта по игрушкам для животных.
Вопросы покупателей и инженеров
Вопросы, которые задают инженеры перед литьём изделий для животных из P179302
Можно ли для P179302 использовать те же настройки 200–210 °C, что и для обычного полипропилена для литья?
Нет. Начинайте в пределах окна для данной марки: 165–175 °C в задней и средней зонах, 175–185 °C в передней зоне и сопле, пресс-форма 70–80 °C. Чрезмерный нагрев или слишком долгое время пребывания могут привести к подгоранию древесного волокна.
Достаточно ли твёрдости 73 HD для утверждения готовой жевательной игрушки?
Ни один отдельный показатель материала не является основанием для одобрения изделия. Проверяйте размер, толщину стенки, радиусы, диапазон усилия укуса, изгиб, удержание фрагментов и использование под присмотром на финальной литой геометрии.
Почему отверстие под верёвку трескается, даже если прочностные данные материала высокие?
Отверстия под верёвку концентрируют напряжения и часто содержат линию спая. Прежде чем менять материал, проверьте локальную толщину стенки, радиус, расположение литника, вентиляцию и выдержку.
Что вызывает чёрные включения, потемнение и запах жжёной сосны?
Обычные причины — чрезмерная температура расплава, длительное время пребывания, неполная продувка и большая термическая история вторичного материала. Вернитесь к окну, заданному для данной марки, и стабилизируйте сушку, прежде чем менять несколько переменных одновременно.
Чтобы получить рекомендацию для конкретного изделия, предоставьте компании wooyopet чертёж, толщину стенки, расположение литника, целевой размер для собаки, условия эксплуатации и текущий процесс.
1. О материале P179302
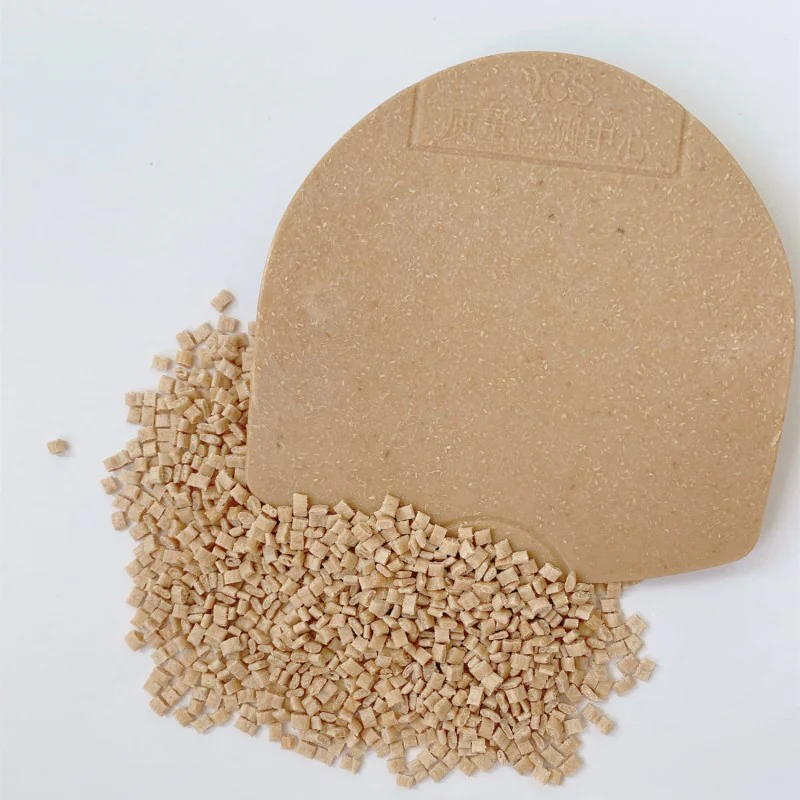
wooyopet WYC-PP P179302 — это компаунд полипропилена натурального цвета с древесным волокном из сосны. В литых изделиях сохраняются видимые частицы древесины и лёгкий сосновый аромат, а матрица PP обеспечивает технологичность и влагостойкость, необходимые для практичных товаров для животных. Марка разработана для литых деталей, которым нужны более упругая реакция на укус, естественный характер поверхности и лучшая стабильность размеров, чем у обычного компаунда PP, ориентированного только на внешний вид.
Почему для изделий для животных используют древесное волокно сосны
Сосна — хвойная древесина, состоящая в основном из длинных тонких клеток-трахеид. После сушки, измельчения и распределения волокна в PP его геометрия способствует формированию армирующей сетки внутри литого изделия. Эта сетка повышает жёсткость, придаёт поверхности тонкую натуральную текстуру и меняет ощущения и звук при контакте с изделием.
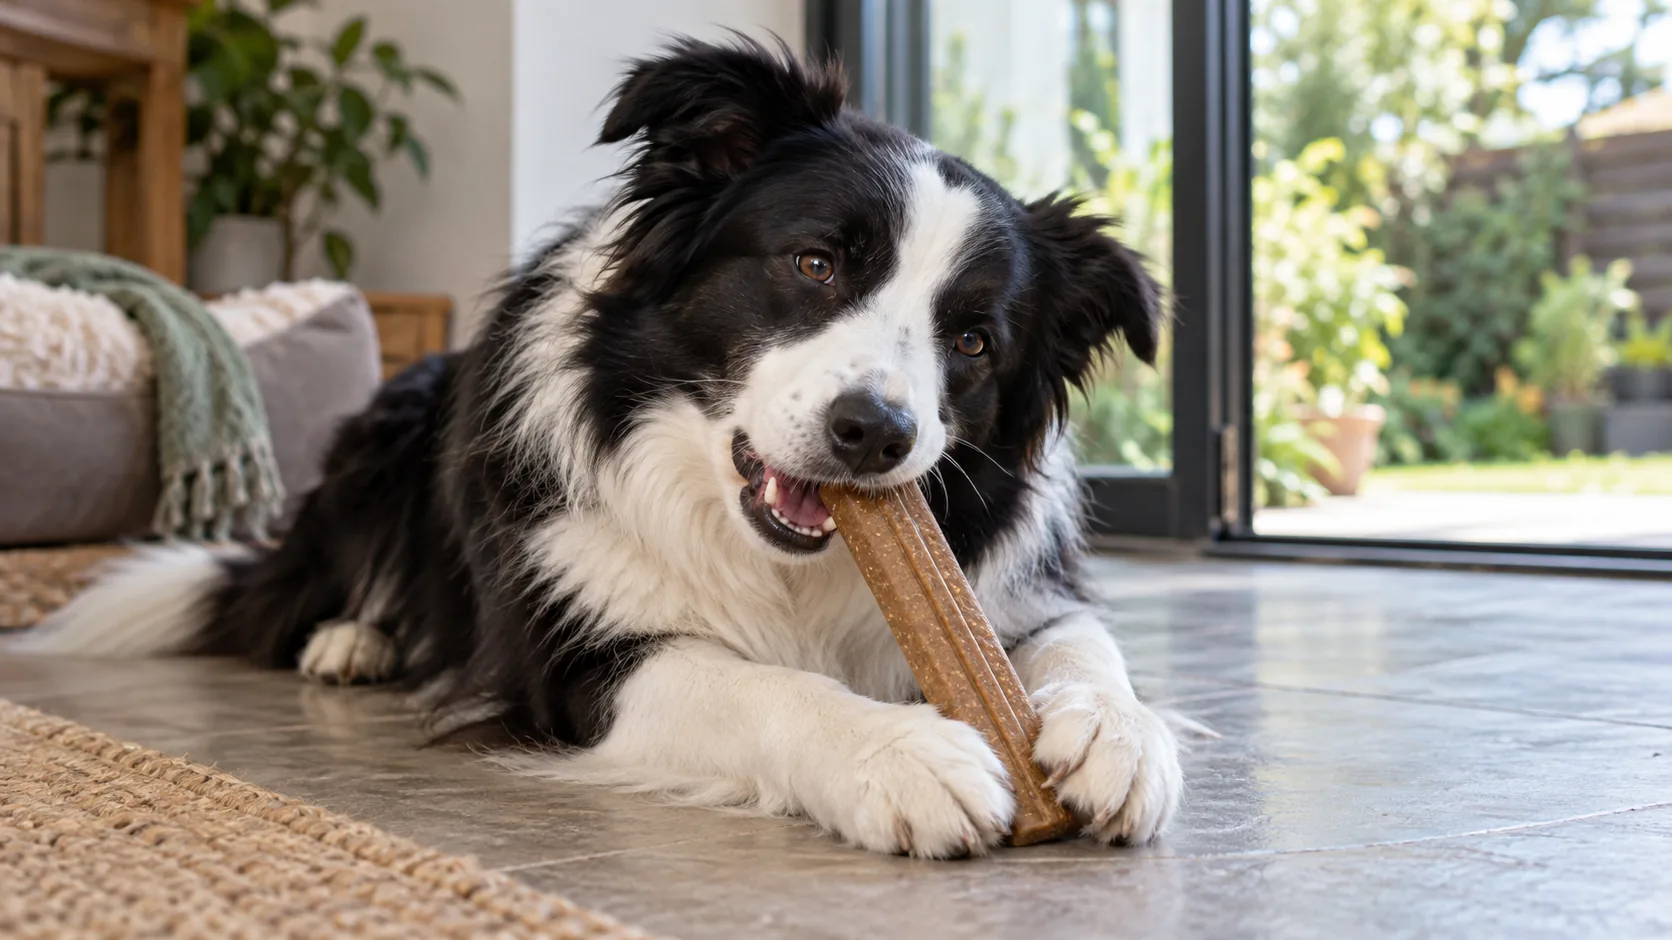
Цель — не имитировать сырую ветку. Жевательная игрушка для животных из P179302 представляет собой литой композит с контролируемой геометрией, скруглёнными кромками и непрерывной полимерной матрицей. Видимое древесное волокно придаёт продукту более тёплый вид, меньше похожий на обычный пластик, а естественная сосновая нота может усилить узнаваемость продукта, не полагаясь на сильную добавленную отдушку.
Однако для жевательных изделий выбор волокна составляет лишь часть конструкции. Размер изделия, толщину стенки, радиус, диапазон усилия укуса, удержание откушенных фрагментов и величину деформации при сжатии необходимо проверять на готовой игрушке. Значение твёрдости по Шору удобно для сравнения литьевых материалов, но само по себе оно не является сертификацией безопасности для зубов. Готовое изделие следует подбирать под размер и характер жевания собаки и применять под присмотром.
Древесному волокну и PP нужна специально спроектированная граница раздела
Древесное волокно гидрофильно и полярно, а полипропилен гидрофобен и неполярен. Прямое введение необработанного древесного волокна в PP даёт слабую адгезию на границе раздела, неравномерное распределение и плохую передачу напряжений. Наглядная аналогия — песок, взвешенный в клее: частицы могут присутствовать, но они не армируют матрицу эффективно.
В P179302 применяется стратегия совмещения на основе полипропилена, привитого малеиновым ангидридом. Полярные функциональные группы взаимодействуют с богатыми гидроксильными группами поверхностями древесины, тогда как сегменты полипропилена сохраняют совместимость с матрицей PP. Такой «мостик» улучшает смачивание волокна, распределение и передачу напряжений на границе раздела, обеспечивая более высокие показатели прочности на растяжение и при изгибе, чем у смеси с необработанным древесным порошком. Совместимая упрочняющая фаза балансирует добавленную жёсткость, чтобы готовое изделие могло поглощать удар, а не вести себя как хрупкая минералонаполненная отливка.
Такая проработка границы раздела важна при жевании и ударе. Когда собака сжимает игрушку, нагрузка должна передаваться из матрицы PP в волокнистую сеть, не раскрывая слабых зазоров вокруг волокон. При падении или перетягивании матрица также должна сохранять достаточную ударную вязкость, чтобы локальный надрез не превратился в быстро распространяющуюся трещину.
Типовые данные марки P179302
| Показатель | Типичное значение | Метод испытания / направление |
|---|---|---|
| Материал | PP + древесное волокно сосны | Готовый компаунд естественного цвета |
| Плотность | 1,11 g/cm³ | ASTM D792 |
| Показатель текучести расплава | 7 g/10 min | Типовое значение для марки |
| Прочность на растяжение | 32 MPa | ASTM D638, 50 mm/min |
| Удлинение при разрыве | 5.0% | ASTM D638, 50 mm/min |
| Прочность на изгиб | 47 MPa | ASTM D790, 10 mm/min |
| Модуль упругости при изгибе | 2,210 MPa | ASTM D790, 10 mm/min |
| Ударная вязкость по Изоду с надрезом, 23 °C | 4.5 kJ/m² | ASTM D256 |
| Твёрдость по Шору | 73 HD | ASTM D2240 |
| Усадка при литье | MD 0.8%–1.1% | Направление машины |
| Температура плавления | 160°C | Типовое значение для марки |
Модуль упругости при изгибе 2 210 MPa придаёт P179302 жёсткий конструкционный отклик, а прочность на растяжение 32 MPa и ударная вязкость с надрезом 4,5 kJ/m² обеспечивают более сбалансированный профиль, чем у высокожёсткого, но хрупкого компаунда для декоративных деталей. Удлинение 5 % показывает, что материал не является резиноподобным; геометрия и локальная конструкция стенки по-прежнему критичны для контроля деформации.
При плотности 1,11 g/cm³ материал плотнее обычного ненаполненного PP. Эта дополнительная масса придаёт жевательной палочке более основательное ощущение в руке, но влияет на массу впрыска и расчёт себестоимости единицы продукции. Усадка в направлении потока (MD) в диапазоне 0,8–1,1 % важна для отверстий под верёвку, замковых элементов и парных деталей, где размерное отклонение напрямую влияет на сборку.
Что балансировали для изделий, стойких к разжёвыванию
Долговечность при жевании достигается не только максимальной твёрдостью. Если отливка чрезвычайно твёрдая и почти не подаётся, энергия укуса передаётся непосредственно на зуб и в локальные концентраторы напряжений в изделии. Если же она слишком мягкая, активная собака быстро прогрызает её или отгрызает крупные куски. P179302 рассчитан на жёсткий, но не стеклообразный отклик: твёрдость 73 HD для сопротивления укусу, ударная вязкость с надрезом 4,5 kJ/m² для сопротивления трещинообразованию и достаточная контролируемая деформация, чтобы изделие не ощущалось как керамическое.
Вторым элементом баланса является текстура поверхности. Обычный высокоглянцевый PP может скользить между зубами. P179302 формирует мелкую неоднородную текстуру древесного волокна, которая улучшает сцепление и даёт собаке больше тактильной обратной связи. Текстура должна оставаться мелкой и интегрированной в матрицу; открытые волокна, острые облои и отделяющиеся фрагменты недопустимы и должны контролироваться оснасткой, режимом переработки и отделкой.
Третьим элементом баланса является аромат. Природная сосновая нотка намеренно слабая. Высокая температура расплава или чрезмерное время пребывания превращают эту нотку в запах жжёного и свидетельствуют о термическом повреждении волокна. Таким образом, запах становится не только характеристикой продукта, но и полезным сигналом для контроля процесса.
2. Проект первый: перевод жёсткой PP-палочки для разжёвывания на P179302
Первый заказчик изготавливал жёсткие жевательные палочки из обычного PP повышенной твёрдости. Твёрдость отливки казалась приемлемой, однако испытания в реальном использовании выявили три проблемы. Глянцевая поверхность давала собаке мало сцепления, обычный пластиковый запах снижал первоначальный интерес, а изделие иногда ломалось посередине после броска или падения на твёрдый пол.
В первом испытании использовали слишком много тепла
Исходный режим для PP предусматривал сушку при 80 °C в течение двух часов, зоны цилиндра от 200 °C до 210 °C, сопло 210 °C, температуру пресс-формы 50 °C и высокую скорость впрыска. Прямое применение этого окна к P179302 дало тёмную поверхность, отдельные чёрные точки и запах жжёного. Осмотр после испытания также выявил карбонизированные отложения в передней части цилиндра.
Причиной было несоответствие режима переработки. Носитель PP выдерживает исходные настройки, но волокно сосны не может оставаться при такой температуре столь же долго. Команда перестроила процесс под окно P179302: сушка осушенным воздухом при 105 °C в течение 4,5 часов, задняя зона 170 °C, средняя зона 172 °C, передняя зона 180 °C, сопло 180 °C и пресс-форма 78 °C. Частота вращения шнека была снижена примерно до 75 % от исходной настройки для PP, впрыск начинали на средней скорости, противодавление поддерживали умеренным, а давление выдержки повышали осторожно.
| Контроль | Исходный процесс для жёсткого PP | Направление испытания P179302 |
|---|---|---|
| Сушка | 80°C / 2 h | 105°C / 4,5 ч, с осушением |
| Задняя зона | 200°C | 170°C |
| Средняя зона | 205°C | 172°C |
| Передняя зона | 210°C | 180°C |
| Сопло | 210°C | 180°C |
| Пресс-форма | 50°C | 78°C, позднее 80°C |
| Скорость шнека | Стандартная настройка для PP | Приблизительно 75%, затем немного снижена |
| Впрыск | Высокая скорость | Средняя скорость как начальная точка |
| Выдержка под давлением | Стандартная настройка для PP | Давление и время увеличены для контроля утяжин |
После корректировки температур чёрные точки исчезли, запах жжёного был устранён, а слабая сосновая нотка вернулась. Остались две проблемы: неглубокие утяжины на концах жевательной палочки и локальная неоднородность оттенка в средней части.
Два раунда настройки утяжин и распределения волокна
Утяжины располагались ближе к дальним концам пути потока. Подпитка прекращалась слишком рано, поскольку относительно холодная пресс-форма замораживала наружный слой, ограничивая компенсацию объёмной усадки. Повышение температуры пресс-формы с 78 °C до 80 °C, увеличение давления выдержки на 10 % и продление времени выдержки на две секунды устранили видимую утяжину без лишнего повышения температуры расплава.
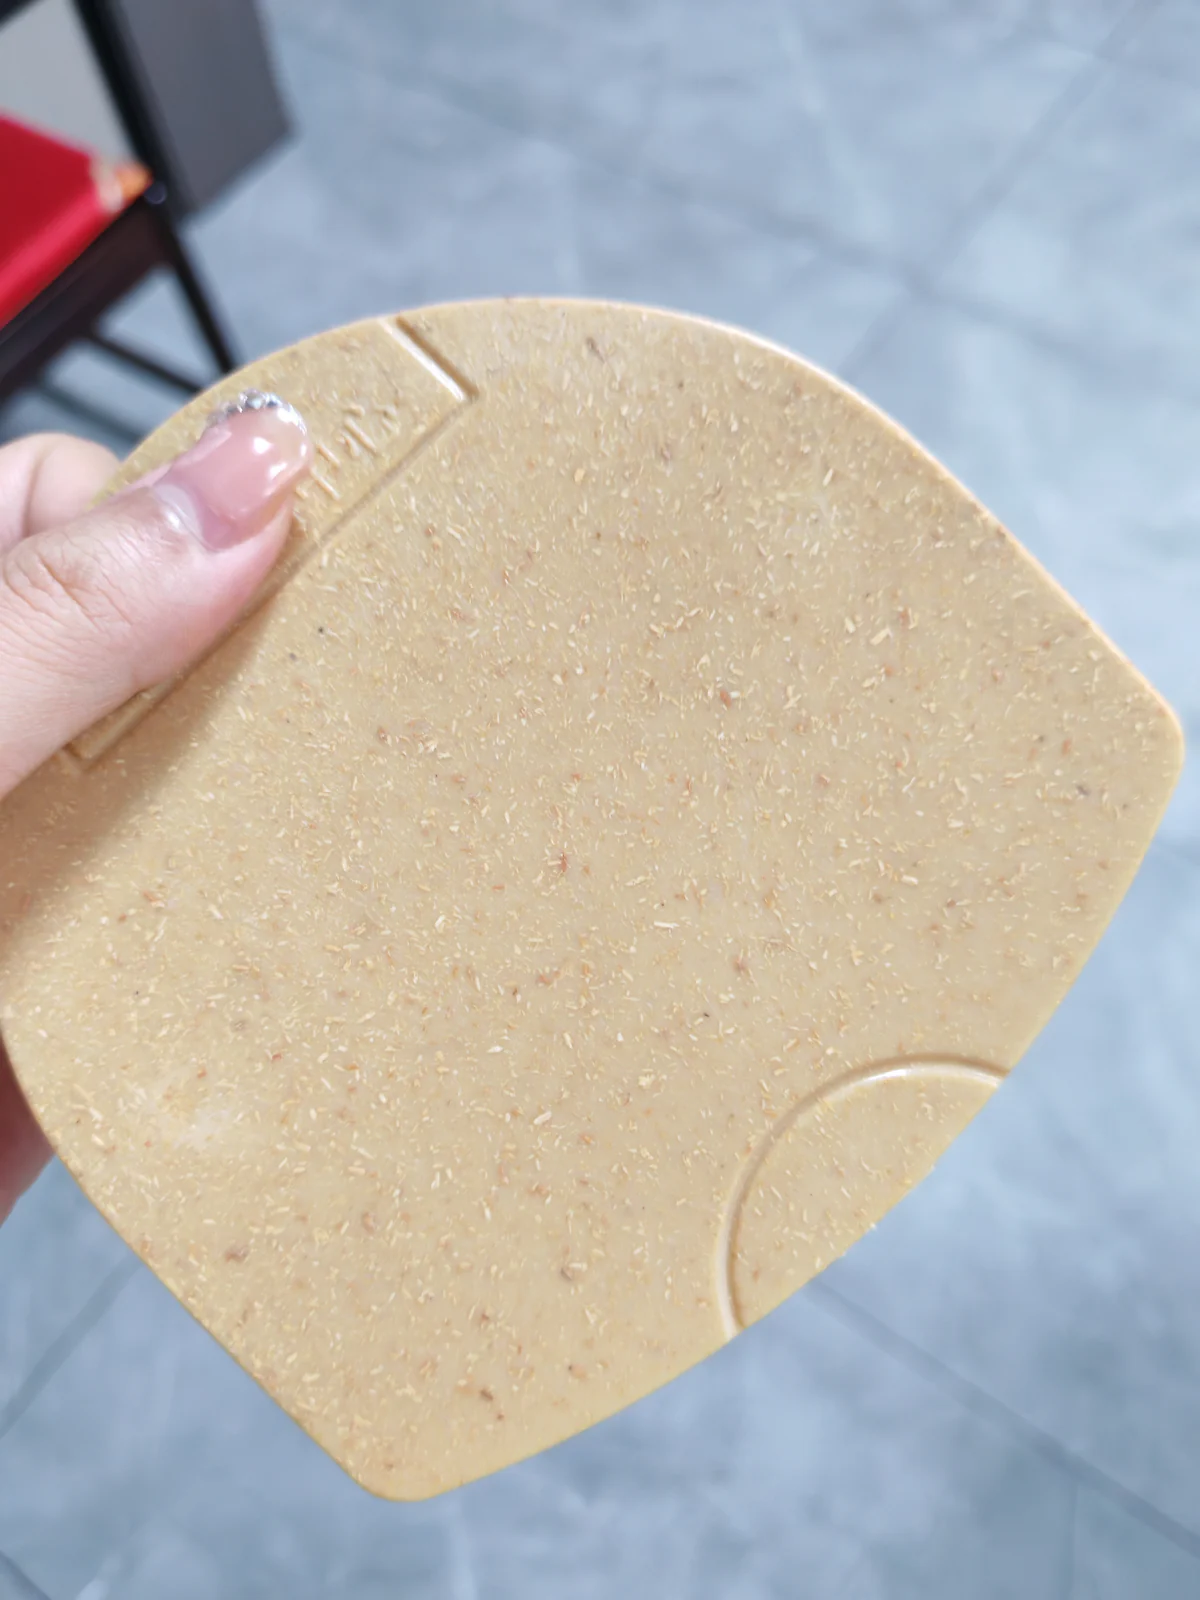
Неоднородность оттенка была вызвана неравномерным распределением волокна. При показателе текучести расплава 7 g/10 min P179302 ведёт себя не как высокотекучий литьевой PP. Повышение частоты вращения шнека для форсирования производительности усилило бы сдвиг и повредило волокно. Вместо этого команда дополнительно снизила частоту вращения шнека на 5 % и небольшими шагами корректировала противодавление, пока расплав не стал более однородным. Готовые пластины и жевательные палочки демонстрировали ровный природный цвет на просвет.
Наблюдение за разжёвыванием и испытание падением
Были отлиты три проверочные партии. При наблюдениях заказчика под присмотром специалистов с собаками разных размеров мелкая текстура древесного волокна обеспечивала лучшее сцепление, чем глянцевая версия из PP. Слабая сосновая нотка не вызывала такого первоначального избегания, как исходный пластиковый запах, а заявленная продолжительность активного жевания оказалась примерно в три раза больше, чем у предыдущей конструкции заказчика.
Для отбраковки по удару готовые палочки свободно сбрасывали с высоты 1,5 метра на плитку. Исходная версия из PP разрушалась на три-четыре фрагмента у трёх-четырёх изделий из каждых десяти испытанных. В двух партиях P179302 общим количеством 50 изделий при той же методике проекта полного разрушения не произошло.
Выход годной продукции вырос примерно с 83 % до 96 %. Заказчик внедрил P179302 для двух семейств жёстких жевательных палочек и косточек, сохранив TPE для мягких интерактивных игрушек. Это позволило разделить линейку по отклику на укус вместо попытки применить один материал во всех условиях эксплуатации.
3. Проект второй: уличные игрушки для животных с отверстиями под верёвку
Второй заказчик изготавливал уличные звуковые мячи, летающие диски и верёвочные игрушки из обычного PP с цветным мастербатчем. В исходной конструкции постоянно проявлялись три проблемы: заметное побеление и изменение цвета после эксплуатации на улице, резкий высокочастотный пластиковый скрип при жевании и трещины, начинавшиеся у кромки отверстия под верёвку при перетягивании.
Пересмотр температурного и влажностного окна
Предыдущий режим предусматривал сушку при 70 °C в течение двух часов, настройку расплава 200 °C и пресс-форму 45 °C. Для P179302 потребовалось существенно иное окно. Команда использовала сушилку с осушением воздуха при 105 °C в течение пяти часов, затем установила заднюю зону 168 °C, среднюю зону 172 °C, переднюю зону 180 °C, сопло 178 °C и пресс-форму 75 °C. Частота вращения шнека была снижена примерно до 75 % от прежней настройки для PP, а впрыск начинали на средней скорости.
Первое испытание с исправленным режимом дало нужную природную поверхность древесного волокна без глянцевого пластикового ощущения. Серебристые полосы и пузыри, связанные с влажностью, были устранены. Однако вокруг отверстия под верёвку сохранились след течения и путь разрушения, что показало: следующее ограничение связано с конструкцией изделия и пресс-формы, а не с прочностью материала в объёме.
Отверстие под верёвку потребовало изменения геометрии и литника
Отверстие под верёвку является сильным концентратором напряжений. Исходная локальная стенка составляла всего 1,8 mm, а литник располагался далеко от отверстия. Два фронта потока встречались вокруг отверстия, потеряв температуру и давление, что создавало линию спая именно там, где нагрузка при перетягивании была наибольшей.
Стенку вокруг отверстия увеличили с 1,8 mm до 2,2 mm, а переходу придали более плавный радиус. Литник переместили ближе к зоне отверстия под верёвку, чтобы основное направление потока проходило через критическую зону с меньшим схождением встречных потоков. Давление выдержки повысили, а температуру пресс-формы стабилизировали на 75 °C.
После этих изменений видимый след течения исчез, а результат испытания на вырыв по методике проекта вырос примерно с 120 N до 210 N. Улучшение обеспечила вся система в целом: жёсткость материала, локальное сечение, контроль линии спая и подпитка, а не один ключевой показатель из таблицы данных.
Внешний вид на улице и звук при укусе
В рамках определённой заказчиком 30-дневной методики экспонирования на открытом воздухе утверждённое изделие из P179302 природного цвета сохранило цветовое различие ΔE ≤ 2,0. Эксплуатационные характеристики на улице всё равно необходимо проверять с учётом предполагаемого региона, дозы УФ-излучения, температуры, влажности и срока службы; практически важный результат здесь в том, что итоговое сочетание материала и цвета уложилось в критерий приёмки данного проекта.
Изменился и звук при укусе. Гладкие жёсткие поверхности PP могут издавать резкий скрип, когда два участка трутся или прогибаются друг о друга. Наполненная волокном поверхность и более высокое демпфирование изделия из P179302 дали в этой геометрии более низкий, приглушённый звук. При наблюдениях под присмотром собаки, которые реагировали на исходный высокочастотный скрип, продолжали взаимодействовать с доработанными изделиями.
Выход годной продукции вырос примерно с 85 % до 95 %. Заказчик распространил материал на три уличных семейства: звуковые мячи, летающие диски и игрушки с верёвочным узлом. Для каждой геометрии сохранялись собственные критерии проверки, поскольку удачное сечение летающего диска не означает автоматического одобрения толстостенного жевательного элемента или конструкции с отверстием под верёвку.
4. Практическое окно процесса и устранение неполадок
Два проекта позволили выработать единую стратегию переработки P179302. Приведённые значения служат отправными ориентирами для пробной отливки; окончательное окно должно учитывать объём впрыска, время пребывания, литниковый канал, литник, толщину стенки, вентиляцию и реальное изделие.
| Этап | Рекомендуемый начальный диапазон | Ключевая задача на производстве |
|---|---|---|
| Сушка | 100–110°C / 4–5 ч | Используйте герметичное осушающее оборудование и не допускайте повторного поглощения влаги |
| Задняя зона цилиндра | 165–175°C | Держите нагрев зоны загрузки умеренным |
| Средняя зона цилиндра | 165–175°C | Создайте однородный расплав без чрезмерного сдвига |
| Передняя зона цилиндра | 175–185°C | Повышайте только по мере необходимости для заполнения |
| Сопло | 175–185°C | Избегайте подтекания и длительного пребывания в горячем состоянии |
| Пресс-форма | 70–80°C | Стабилизируйте поверхность, линии спая и подпитку |
| Скорость шнека | Средне-низкая | Ограничьте повреждение волокна и неконтролируемый нагрев |
| Противодавление | Умеренное | Уравновесьте диспергирование и сдвиг |
| Скорость впрыска | Средняя как начальная точка | Корректируйте с учётом литника, длины потока и линий спая |
| Выдержка под давлением | Индивидуально для изделия | Настраивайте давление и время с учётом утяжин и размеров |
Температура — первый критический рубеж
Не переносите режим 200–210 °C для обычного PP на P179302. Чрезмерная температура расплава или время пребывания приводят к обугливанию древесного волокна, что даёт чёрные точки, потемнение, газовыделение, запах и необратимую потерю характеристик. Начинайте у нижней границы каждой зоны и добавляйте только то тепло, которое необходимо для стабильного заполнения.
Сушите осушенным воздухом
Древесное волокно чувствительно к влаге. Неполная сушка приводит к пузырям, серебристым полосам, шероховатой поверхности и нестабильной прочности. В качестве начального окна используйте 100–110 °C в течение четырёх–пяти часов, держите бункер и транспортный тракт закрытыми и проверяйте состояние сушилки в сырую погоду. Бункер с горячим воздухом, который постоянно забирает влажный воздух цеха, может нагреть гранулы, но не создаст стабильных условий по влажности.
Не жертвуйте целостностью волокна ради кажущейся текучести
Показатель текучести расплава составляет 7 g/10 min, поэтому текучесть ниже, чем у многих массовых литьевых марок PP. Компенсация завышенной частотой вращения шнека и сдвигом укорачивает волокна, повышает температуру расплава и может усилить неоднородность поверхности. Используйте средне-низкую частоту вращения шнека, умеренное противодавление и подпитку с учётом конкретного изделия. Если изделие не заполняется, прежде чем просто повышать температуру цилиндра, проверьте сушку, объём впрыска, литник, вентиляцию и возможность разбавления чистым PP.
Используйте коррозионностойкую оснастку и своевременно очищайте её
Для регулярного производства используйте закалённую коррозионностойкую сталь для пресс-форм. Остатки растительного волокна в оснастке удерживают влагу и ускоряют коррозию или повреждение поверхности. После производства продувайте цилиндр PP, своевременно очищайте вентиляционные каналы и критические поверхности пресс-формы и не оставляйте компаунд неподвижным в горячем цилиндре при длительных остановках.
Проектируйте отверстия под верёвку и другие концентраторы напряжений осознанно
Прочность материала не компенсирует острый угол, тонкую локальную стенку или линию спая, расположенную непосредственно на пути нагрузки при вытягивании. В проекте уличной игрушки успех был достигнут при стенке отверстия под верёвку 2,2 mm с более плавным переходом и изменённым литником, однако это значение является примером проекта, а не универсальным минимумом. Для реальной геометрии используйте анализ течения, испытания отлитых изделий на вырыв и многократное климатическое кондиционирование.
Контролируйте возвратные отходы и внешний вид партии
Повторное воздействие температуры усиливает цвет и запах и изменяет длину волокна. В начальном производственном окне поддерживайте долю вторичного измельчённого материала на уровне не более 10 %, если только структурированное испытание не подтверждает иной предел. Фиксируйте партию смолы, долю измельчённого материала, состояние сушилки, параметры цикла и утверждённый эталон цвета, чтобы отличать естественную вариацию сырья от дрейфа процесса.
Типичные дефекты
| Дефект | Вероятная причина | Первичные проверки |
|---|---|---|
| Чёрные включения или запах горелого | Чрезмерная температура, время выдержки в цилиндре или загрязнённый цилиндр | Вернитесь к температурному окну марки, сократите время выдержки и тщательно продуйте цилиндр |
| Серебристые полосы или пузыри | Влага или повторное влагопоглощение после сушки | Проверьте точку росы сушилки, герметичность бункера и систему подачи материала |
| Утяжины | Недостаточная выдержка под давлением, раннее запирание литника или большая локальная толщина стенки | Проверьте температуру пресс-формы, запирание литника, давление и время выдержки под давлением |
| Неравномерный тон волокна | Нестабильный сдвиг, плохое смешение, большое содержание возвратных отходов или разброс по партиям | Стабилизируйте частоту вращения шнека, противодавление, дозирование и контрольные образцы |
| Недолив | Низкая текучесть, недостаточное вентилирование, малый литник или недостаточное давление | Проверьте конструкцию литника и вентиляционных каналов и давление, прежде чем повышать температуру |
| Растрескивание отверстий под верёвку | Тонкая стенка, острый радиус, линия спая или плохая выдержка под давлением | Увеличьте толщину сечения и радиус, пересмотрите литник и проверьте испытанием на растяжение |
| Царапины на поверхности от оснастки | Остатки материала, коррозия или повреждённая отделка пресс-формы | Своевременно очищайте оснастку и применяйте закалённую коррозионностойкую сталь |
| Различие запаха или цвета между партиями | Разброс возвратных отходов, термическая история или нестабильное природное сырьё | Контролируйте возвратные отходы, время выдержки, записи по партиям и стандарт одобрения |
5. Место P179302 в ассортименте ПП с растительным волокном wooyopet
P179302 представляет собой древесно-волоконное решение для зоотоваров, которым необходимы высокая жёсткость, устойчивая к укусам геометрия, видимая природная текстура и мягкая сосновая идентичность. Среди четырёх упомянутых ниже решений wooyopet он обладает наибольшим модулем упругости при изгибе. Он лучше всего подходит для среднетолщинных конструкционных и декоративных деталей, а не для очень тонких сечений, зависящих от высокой текучести.
| Марка | Направление по материалу | MFR | Прочность на растяжение | Модуль упругости при изгибе | Ударная вязкость с надрезом | Типичная логика выбора |
|---|---|---|---|---|---|---|
| WYC-PP P179302 | ПП-компаунд с древесным волокном | 7 g/10 min | 32 MPa | 2,210 MPa | 4.5 kJ/m² | Жёсткие палочки для жевания, конструкции для игрушек для животных и изделия с естественной текстурой |
| WYC-PP P179002N | ПП с мелким зерновым волокном | 9.5 g/10 min | 31 MPa | 1 956 MPa | 3,8 kJ/m² | Светлые контейнеры для контакта с пищевыми продуктами и более чистая мелковолокнистая поверхность |
| WYC-PP P179050 | ПП с пшеничной соломой | 15 g/10 min | 18 MPa | 2 000 MPa | 3,1 kJ/m² | Изделия с повышенной текучестью, где допустимы грубые волокнистые включения |
| WYC-PP P179-CZML | Мастербатч PP с чайным волокном | 7 g/10 min | 27 MPa | 1 337 MPa | 5 kJ/m² | Чайный оттенок и аромат, скорректированные финальной разбавляющей рецептурой на основе PP |
Для миски для корма или воды, где приоритетом являются светлый однородный внешний вид и документация о контакте с пищевыми продуктами, более прямым решением может стать P179002N. Для тонкостенного элемента, где важнее текучесть, чем однородность поверхности и прочность на растяжение, заполнение формы может оказаться проще с P179050. P179-CZML решает другую задачу: это концентрированный мастербатч для создания внешнего вида с чайным волокном, и его необходимо оценивать в конечной смеси с PP.
P179302 занимает чёткую позицию: сочетание модуля упругости при изгибе 2 210 MPa, ударной вязкости с надрезом 4,5 kJ/m², твёрдости 73 HD, мелкой поверхности древесного волокна и мягкой сосновой нотки поддерживает концепции зоотоваров для жевания и уличных игрушек, которые обычный PP и мягкий TPE решают иначе.
Заключение
Разработка зоотовара из древесного волокна не сводится к замене обычного PP гранула за гранулой. Компаунд, геометрию изделия, пресс-форму, систему сушки и окно переработки необходимо проектировать совместно. Пример с жевательной палочкой показал, как снижение тепловой нагрузки на расплав, более тёплая оснастка и контролируемый сдвиг устранили обугливание, утяжины и неоднородность волокна. Пример с уличной игрушкой показал, что отказ в зоне отверстия под верёвку потребовал коррекции стенки, радиуса и литника, а не простой замены материала.
wooyopet WYC-PP P179302 предлагает высокожёсткое решение на основе PP с природной текстурой для жевательных палочек, жевательных косточек, уличных мячей, летающих дисков и верёвочных игрушек. Команды разработчиков могут использовать приведённые выше окна переработки и таблицу дефектов как отправную точку, а затем подтвердить окончательную конструкцию испытаниями на размеры, удар, вырыв, удержание фрагментов, климатическими испытаниями и испытаниями под присмотром.
Чтобы получить образец P179302, эталон цвета отливки, рекомендацию по режиму переработки или анализ изделия, передайте компании wooyopet чертёж изделия, толщину стенки, положение литника, целевой размер собаки, предполагаемые условия эксплуатации и текущий режим переработки PP.