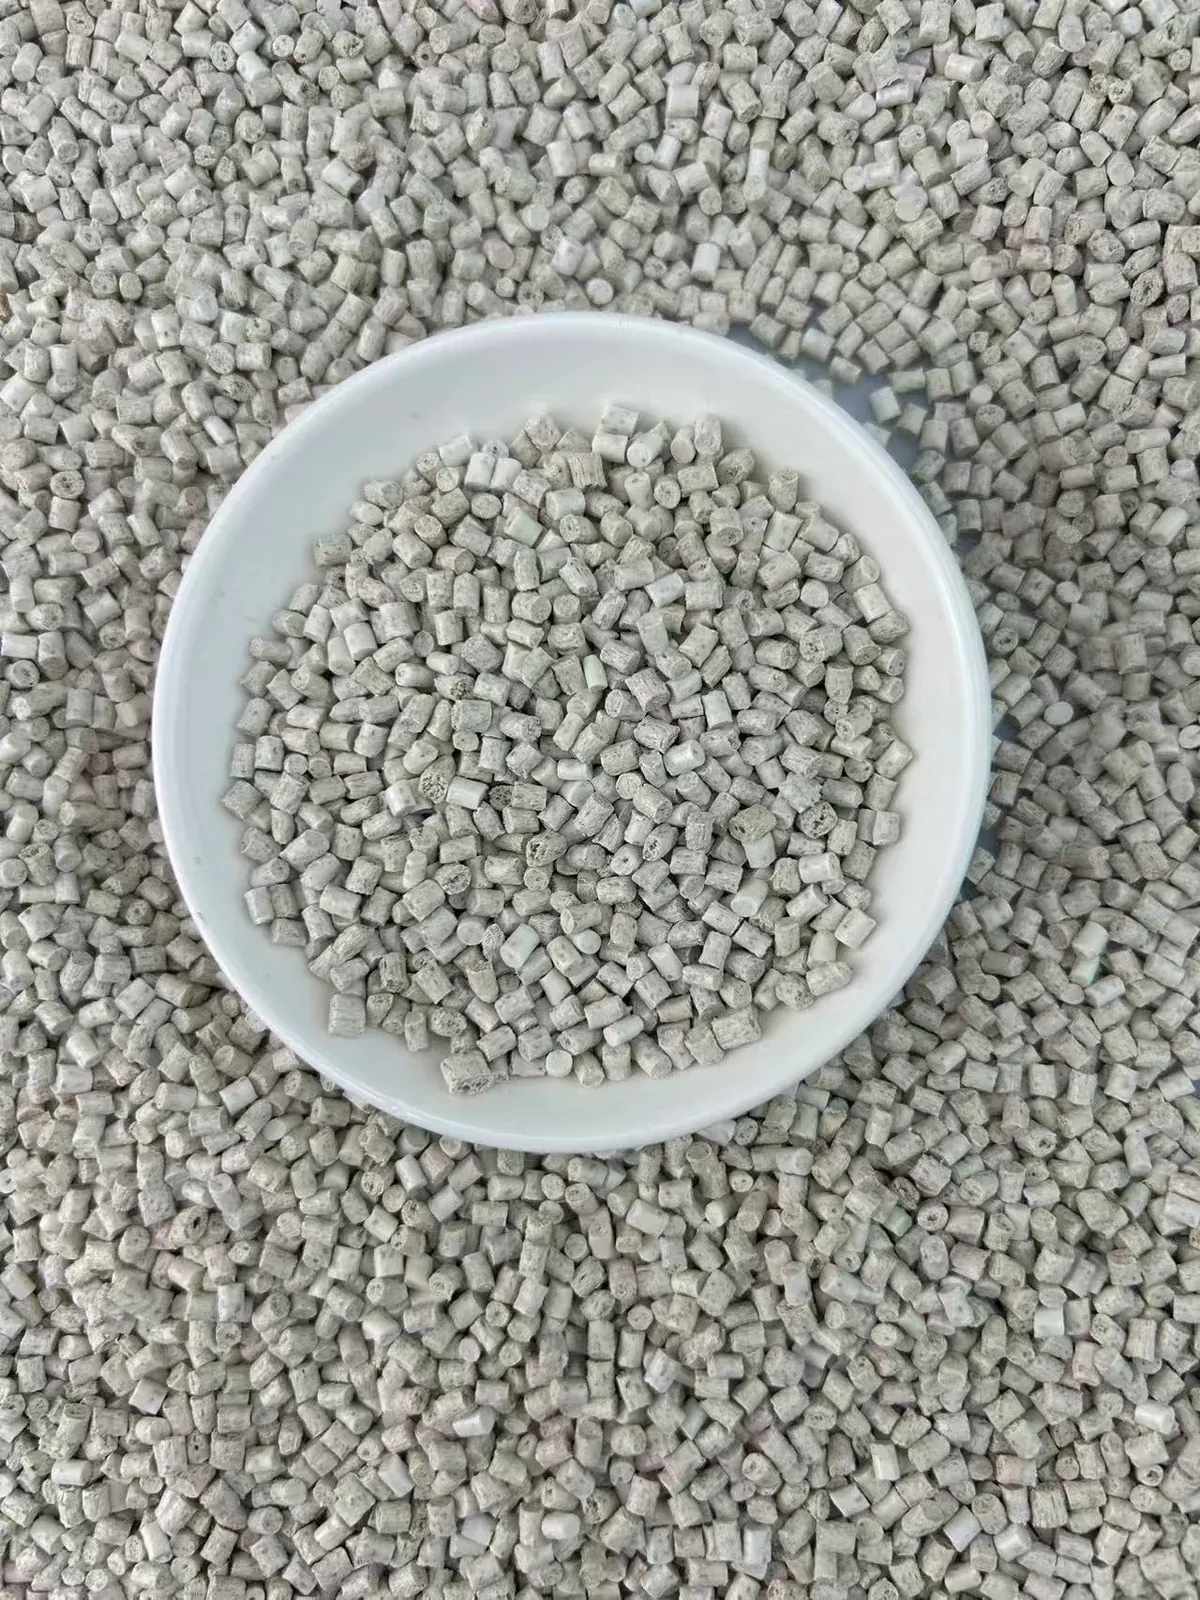
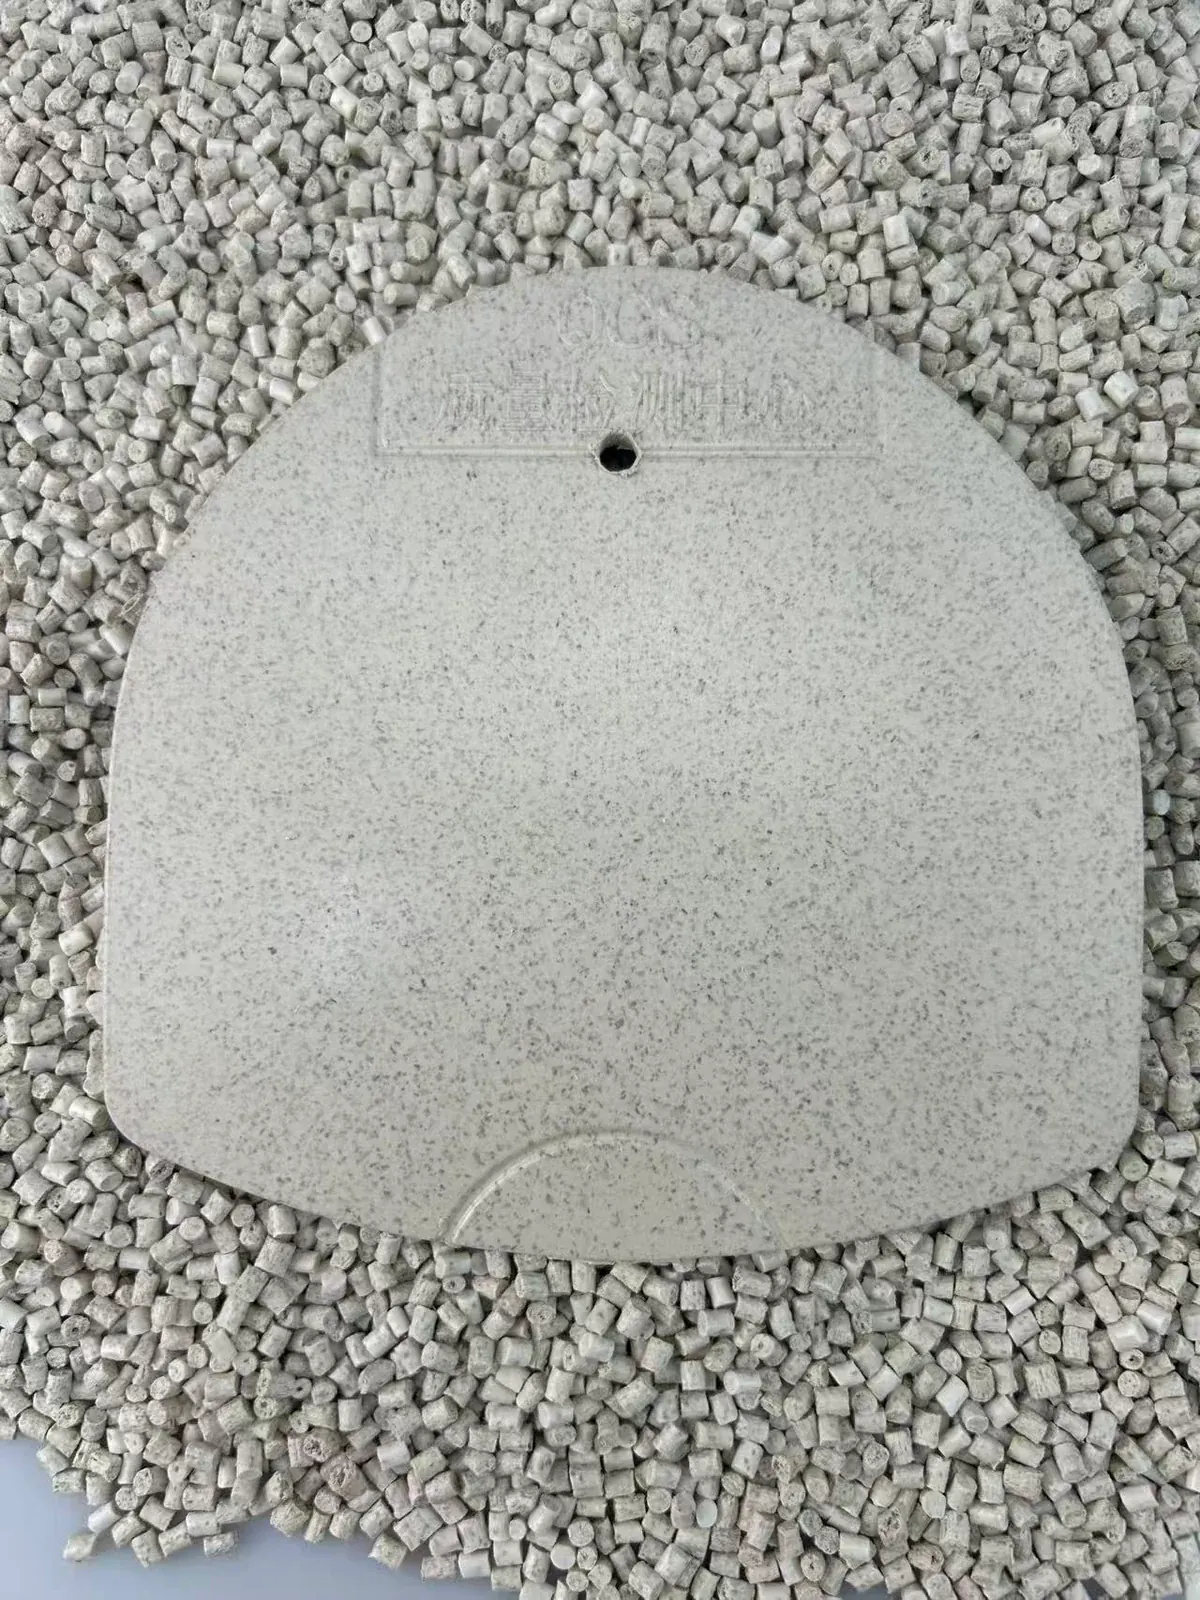
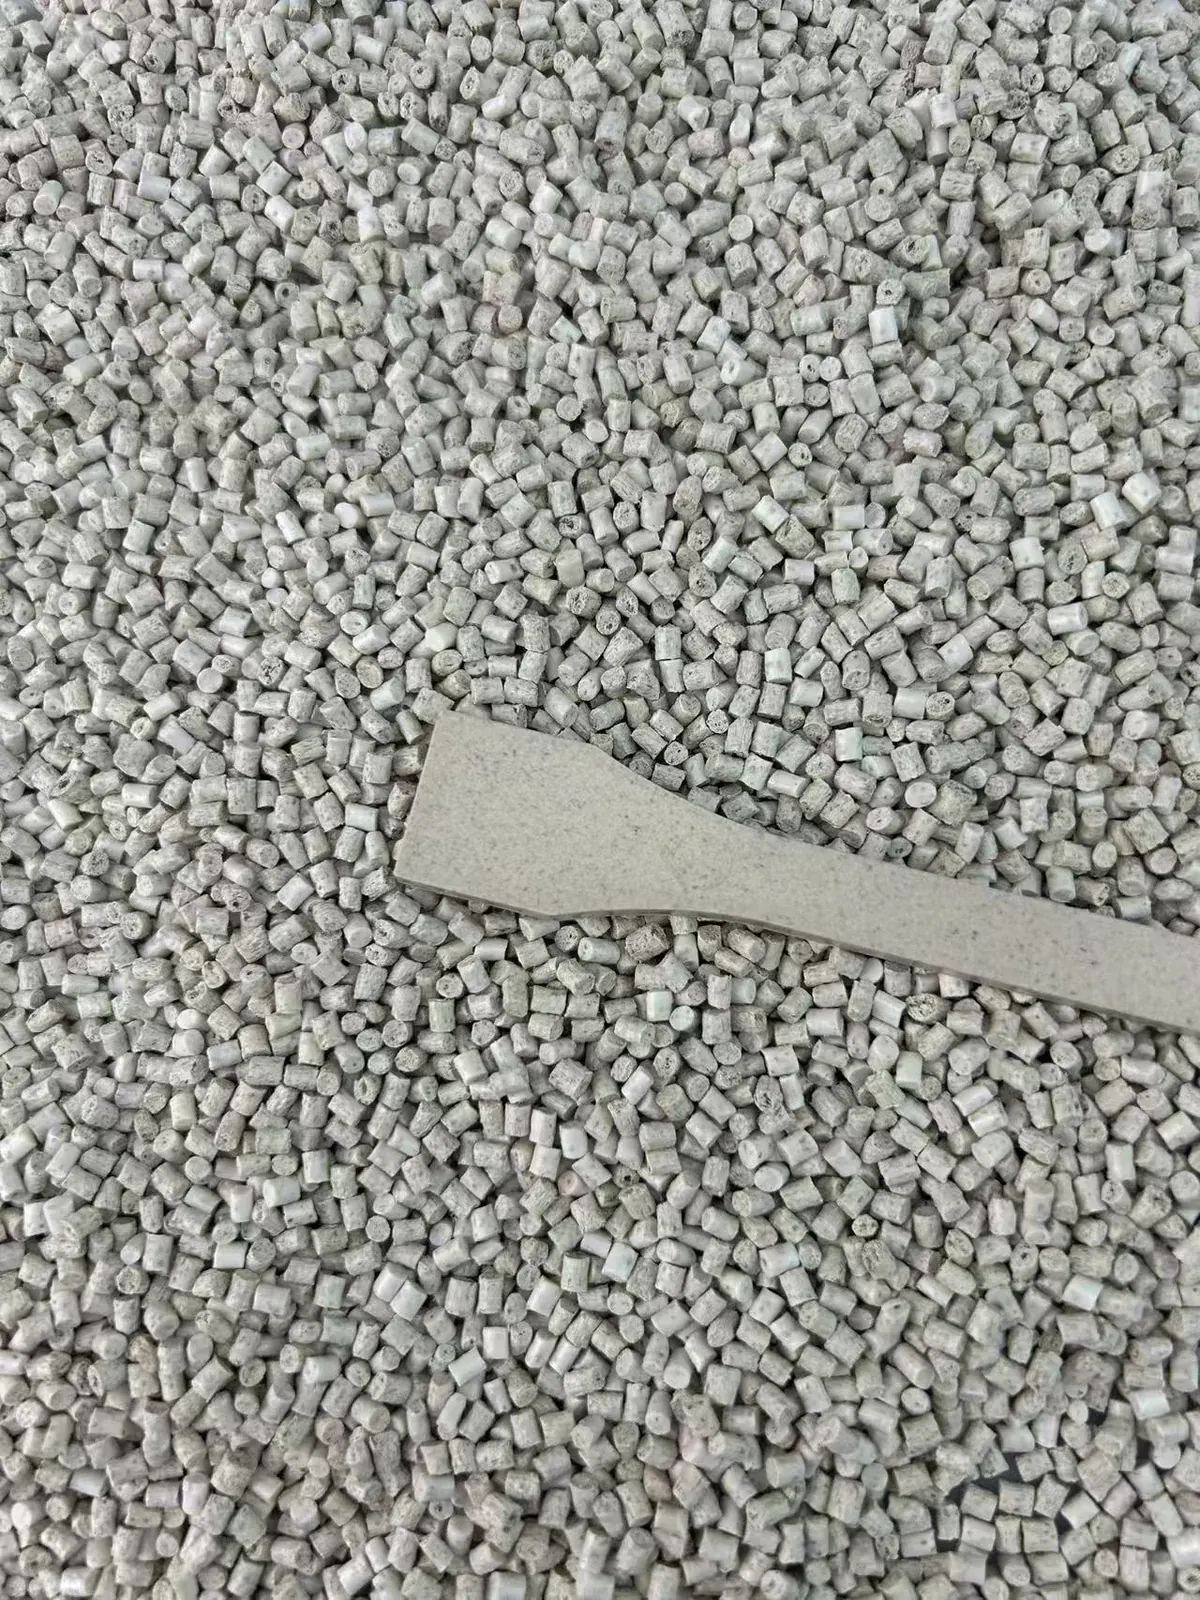
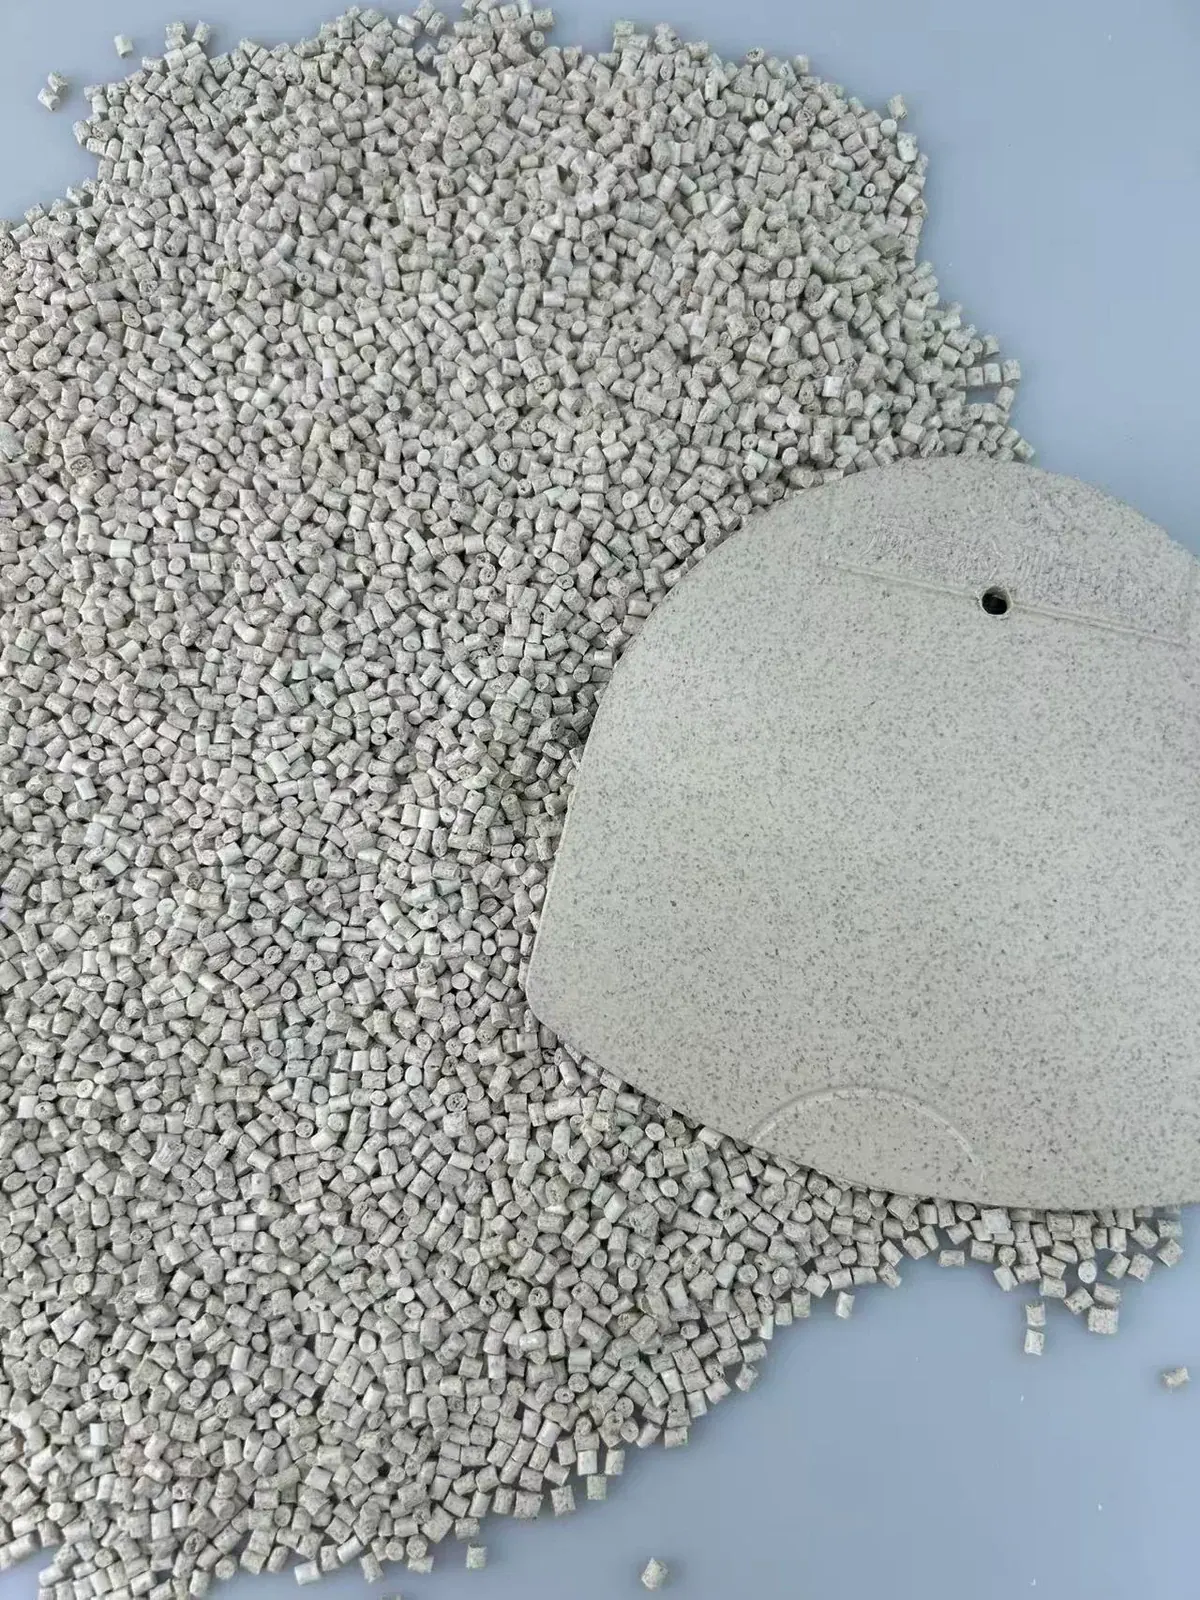
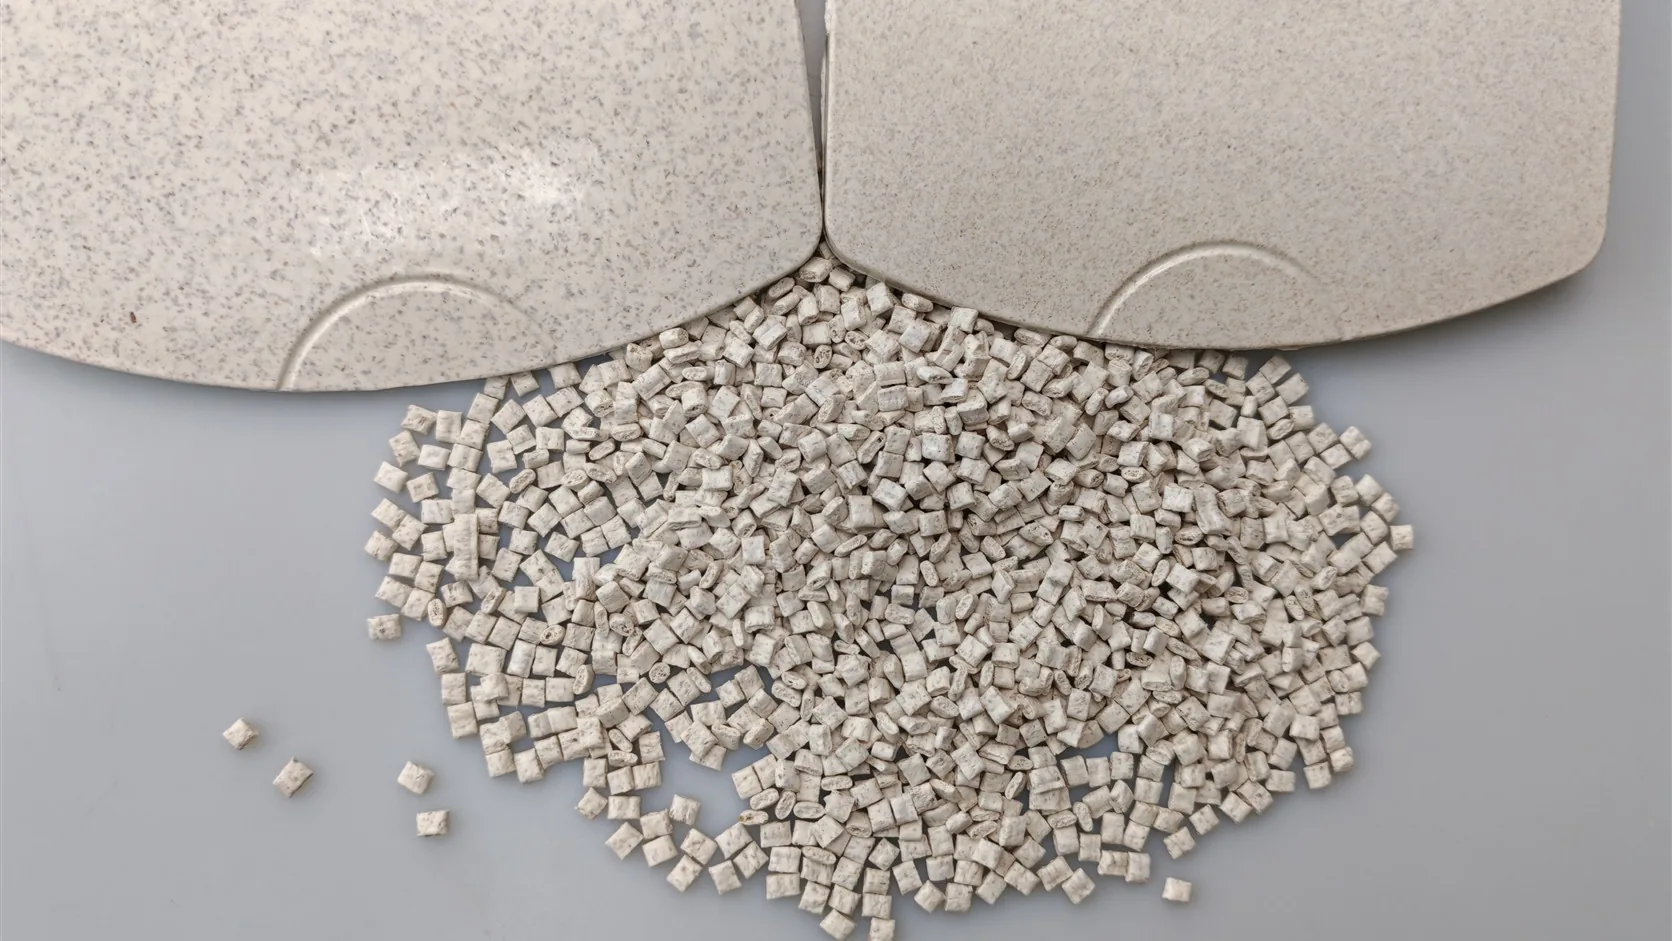
L'ABS à fibres de céréales associe l'ABS à des fibres transformées issues de tiges de céréales, créant un matériau gris-beige clair à fines particules végétales réparties uniformément. La paille confère à la surface un grain discret, tandis que la base ABS permet d'obtenir des pièces rigides aux arêtes nettes et à la prise en main solide. Les produits moulés conservent un aspect technique tout en gagnant en profondeur visuelle par rapport à un plastique simple. Les applications adaptées incluent les boîtiers d'accessoires électroniques, les organiseurs de bureau, les bacs de rangement, les boutons de commande et les panneaux intérieurs décoratifs.
Pour ce matériau, nous utilisons paille de céréales comme source végétale.
Propriétés physiques et mécaniques
PropriétéValeurNorme d'essai
Densité
1.10 g/cm³
ASTM D792
Résistance à la traction
37 MPa50 mm/min
ASTM D638
Allongement à la rupture
2.5 %50 mm/min
ASTM D638
Résistance à la flexion
66 MPa10 mm/min
ASTM D790
Module de flexion
1 508 MPa10 mm/min
ASTM D790
Résistance au choc Izod avec entaille
7,0 kJ/m²23 °C
ASTM D256
Dureté Shore
76.5 HD
ASTM D2240
Consignes d'utilisation et notes de mise en œuvre
Utilisation du matériau
Utilisez ce compound prêt à mettre en œuvre directement, ou mélangez-le à de l’ABS vierge compatible dans n’importe quelle proportion afin d’ajuster la concentration de fibres et l’aspect moulé. Réalisez un essai de moulage après toute modification du ratio de mélange.
Harmonisation des couleurs
L’harmonisation des couleurs est prise en charge. La base naturelle étant claire, la plupart des familles de couleurs peuvent être développées, bien que les particules végétales restent visibles et puissent décaler la teinte finale. Validez la cible à l’aide d’un échantillon moulé de couleur.
Procédé de mise en œuvre
Moulage par injection.
Entretien du moule
Utilisez un acier de moule trempé et résistant à la corrosion. Nettoyez le moule rapidement après la mise en œuvre, car un composite à fibres végétales laissé dans l’outillage peut corroder le moule s’il n’est pas éliminé à temps.
Températures de mise en œuvre de référence
Étape
Réglage de référence
Séchage
80–90 °C pendant 4–5 h
Zone arrière
165–175 °C
Zone centrale
175–180 °C
Zone avant
180–200 °C
Buse
180–200 °C
Moule
60–90 °C
Important : Ces réglages ne constituent que des références de départ. Adaptez-les à la machine, au moule, à la géométrie de la pièce et au temps de séjour. Une température ou un temps de séjour excessifs peuvent brûler ou carboniser la fibre végétale ; commencez par les valeurs les plus basses et n’augmentez que si nécessaire.
Certificats disponibles
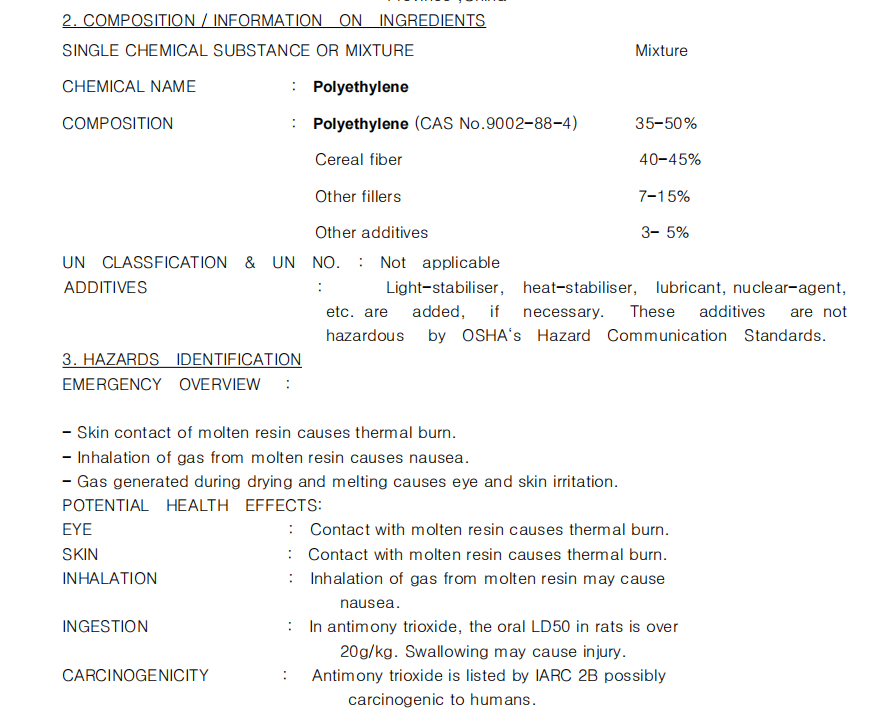
Extrait du rapport de référenceMSDS
Fiche de données de sécurité
La documentation relative à la sécurité des matériaux peut être fournie pour la manutention du produit et l'évaluation du projet.
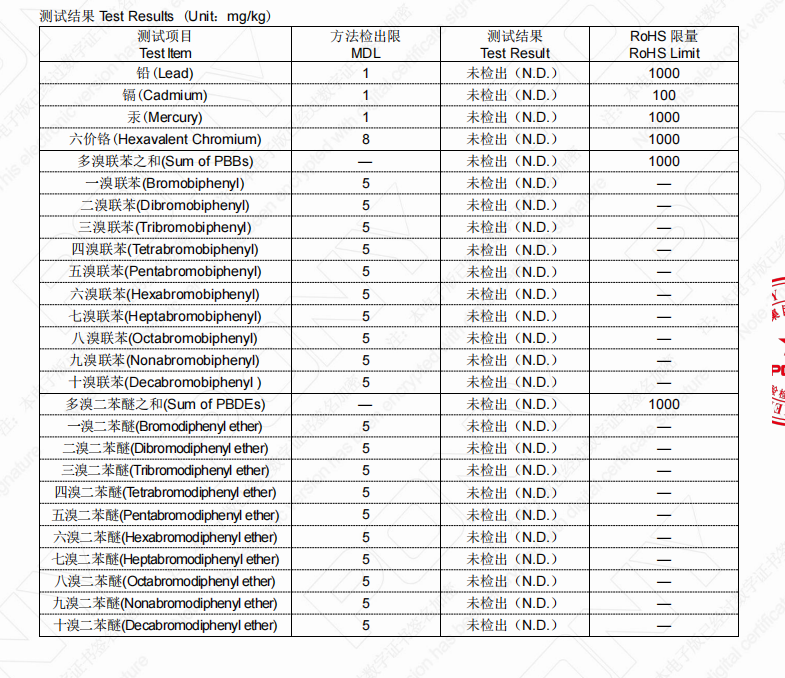
Extrait du rapport de référenceRoHS
RoHS
La documentation de conformité RoHS peut être fournie en fonction du grade applicable et du lot de production.
Les images ci-dessus sont des extraits de référence recadrés. Le contenu des documents, les numéros de rapport et les détails d’essai varient selon le grade de matière et le lot de production.
Communiquez-nous vos exigences en matière de produit, de procédé, de couleur et de performance. Nous pouvons vous aider à examiner le grade, la teneur en fibres et la voie d’essai sur échantillon.