
PP с пшеничной соломой или PP с зерновым волокном: выбор WYC-PP P179002N или P179050 для литья под давлением одноразовых контейнеров для пищевых продуктов
Практическое руководство по выбору марки для контейнеров, контактирующих с пищевыми продуктами, основанное на источнике волокна, внешнем виде отливки, подтверждённых показателях, поведении при переработке и выходе годной продукции.
Вопросы покупателей и инженеров
Вопросы, которые задают инженеры при сравнении P179002N и P179050
Стоит ли использовать P179002N или P179050 для светлой ёмкости для контакта с пищевыми продуктами?
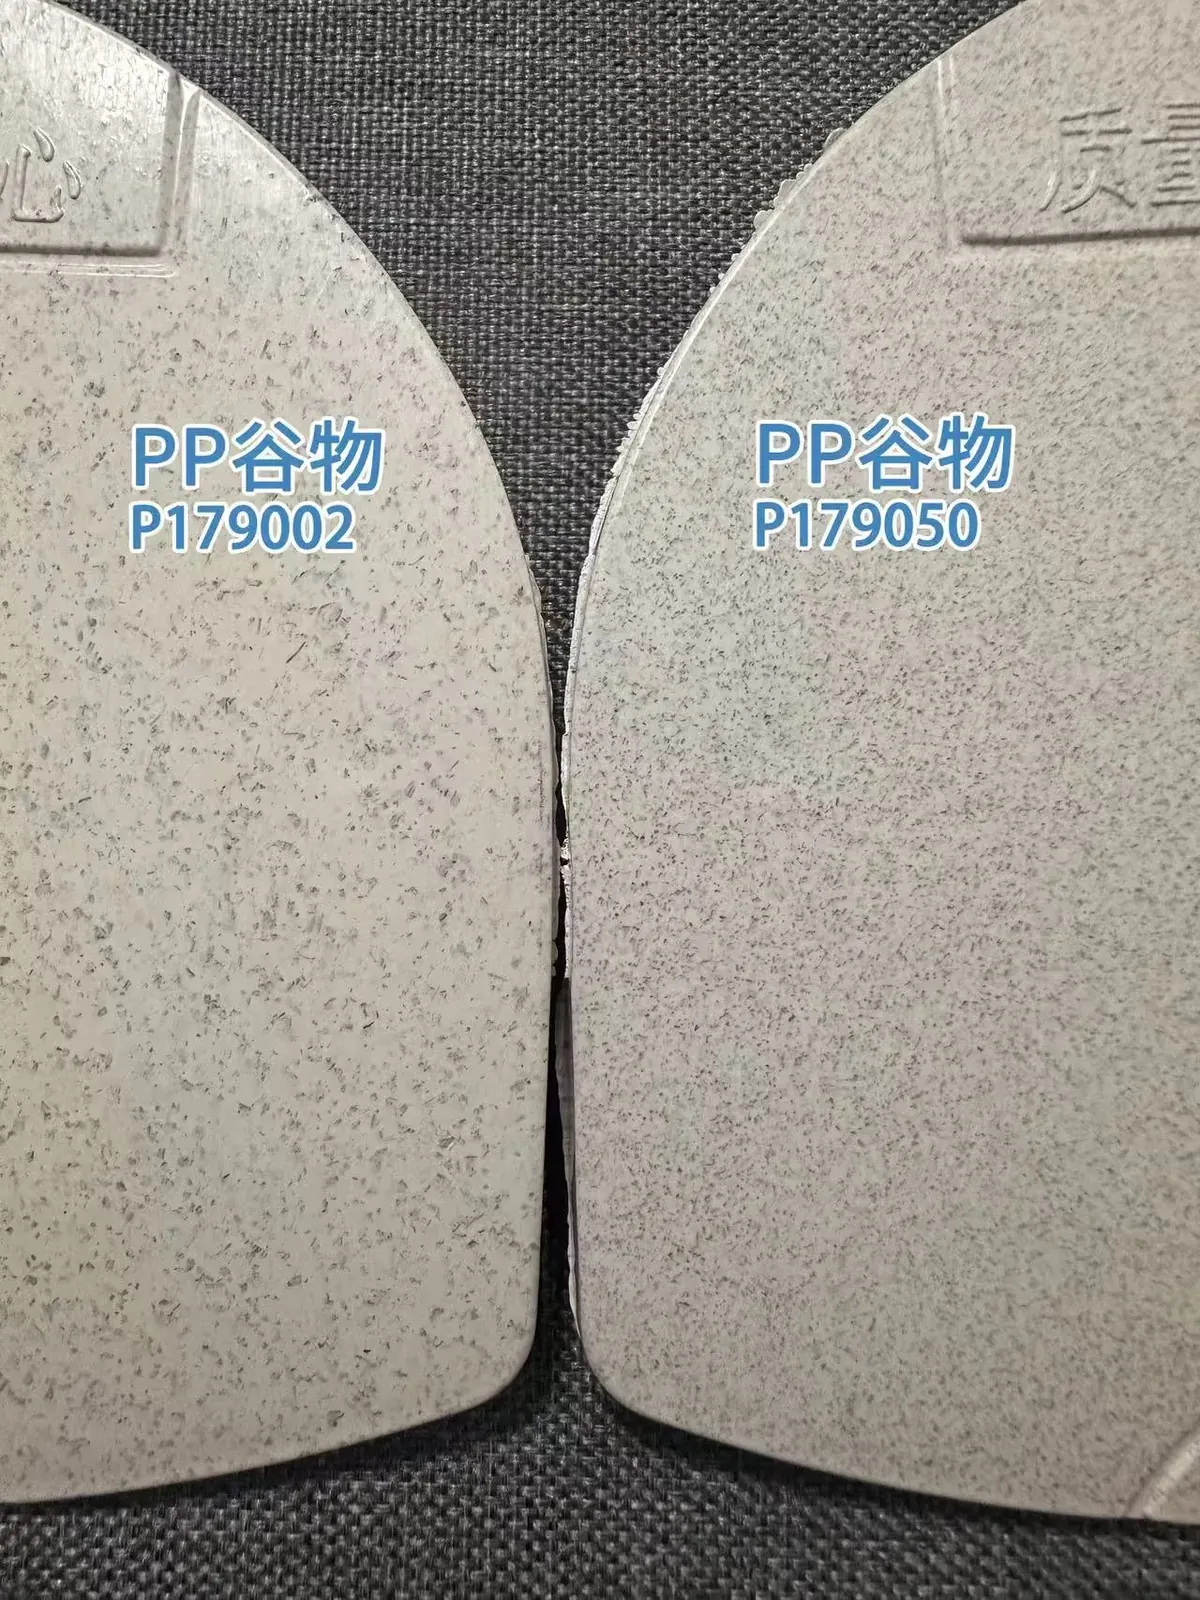
Отдайте приоритет P179002N. Более тонкое зерновое волокно даёт более однородную матовую поверхность цвета слоновой кости, а прочность на растяжение 31 MPa, HDT 120 °C и испытания на контакт с пищевыми продуктами по FDA/LFGB соответствуют требованиям этого применения. P179050 лучше приберечь для тёмных изделий или деталей, где внешний вид не важен и допустимы грубые включения пшеничной соломы.
Почему более высокий MFR у P179050 не делает эту марку лучшей для тонкостенных изделий?
P179050 течёт легче — 15 g/10 min, однако испытание у заказчика показало, что текучесть решает только задачу заполнения. Более грубое распределение волокна по-прежнему вызывало серо-синие включения, линии спая, коробление и нестабильную фиксацию крышки. Переход на P179002N уменьшил эти дефекты и повысил выход годной продукции примерно с 82% до 96%.
Можно ли корректировкой параметров литья под давлением устранить крупные сине-серые точки в P179050?
Не полностью. Сушка при 105 °C в течение четырёх часов, средне-низкая скорость литья, повышенное давление выдержки и пониженное противодавление улучшили линии спая и коробление, но не смогли устранить поверхностный эффект, вызванный смешанным грубым волокном пшеничной соломы. Требование по светлому цвету в итоге потребовало замены материала на P179002N.
Какие данные стоит сравнить службе закупок, прежде чем утверждать P179002N или P179050?
Сравните источник волокна и часть растения, контроль зольности, точный объём испытаний на миграцию по FDA/LFGB, пределы цветового различия по партиям, данные по усадке, плотность и параметры литья для конкретного изделия. Плотность важна коммерчески: у P179050 она составляет 1,35 g/cm³ против 1,20 g/cm³ у P179002N, поэтому изделие того же объёма расходует примерно на 12,5% больше материала.
Чтобы получить точную рекомендацию по марке, предоставьте компании wooyopet чертёж изделия, толщину стенки, конструкцию пресс-формы, требования к контакту с пищевыми продуктами, требования по цвету и текущее окно переработки.
Почему PP с растительным волокном — это не просто «добавление волокна»
Один из самых частых вопросов, которые wooyopet получает от закупочных команд и инженеров по литью под давлением, звучит так: в чём реальная разница между PP с пшеничной соломой и PP с зерновым волокном? Оба материала являются композитами PP с растительным волокном, и оба могут описываться такими терминами, как содержание биологического компонента, сокращение потребления пластика или материал пищевого класса для контейнеров из PP. Однако когда материал доходит до одноразовых контейнеров для еды, столовых приборов и товаров повседневного использования, различия в источнике волокна, внешнем виде литых изделий, соответствии требованиям для контакта с пищевыми продуктами и окне переработки становятся гораздо заметнее.
В этом руководстве с инженерной точки зрения сравниваются две марки wooyopet: WYC-PP P179002N — PP с зерновым волокном и WYC-PP P179050 — PP с пшеничной соломой. Оно предназначено для закупщиков и технологов, которые оценивают PP-контейнеры для контакта с пищевыми продуктами, литьё под давлением PP с растительным волокном или практичную закупочную спецификацию.
Спрос на одноразовые контейнеры для еды остаётся высоким, а политика сокращения потребления пластика продолжает развиваться. Мировой рынок одноразовых контейнеров из полипропилена в 2025 году оценивался примерно в 18,6 млрд долларов США, и ожидается, что к 2035 году он достигнет 33,63 млрд долларов США при среднегодовом темпе роста 6,1%. Китай лидирует на рынке Азиатско-Тихоокеанского региона благодаря крупной экосистеме общественного питания и доставки. На этом фоне PP с растительным волокном стал компромиссным решением: он сохраняет окно переработки и теплостойкость PP, заменяя часть нефтяного сырья растительным волокном.
Сложности сосредоточены в тех же точках. Источники волокна могут различаться, что приводит к различиям в цвете от партии к партии. Зольность и примеси напрямую влияют на внешний вид. Плохо распределённое грубое волокно образует точечные углубления и серо-синие включения, особенно на светлых контейнерах. Документация по контакту с пищевыми продуктами может оказаться неприменимой при смене источника волокна. Усадка, коробление и линии спая становятся труднее контролируемыми, а недостаточная сушка гигроскопичного волокна может приводить к пузырям и серебристым полосам.
Подход wooyopet — не просто смешивание соломы или зернового порошка с PP. Сечение волокна, его тонкость, зольность, компатибилизация, сушка и окно литья подбираются как единая система.
Ключевые различия между PP с пшеничной соломой и PP с зерновым волокном
Схожее растительное происхождение — разные части растения
PP с пшеничной соломой обычно содержит более разнородное сырьё. В поток сбора могут попадать корни, стебли и листья, что увеличивает разброс по грубому волокну, зольности и примесям. Грубые волокна чаще остаются видимыми после литья. Волокно пшеничной соломы относительно длинное и жёсткое: оно может повышать модуль упругости при изгибе и теплостойкость, но при этом создаёт более шероховатую поверхность и хуже распределяется в PP. Компаунд становится более чувствительным к температуре цилиндра и сдвигу в шнеке.
Марка PP с зерновым волокном от wooyopet построена на более тонком волокне. При отборе сырья предпочтение отдаётся мягким участкам стебля, а доля перезрелого материала и твёрдых узлов снижается, что даёт более тонкое и однородное волокно. Это различие сильно влияет на внешний вид литых изделий и на сложность поддержания соответствия требованиям для контакта с пищевыми продуктами.
Внешний вид поверхности: крупные вкрапления против тонкой матовой отделки
После литья под давлением на изделиях из PP с пшеничной соломой чаще видны грубые волокнистые включения и заметный серо-синий оттенок. На светлых контейнерах для еды эти дефекты особенно очевидны. Если температура пресс-формы, скорость литья и сушка не согласованы, могут также появляться линии спая, различие по цвету и локальная пятнистость. Термоокисление лигнина и зольных компонентов при литье с высокой температурой усиливает этот эффект, поэтому одной лишь настройкой машины его не устранить.
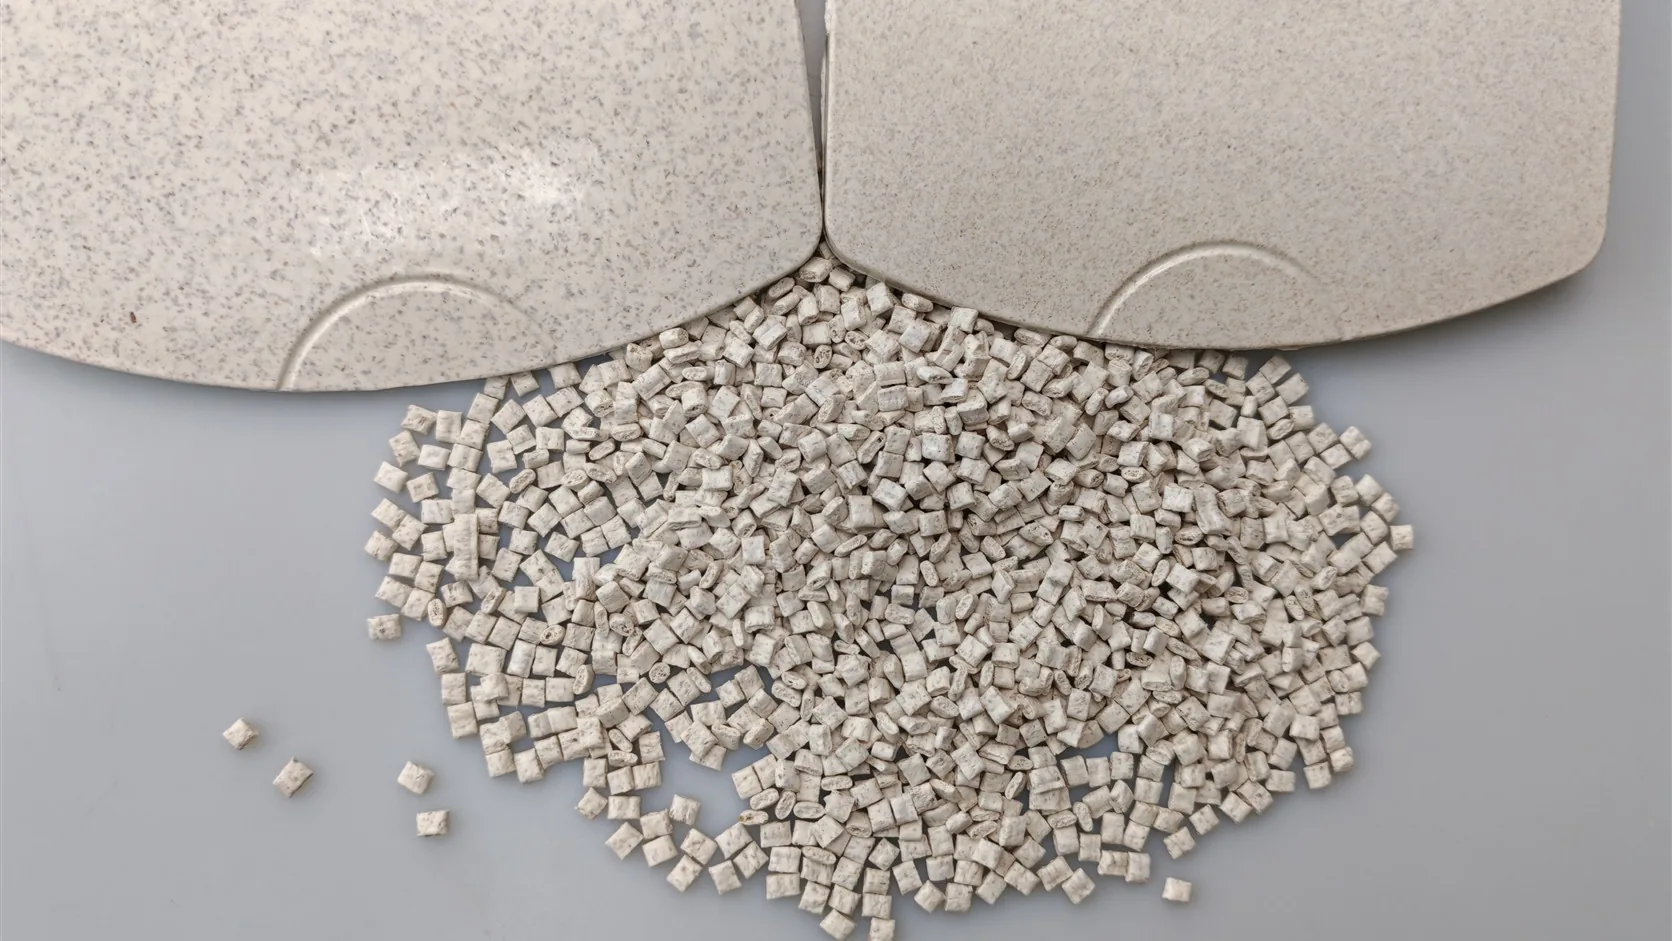
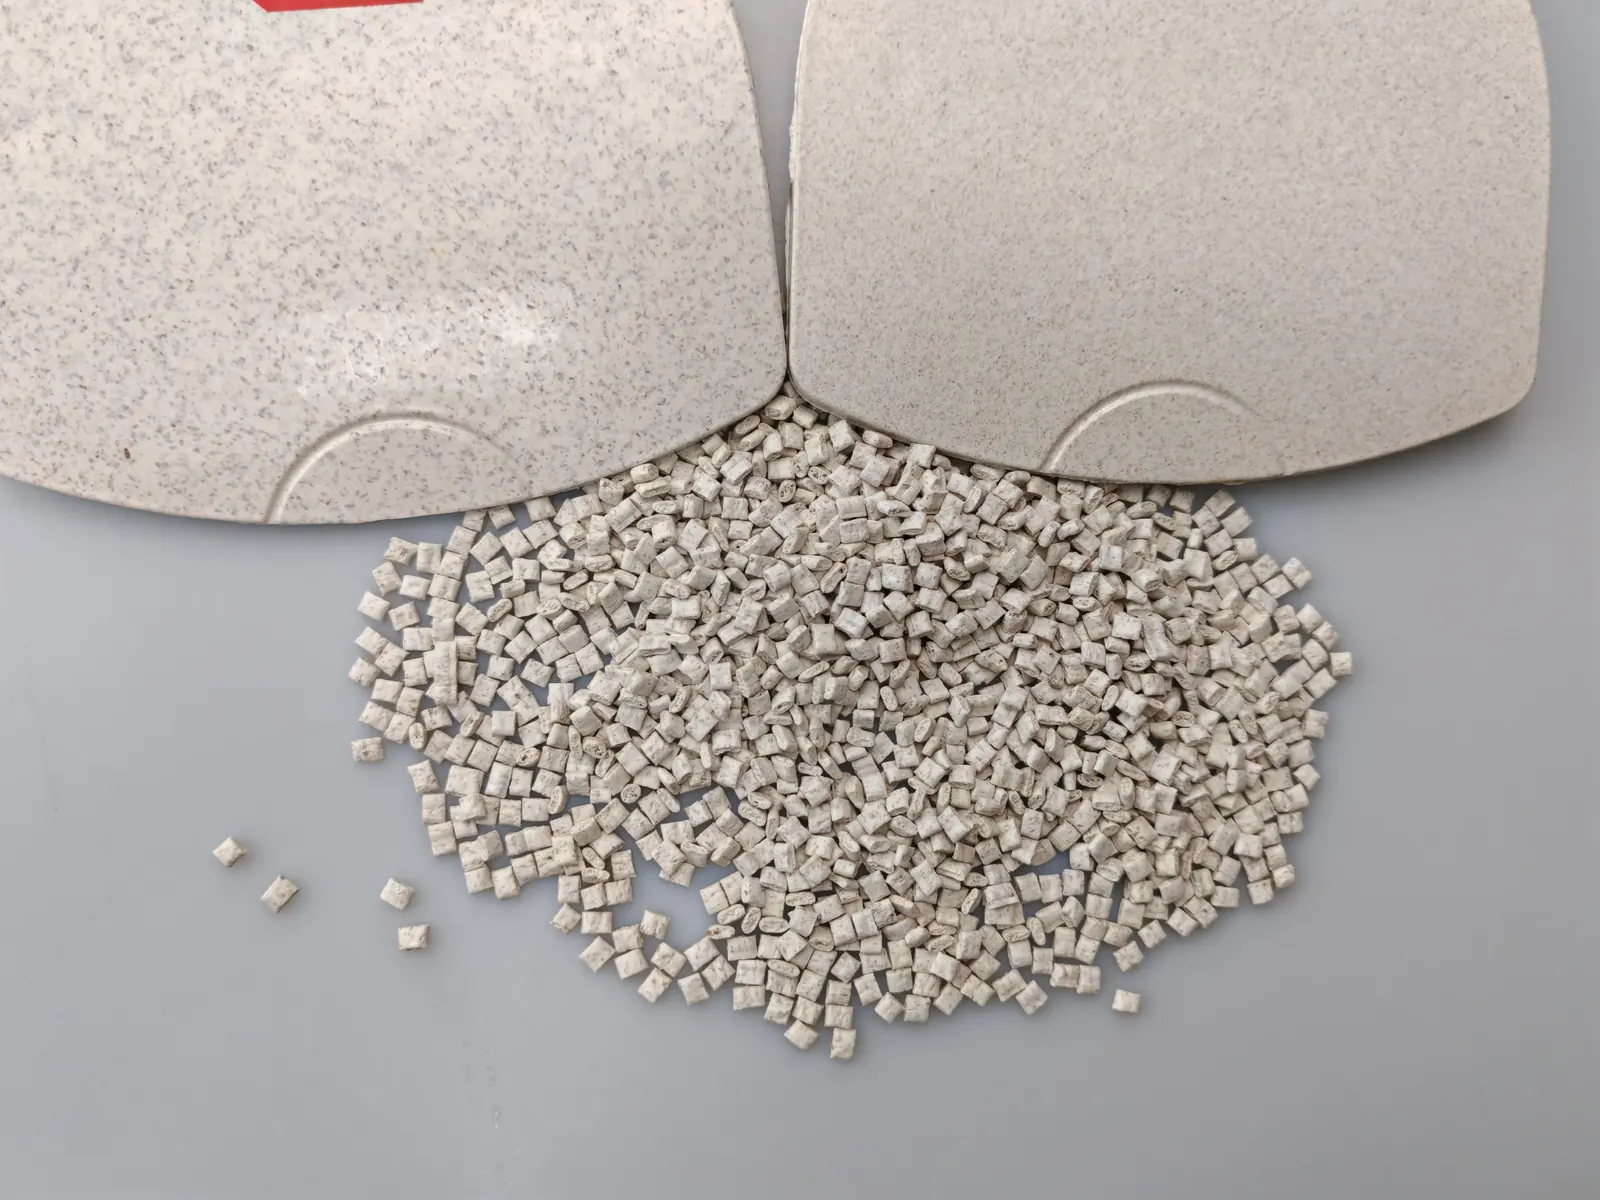
PP с зерновым волокном содержит более тонкое волокно и после распределения даёт более деликатную поверхность. Его базовый цвет ближе к цвету слоновой кости, что делает материал пригодным для светлых одноразовых контейнеров для еды, лотков, ножей, вилок и ложек. P179002N даёт тонкую матовую поверхность цвета слоновой кости с едва уловимой натуральной текстурой, которая напоминает матированную отделку больше, чем обычный пластик.
Соответствие требованиям для контакта с пищевыми продуктами: PP с зерновым волокном проще контролировать
Материалы для контакта с пищевыми продуктами оценивают по запаху, миграции, тяжёлым металлам, зольности и примесям. Исследования материалов с растительным волокном для контакта с пищевыми продуктами показали, что из некоторых образцов на основе кокосовой скорлупы, соломы и пшеницы целевые микроэлементы выделяются незначительно или не выделяются вовсе, тогда как материалы из багассы, бамбука и пальмового листа выделяли обнаружимые количества мышьяка, кадмия или свинца, причём свинец мигрировал чаще всего.
Поскольку пшеничная солома может содержать смешанные фракции корней, стеблей и листьев, её предварительная подготовка сложнее, а фоновый уровень зольности и тяжёлых металлов сильнее колеблется от партии к партии. Тонковолокнистая марка с низкой зольностью на основе отобранных мягких стеблей, добавок пищевого класса и контролируемой системы компатибилизации легче поддаётся валидации. P179002N от wooyopet прошёл испытания на контакт с пищевыми продуктами по FDA и LFGB, и это одна из главных причин отдать ему приоритет для светлых контейнеров, контактирующих с пищей.
Четырёхэтапный технический маршрут wooyopet
- Сортировка сырья. Пшеничную солому просеивают в несколько этапов, чтобы удалить примеси и контролировать соотношение корней, стеблей и листьев. Для зернового волокна отбирают мягкие участки стебля, что снижает содержание твёрдых узлов и золы.
- Измельчение волокна и обработка поверхности. Длину волокна и его распределение контролируют, чтобы уменьшить количество грубых включений. Слишком длинные волокна затрудняют течение и делают поверхность шероховатой; слишком короткие теряют эффективность армирования.
- Компатибилизация и распределение. Подобранная система совместимости улучшает границу раздела между гидрофильным растительным волокном и матрицей PP, балансируя жёсткость и ударную вязкость.
- Сушка и подбор окна переработки. Поскольку растительное волокно поглощает влагу, недостаточная сушка напрямую приводит к пузырям, серебристым полосам и потере прочности. Для каждой марки задаётся определённое окно сушки и температур по цилиндру.
WYC-PP P179002N и P179050: сравнение ключевых данных
Приведённые ниже значения взяты из данных о продукции wooyopet и служат справочным ориентиром при выборе для покупателей и инженеров-технологов по литью.
| Показатель | WYC-PP P179002N — PP с зерновым волокном | WYC-PP P179050 — PP с пшеничной соломой |
|---|---|---|
| Относительная плотность | 1.20 g/cm³ | 1.35 g/cm³ |
| MFR, 230°C/2.16 kg | 9.5 g/10 min | 15 g/10 min |
| Прочность на растяжение | 31 MPa | 18 MPa |
| Прочность на изгиб | 55 MPa | 34 MPa |
| Модуль упругости при изгибе | 1 956 MPa | 2 000 MPa |
| Ударная вязкость по Изоду с надрезом, 23 °C | 3,8 kJ/m² | 3,1 kJ/m² |
| HDT, 0.45 MPa | 120°C | 125°C |
| Температура плавления | 170°C | 160°C |
| Твёрдость по Шору | 73 HD | 73 HD |
| Справочные параметры переработки | Сушка 100–120°C в течение 4–5 ч; задняя зона цилиндра 155–165°C; средняя/передняя зона и сопло 160–175°C; пресс-форма 70–80°C | Тот же диапазон параметров |
P179002N сочетает модуль упругости при изгибе 1 956 MPa, прочность на растяжение 31 MPa и HDT 120 °C при 0,45 MPa. Показатель текучести расплава 9,5 g/10 min обеспечивает средне-высокую текучесть при сохранении жёсткости, что позволяет формовать как более толстые конструкционные изделия, так и умеренно тонкие стенки без высокого риска недоливов. Диапазон усадки 0,9–1,2% обеспечивает стабильность размеров и снижает коробление.
У P179050 более высокий показатель текучести расплава — 15 g/10 min, поэтому он подходит для тёмных изделий, деталей без требований к внешнему виду или тонких стенок, требующих очень высокой текучести. Прочность на растяжение составляет 18 MPa, прочность на изгиб — 34 MPa. При плотности 1,35 g/cm³ он на 12,5% тяжелее P179002N, поэтому изделие того же объёма расходует больше материала — важный фактор себестоимости, который часто упускают при закупочных сравнениях.
Пример внедрения: литьё под давлением светлой одноразовой ёмкости для пищевых продуктов
Производитель одноразовых контейнеров для еды из Восточного Китая, обозначенный здесь как Заказчик A, планировал светлый контейнер, для которого требовались соответствие нормам контакта с пищевыми продуктами, тонкая поверхность, теплостойкость и стабильная фиксация крышки. В первом испытании использовался P179050, поскольку его MFR 15 g/10 min казался благоприятным для тонкостенного контейнера.
Исходные проблемы
Начальные настройки были следующими: сушка при 110 °C в течение четырёх часов; температуры задней, средней, передней зон цилиндра и сопла — 160 °C, 170 °C, 170 °C и 170 °C; пресс-форма 75 °C. Испытание выявило грубые волокнистые включения, серо-синий оттенок и разброс цвета по партиям. Линии спая были глубокими, часть кромок не заполнялась, контейнер коробился, а крышка закрывалась нестабильно. Документацию по контакту с пищевыми продуктами также пришлось пересогласовывать, поскольку заказчик беспокоился о вариативности источника соломы. Выход годной продукции составил лишь около 82%.
Технический анализ заказчика выявил исходную ошибку: хорошая текучесть позволяет заполнить тонкую стенку, но внешний вид и выход годной продукции определяют распределение волокна и термостабильность. Текучесть решила задачу заполнения, но не проблемы поверхности и стабильности размеров.
Двухэтапная корректировка
Сначала инженер wooyopet по применению оптимизировал окно переработки P179050, проверив влажность, MFR и усадку. Сушку изменили на 105 °C в течение четырёх часов, пресс-форму стабилизировали при 75 °C, скорость литья снизили до средне-низкой, давление выдержки повысили, а противодавление уменьшили. Линии спая и коробление улучшились, однако серо-синие и грубые волокнистые включения по-прежнему не соответствовали требованию к внешнему виду светлого изделия. Это подтвердило, что основное ограничение по поверхности заложено в самой природе материала.
Затем проект перевели на P179002N. Рекомендованные настройки: сушка при 105 °C в течение четырёх часов; температуры задней, средней, передней зон и сопла — 160 °C, 170 °C, 172 °C и 170 °C; пресс-форма 75 °C. С показателем текучести расплава 9,5 g/10 min, прочностью на растяжение 31 MPa, прочностью на изгиб 55 MPa, ударной вязкостью с надрезом 3,8 kJ/m², HDT 120 °C и температурой плавления 170 °C эта марка обеспечила лучшее соотношение жёсткости, вязкости и внешнего вида. Модернизация термопластавтомата не потребовалась.
Результат
После перехода поверхность стала заметно более тонкой, серо-синие включения уменьшились, линии спая стали менее глубокими, а фиксация крышки стабилизировалась. Выход годной продукции вырос примерно с 82% до 96%. Испытания на контакт с пищевыми продуктами соответствовали применимым требованиям FDA. Сегодня Заказчик A использует P179002N для светлых контейнеров, контактирующих с пищей, и сохраняет P179050 для тёмных изделий или деталей без требований к внешнему виду. Вывод не в том, что одна марка универсально лучше: тип волокна определяет границы применения.
| Этап проекта | Материал и настройки | Наблюдаемый результат |
|---|---|---|
| Первоначальное испытание | P179050; сушка 110°C/4 ч; 160/170/170/170°C цилиндр и сопло; пресс-форма 75°C | Крупные сине-серые точки, глубокие линии спая, коробление, нестабильная посадка крышки, выход годных около 82% |
| Оптимизация P179050 | Сушка 105 °C/4 ч; средне-низкая скорость впрыска; повышенное давление выдержки; пониженное противодавление | Коробление и линии спая уменьшились, но присущие поверхности точки остались |
| Смена материала | P179002N; сушка 105 °C/4 ч; 160/170/172/170 °C; пресс-форма 75 °C | Более гладкая поверхность, меньше серых точек, стабильная посадка крышки, выход годной продукции 96 %, выполнены требования к испытаниям, связанным с FDA |
Руководство по выбору материала для закупок и инженерных служб
| Требование по применению | Предпочтительное направление | Обоснование |
|---|---|---|
| Светлый цвет, контакт с пищевыми продуктами и высокие требования к внешнему виду | WYC-PP P179002N | Мелкая матовая поверхность оттенка слоновой кости, прочность на растяжение 31 MPa, HDT 120 °C, испытания FDA/LFGB |
| Тёмное изделие, не контактирующее с пищевыми продуктами, с чувствительностью к стоимости или очень высокой текучестью | WYC-PP P179050 | MFR 15 g/10 min; подходит там, где грубые точки и цвет менее критичны |
| Изделие повседневного использования, требующее жёсткости и теплостойкости | P179002N | Лучшая прочность на растяжение и изгиб, а также размерная стабильность |
| Природная текстура волокна и тактильные свойства | Любая марка после испытания внешнего вида | Обе сохраняют матовую текстуру растительного волокна; P179002N мельче и однороднее |
Закупщикам следует уточнять, из какой части растения получено волокно и как контролируется зольность; запрашивать точные показатели и предельные значения испытаний по FDA или LFGB, а не довольствоваться общей формулировкой «сертифицировано»; задавать предел цветового различия ΔE и процедуру хранения партий; запрашивать параметры, соответствующие фактической толщине стенки и пресс-форме; и анализировать усадку по партиям. Усадка P179002N в направлении MD составляет 0,9–1,2%, и отсутствие сопоставимых данных по партиям — тревожный признак размерного риска.
Для обеих марок общий ориентир таков: сушка при 100–120 °C в течение четырёх–пяти часов; задняя зона цилиндра 155–165 °C; средняя и передняя зоны и сопло 160–175 °C; пресс-форма 70–80 °C. Настройки следует корректировать с учётом машины, пресс-формы и требований к готовому изделию.
Роль wooyopet не ограничивается поставкой марки. Цель — сделать PP с растительным волокном стабильным при литье под давлением, подтверждаемым по контакту с пищевыми продуктами и контролируемым по внешнему виду. Закупщики, оценивающие PP с пшеничной соломой или PP с зерновым волокном, могут обратиться в wooyopet за образцами, рекомендациями по литью конкретного изделия и документацией о соответствии для контакта с пищевыми продуктами.